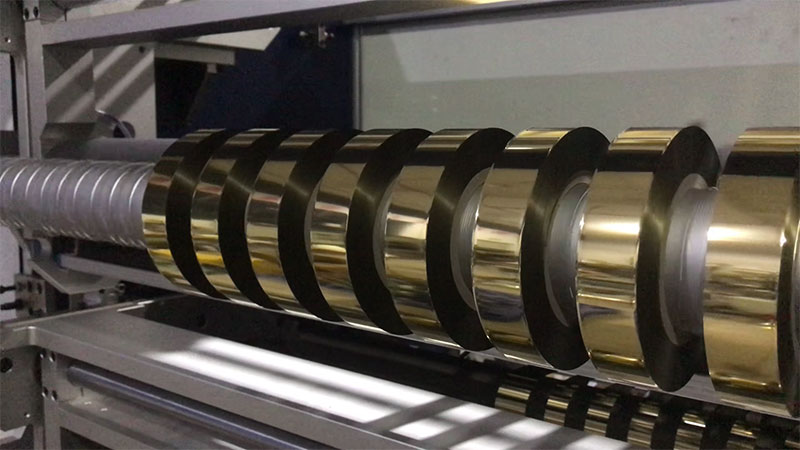
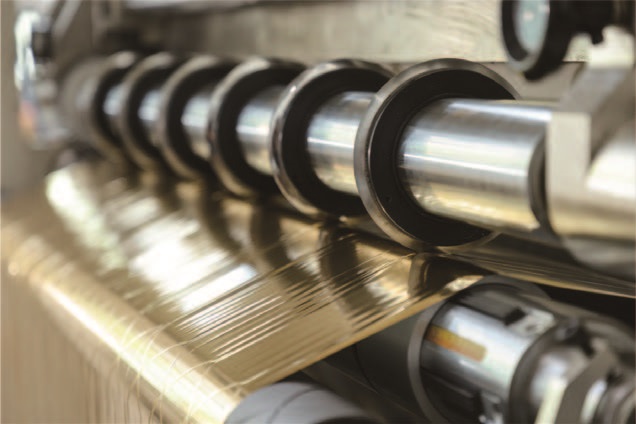
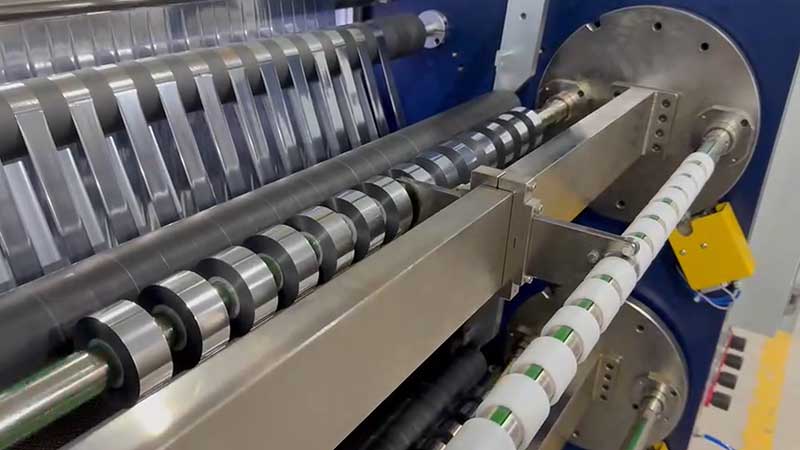
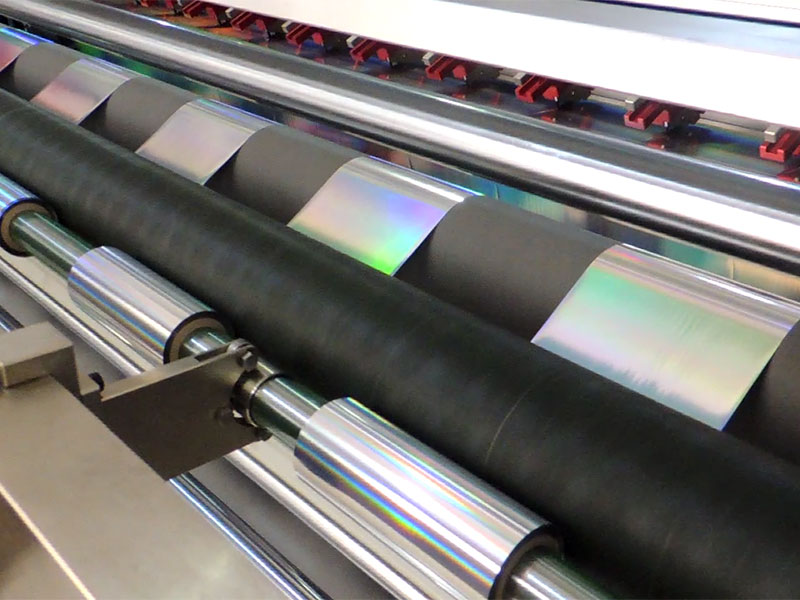
 電化鋁分切機(jī)
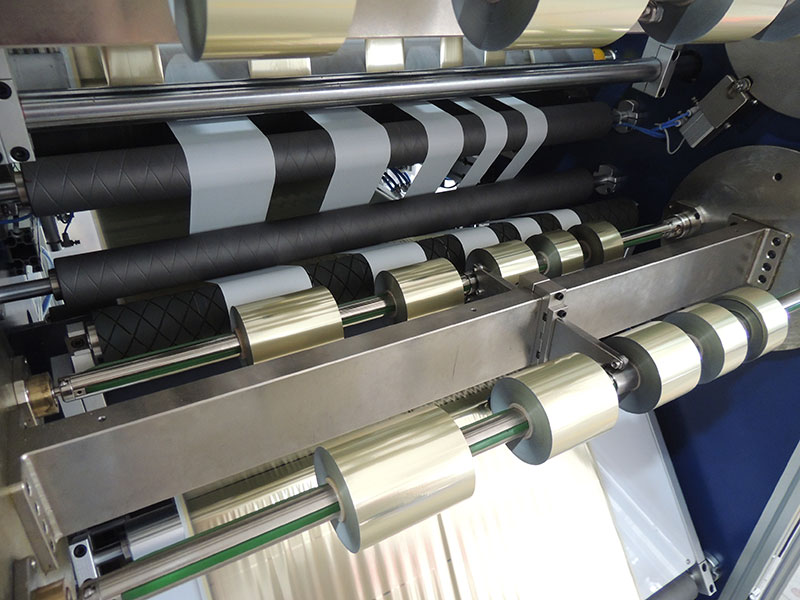 燙金紙分切機(jī)
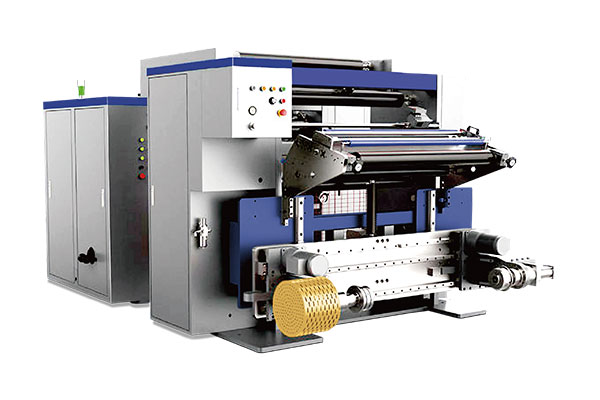 通用型數(shù)字控制高速分切機(jī) RSDS7/T
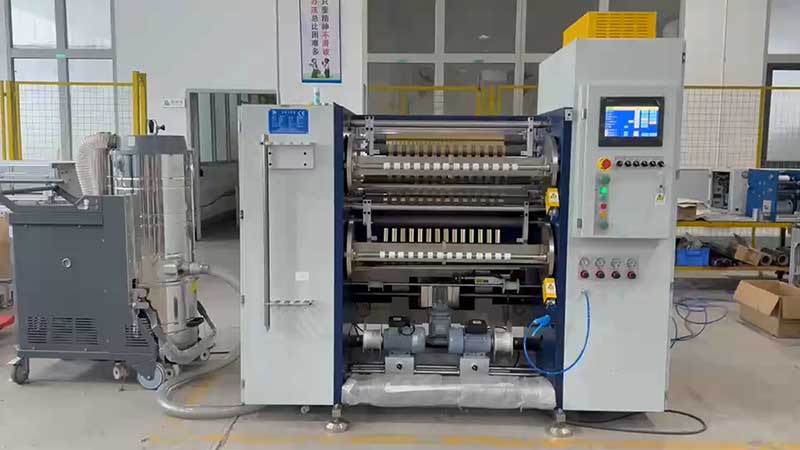 鐳射燙印箔分切機(jī)
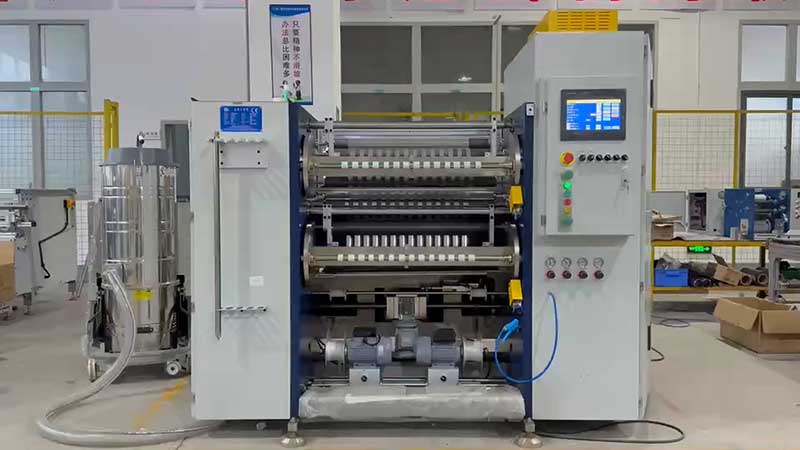 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
在燙金加工中,分切環(huán)節(jié)的質(zhì)量直接決定了后續(xù)燙印效果。毛邊、鋸齒、邊緣不齊等問題,不僅浪費(fèi)材料,還會(huì)導(dǎo)致燙金時(shí)出現(xiàn)“飛金”、附著不均等故障。那么,面對(duì)市面上各種燙金箔分切機(jī),到底該怎么選?掌握以下3個(gè)關(guān)鍵參數(shù),就能有效避免分切毛邊。
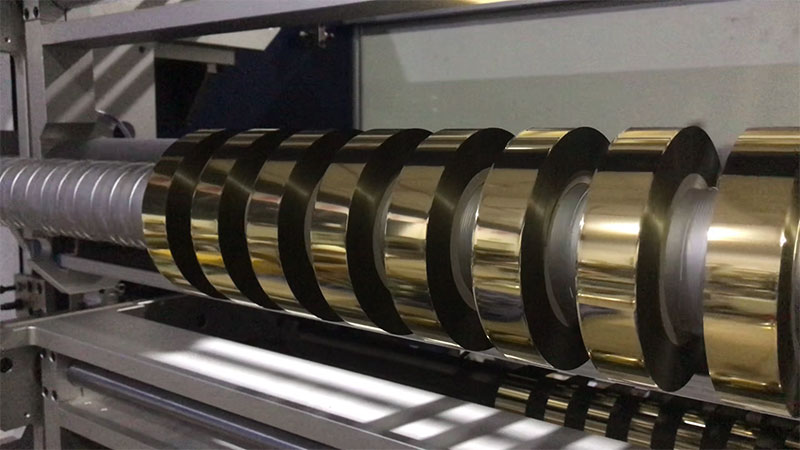
一、分切精度:決定切口平整度的核心
分切精度是衡量設(shè)備好壞的首要指標(biāo),通常由機(jī)械公差和控制系統(tǒng)共同決定。
? 機(jī)械公差:優(yōu)質(zhì)分切機(jī)的刀軸跳動(dòng)控制在0.01mm以內(nèi),刀架與刀座之間的間隙配合精準(zhǔn),確保上下刀在高速運(yùn)轉(zhuǎn)時(shí)始終保持恒定咬合量。
? 控制系統(tǒng):采用伺服電機(jī)驅(qū)動(dòng)、PLC閉環(huán)控制的機(jī)型,能實(shí)時(shí)監(jiān)測(cè)并調(diào)整刀速與收放卷張力,避免因速度波動(dòng)導(dǎo)致的受力不均。
選購(gòu)建議:現(xiàn)場(chǎng)試切時(shí),用放大鏡觀察切口。理想狀態(tài)應(yīng)是斷面光滑、無白色毛絮、邊緣筆直。如果切口有細(xì)密鋸齒或毛刺,說明設(shè)備精度不足。
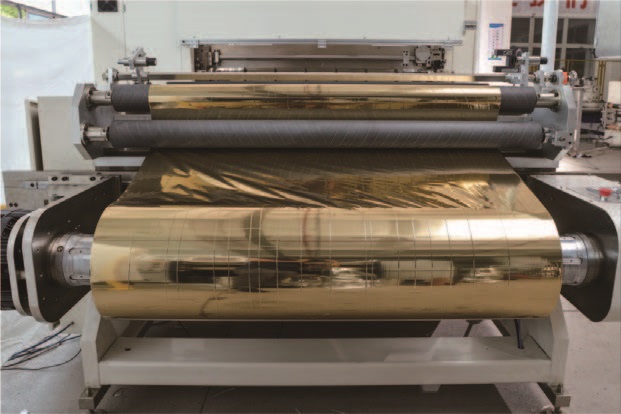
二、刀具材質(zhì)與角度:毛邊的直接克星
刀具是分切的“最后一米”,其材質(zhì)和幾何參數(shù)至關(guān)重要。
? 材質(zhì)要求:應(yīng)選用硬質(zhì)合金或進(jìn)口高速鋼材質(zhì),耐磨性好、刃口保持性強(qiáng)。普通碳鋼刀容易在分切幾千米后出現(xiàn)微小崩口,直接拉傷箔面。
? 刃口角度:燙金箔較薄(通常12μm-30μm),刀具角度需特殊設(shè)計(jì)。上刀建議采用15°-20°的小刃角,下刀配合平面或微弧面,形成“剪切式”分切,而非“擠壓式”分切。角度過大會(huì)產(chǎn)生擠壓毛邊,過小則刀口易損。
選購(gòu)建議:詢問供應(yīng)商是否提供刀具材質(zhì)報(bào)告,并確認(rèn)刀片可多次修磨。同時(shí)了解設(shè)備是否有自動(dòng)對(duì)刀或微調(diào)機(jī)構(gòu),方便生產(chǎn)中根據(jù)材料厚度調(diào)整咬合量。
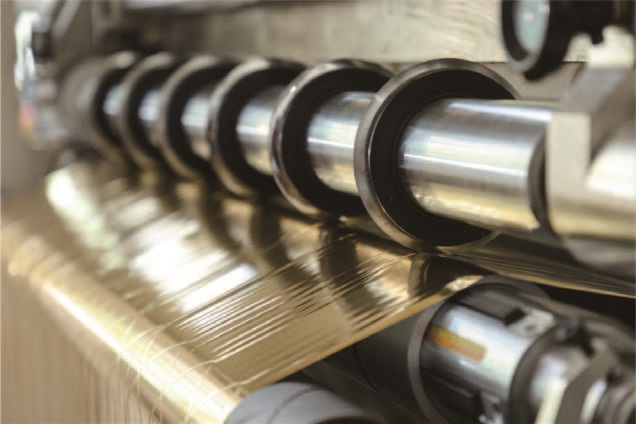
三、收放卷張力控制:防止邊緣變形
很多毛邊問題并非刀不鋒利,而是張力失控導(dǎo)致箔帶在分切瞬間發(fā)生側(cè)移或拉伸變形。
? 張力穩(wěn)定性:高端分切機(jī)配備自動(dòng)恒張力控制系統(tǒng),通過浮動(dòng)輥或張力傳感器實(shí)時(shí)調(diào)節(jié)收卷軸扭矩,保證從滿卷到小卷整個(gè)過程張力恒定。
? 糾偏裝置:必須配置EPC(邊緣位置控制)或LPC(線條位置控制)糾偏系統(tǒng),精度在±0.5mm以內(nèi)。沒有糾偏的機(jī)器,箔帶跑偏后刀刃切割位置偏移,必然產(chǎn)生一側(cè)毛邊、一側(cè)毛少的不均勻現(xiàn)象。
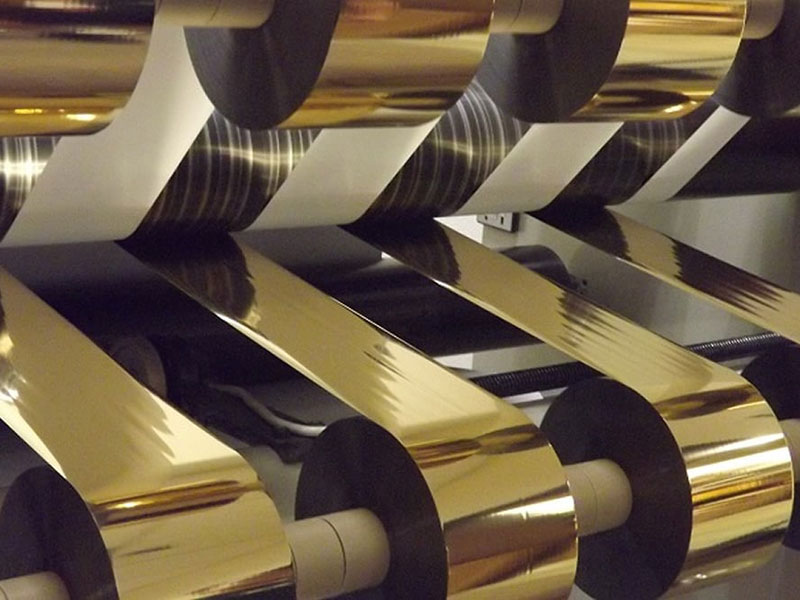
選購(gòu)建議:讓供應(yīng)商用厚度最薄(如12μm)、寬度最窄(如5mm)的燙金箔進(jìn)行試切,觀察收卷后端面是否整齊、有無喇叭口或邊緣起皺。
額外提醒:別忽略日常維護(hù)
即使選對(duì)了機(jī)器,長(zhǎng)期不保養(yǎng)同樣會(huì)出現(xiàn)毛邊:
? 每班次清理刀軸上的箔粉和膠黏物
? 定期檢查刀刃是否有缺口或磨損(建議每運(yùn)行5000-8000米修磨一次)
? 校對(duì)上下刀咬合量(通常為箔材厚度的5%-10%)
總結(jié)
選擇燙金箔分切機(jī),重點(diǎn)盯著分切精度、刀具材質(zhì)與角度、張力與糾偏系統(tǒng)這三個(gè)關(guān)鍵參數(shù),基本能避開90%以上的毛邊問題。建議在采購(gòu)前,帶著自己常用的燙金箔型號(hào)到廠家現(xiàn)場(chǎng)打樣,實(shí)際觀察分切效果,比任何參數(shù)表都更有說服力。好設(shè)備一次性投入雖高,但省下的廢品率和調(diào)試時(shí)間,半年內(nèi)就能收回成本。


