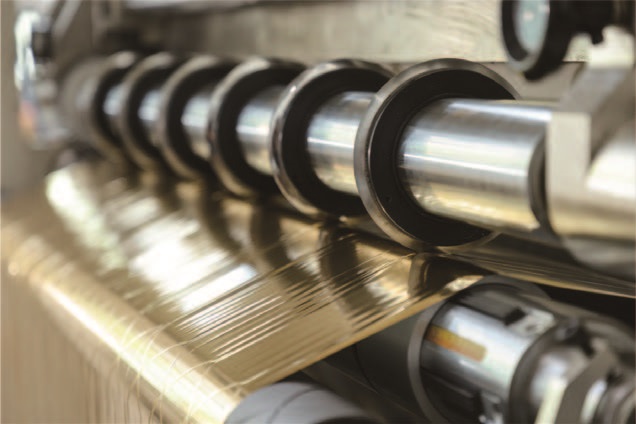
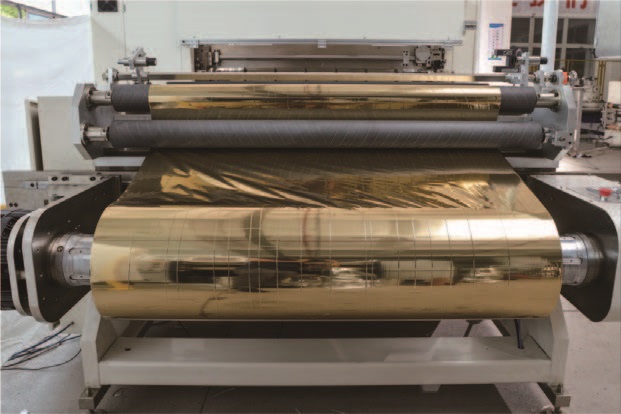
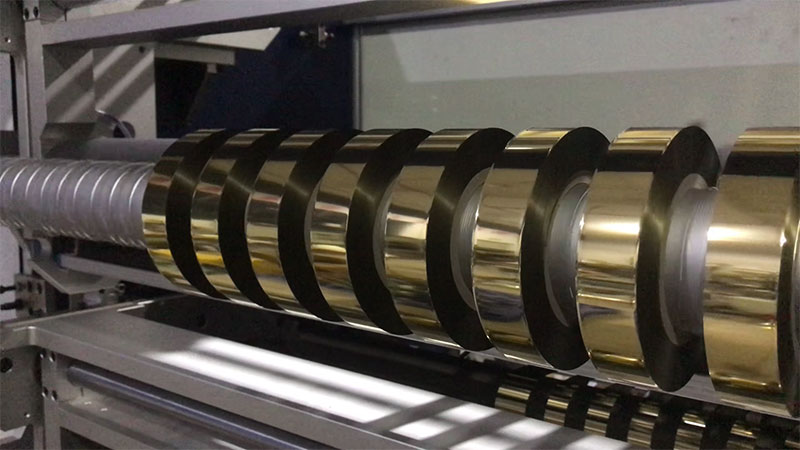
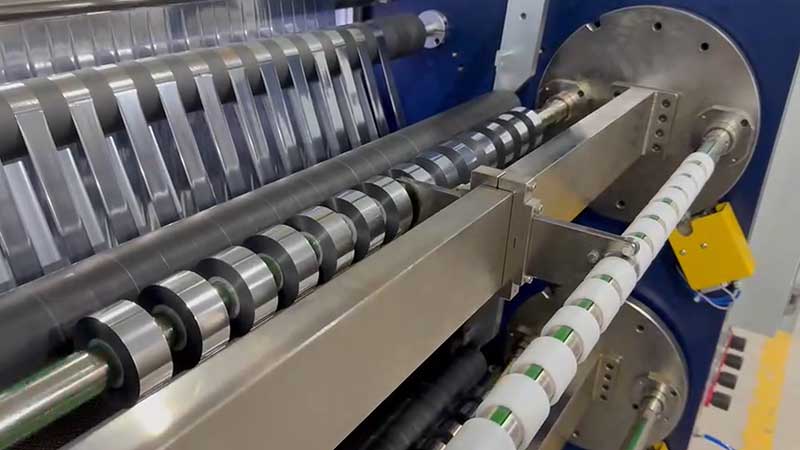
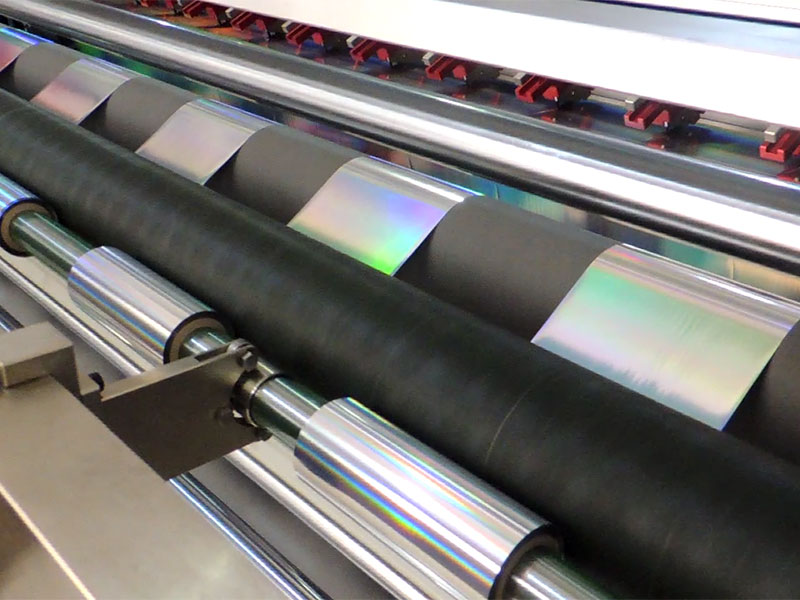
 電化鋁分切機
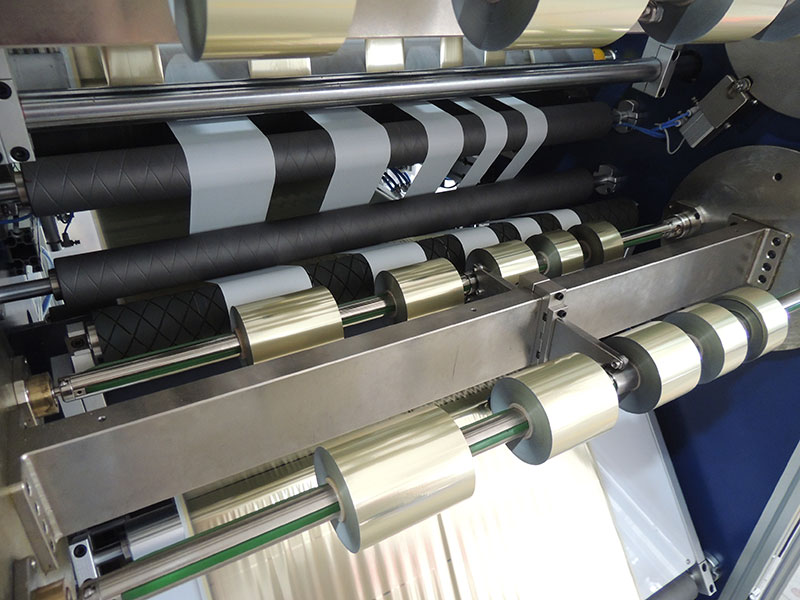 燙金紙分切機
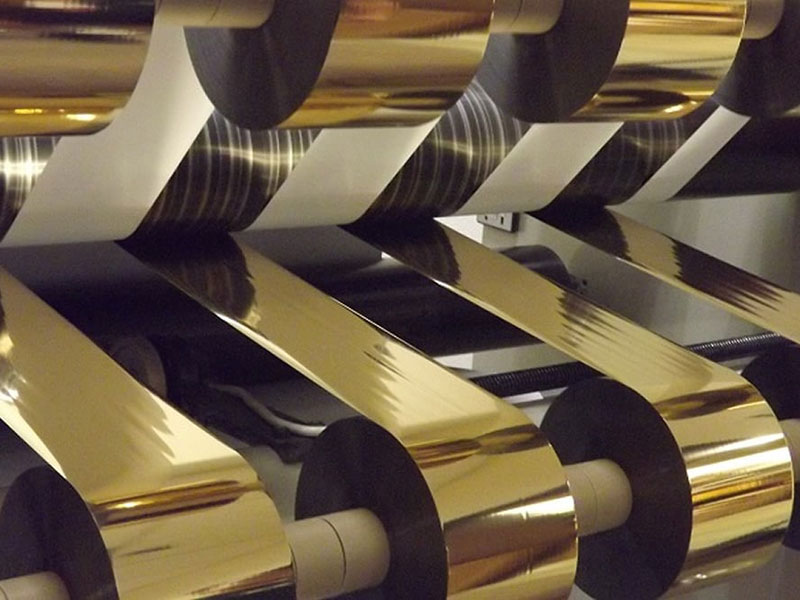 燙金箔分切機
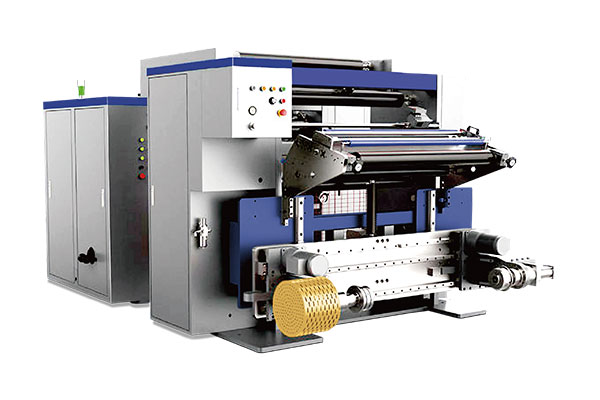 通用型數字控制高速分切機 RSDS7/T
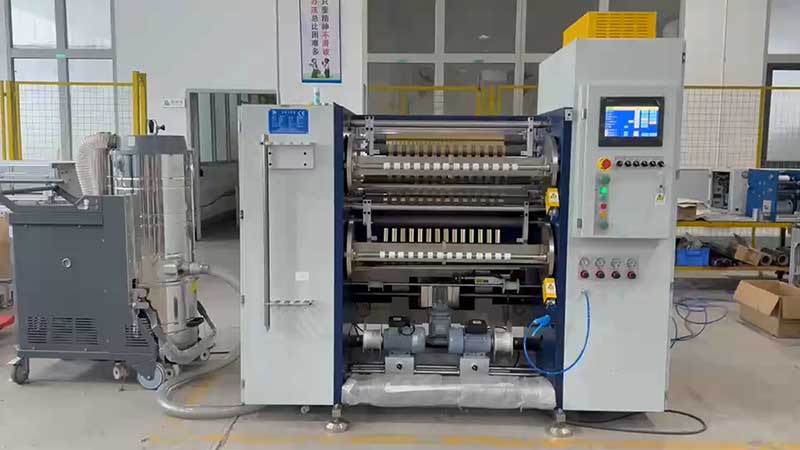 鐳射燙印箔分切機
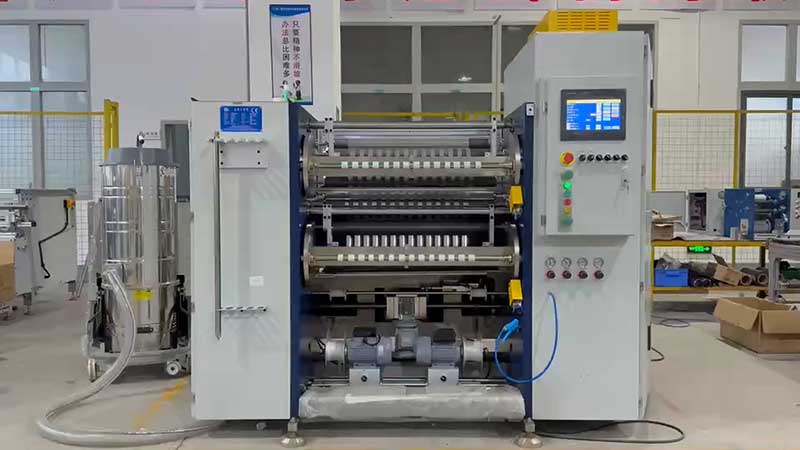 熱燙銀箔分切機



服務熱線
180-5003-0233
在印刷包裝行業向工業4.0邁進的浪潮中,燙金工藝的精益化生產正面臨一個長期存在的技術痛點——燙金箔分切過程中的張力控制。傳統分切機在面對越來越薄、越來越寬的燙金箔材料時,張力波動導致的斷箔、褶皺、收卷不齊等問題頻發。而未來工廠的標配解決方案,正在向毫秒級張力調節這一方向全面進化。
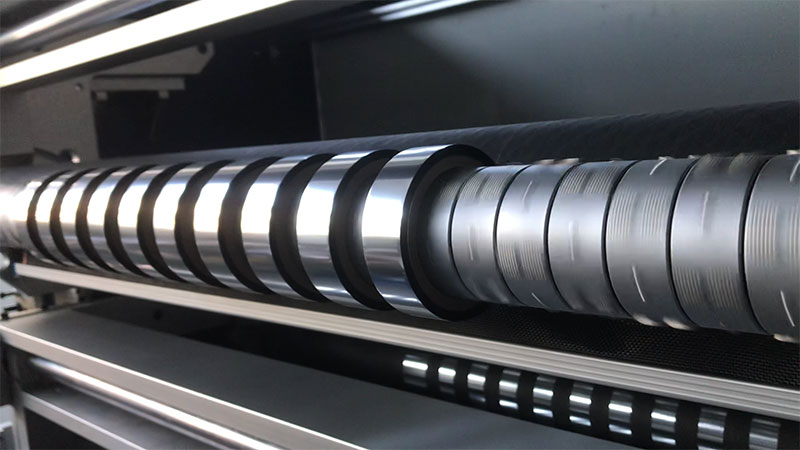
為什么是“毫秒級”?
燙金箔是一種典型的薄型膜類材料,厚度通常在12μm到36μm之間,基材為PET薄膜,表面涂布了脫離層、保護層、膠黏層和金屬鍍層。這種多層結構使其對張力極其敏感:
? 加速度沖擊:分切機從啟動到500m/min只需3-5秒,傳統PID調節響應時間在200-500ms,已無法跟上速度變化。
? 接頭通過:每卷材料首尾接頭處厚度突變,張力擾動會在50ms內傳播到整個走帶路徑。
? 高頻振動:切刀、壓輥等機械部件產生的數十赫茲振動,會周期性地擾動張力。
要在這類場景下維持±0.5N以內的張力穩定,控制系統的響應必須壓縮到50ms以內,核心環節甚至要進入10ms級別。
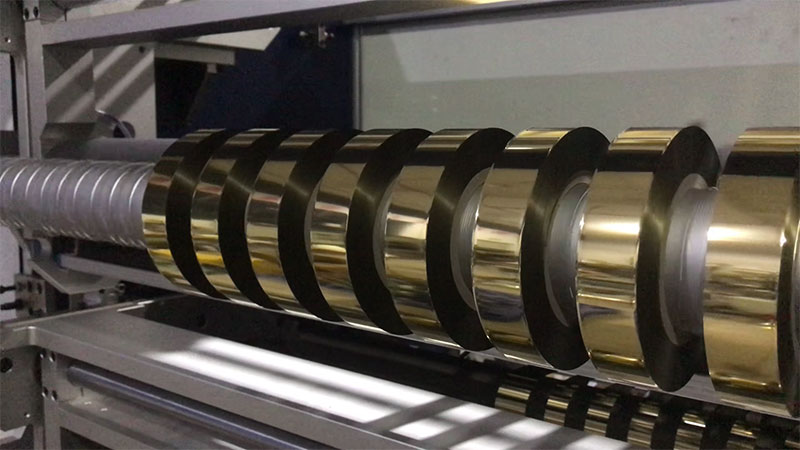
毫秒級張力調節的四大核心技術
1. 低慣量伺服驅動與直驅技術
傳統分切機的收放卷軸通過減速機連接電機,機械慣量大、彈性形變明顯。新一代毫秒級系統采用直驅力矩電機——電機轉子直接與卷軸一體化設計,消除了減速機間隙和彈性聯軸器的變形。
以某國際品牌的分切機為例,直驅方案使放卷側機械時間常數從80ms降至12ms,配合高分辨率編碼器(每轉2^23脈沖),張力調節指令到實際扭矩輸出的延遲可以控制在5ms以內。
2. 雙閉環+前饋控制算法
傳統的單PID回路面對高速變化時存在先天滯后。毫秒級系統采用電流環-速度環-張力環三層嵌套結構,并在最外層疊加模型預測前饋:
? 電流環(響應<1ms):直接控制電機扭矩輸出
? 速度環(響應<5ms):抑制速度波動引起的張力擾動
? 張力環(響應10-30ms):根據傳感器反饋修正張力偏差
? 前饋環節:根據卷徑變化、加減速曲線、材料模量等參數,提前計算所需扭矩變化量,與PID輸出疊加
實際測試表明,在500m/min運行速度下突減至300m/min,傳統PID方案的張力過沖約3.5N,恢復時間約400ms;而前饋+雙閉環方案的過沖僅0.8N,恢復時間約80ms。
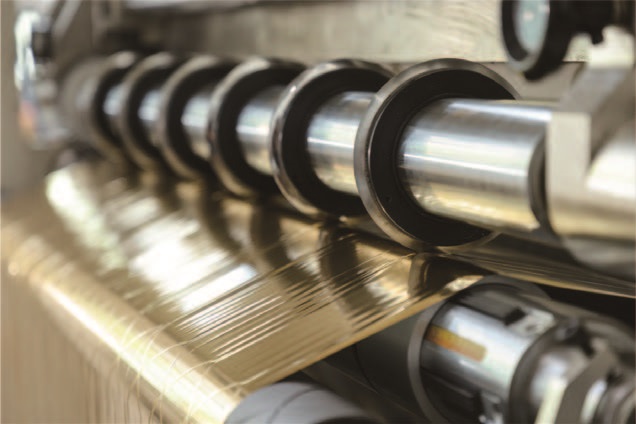
3. 高速浮輥與低摩擦力擺輥
張力傳感器(如稱重傳感器)雖然精度高,但其信號采樣、濾波、傳輸鏈路存在約15-20ms的固有延遲。為此,毫秒級系統普遍引入氣動浮輥作為第一道防線:
? 浮輥通過低摩擦氣缸提供一個恒定的背壓,等效于一個機械式的“張力緩沖器”
? 當張力波動出現時,浮輥在8-15ms內通過物理位移吸收能量變化
? 浮輥位置傳感器(磁致伸縮或激光位移)以2kHz以上的采樣率反饋給控制器
這種“機械-電氣”協同的方式,讓系統在電控還未完全介入時,就已經抑制了張力尖峰。某國產高端機型實測,加裝低慣量浮輥后,接頭通過時的張力峰值從6.2N降至2.1N。
4. 實時卷徑計算與材料模型自適應
燙金箔分切的最大挑戰在于:隨著放卷直徑從400mm逐漸減小到100mm,要保持相同張力,電機扭矩必須同步減小。傳統方案依賴超聲波或接近開關測量卷徑,更新慢且精度有限。
毫秒級系統采用每轉脈沖計數+材料厚度積分雙重算法:
? 每轉一圈,編碼器脈沖數精確反映當前卷徑
? 同時結合材料設定厚度與圈數進行卡爾曼濾波融合
? 卷徑更新速率可達每秒200次以上
更進一步,系統內置常見燙金箔的彈性模量-速度-溫度特性曲線。當材料更換時,操作員只需選擇型號,控制器自動適配張力-扭矩的傳遞函數參數,無需人工整定。
從“毫秒級調節”到“未來工廠標配”
實現毫秒級張力調節的燙金箔分切機,不再是一個孤立的設備,而是未來工廠數字化生態中的智能節點:
? 邊緣計算:控制器實時分析張力波形,自動識別刀刃磨損、軸承損壞等早期故障特征
? 工業互聯:每卷分切后的張力曲線以OPC UA格式上傳至MES系統,與燙金機的進給參數形成閉環優化
? 數字孿生:在分切前,系統基于材料批次數據和歷史張力數據,仿真預測最佳分切速度曲線
市場趨勢與成本考量
目前,具備毫秒級張力調節能力的高端燙金箔分切機,單臺售價約為傳統機型的1.8-2.5倍。但對年產值5000萬元以上的燙金箔加工企業而言,這筆投入的回報周期通常在12-18個月——主要來自:廢品率從3-5%降至0.5%以內、分切速度提升30-50%、以及因不停機處理斷箔而節省的操作工時。
隨著國產伺服驅動器和控制器的性能突破,這一技術正在從高端進口設備向國產主流機型擴散。預計到2026年,毫秒級張力調節將成為國內中大型燙金箔分切機的出廠標配,并寫入行業技術規范。
屆時,燙金箔分切不再是一個需要老師傅“憑手感”調試的工藝環節,而是一個由數據和算法驅動的、穩定可靠的自動化過程——這正是未來工廠對每一個生產單元的基本要求。