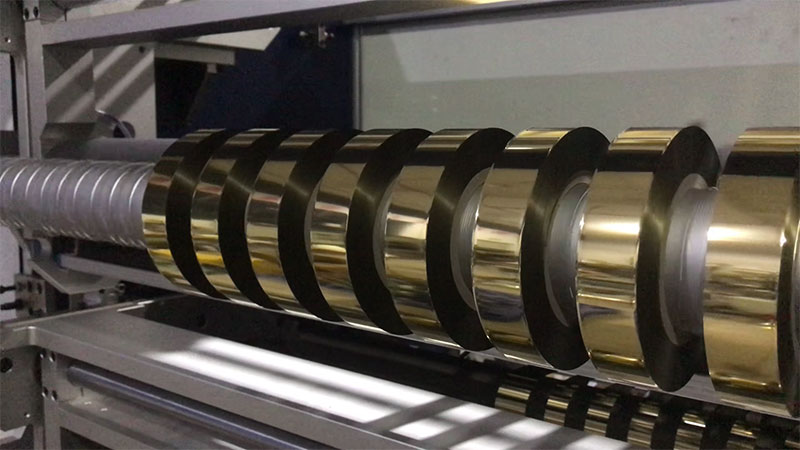
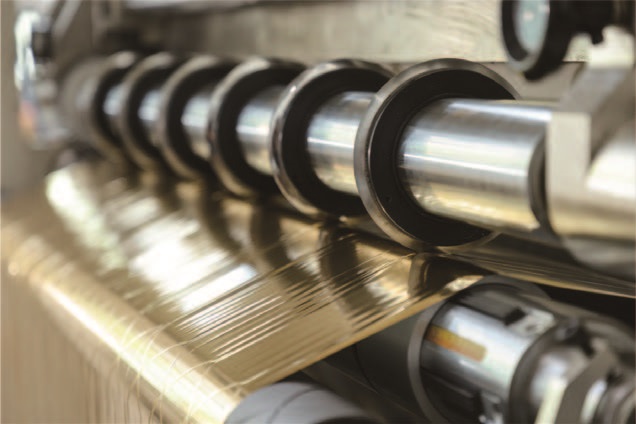
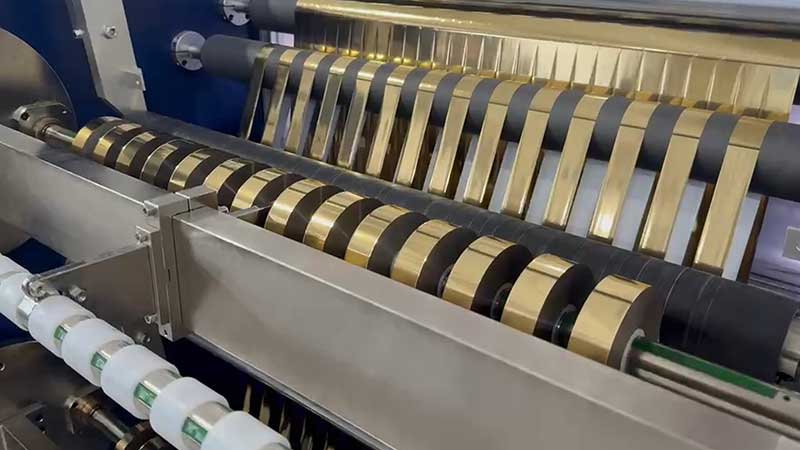
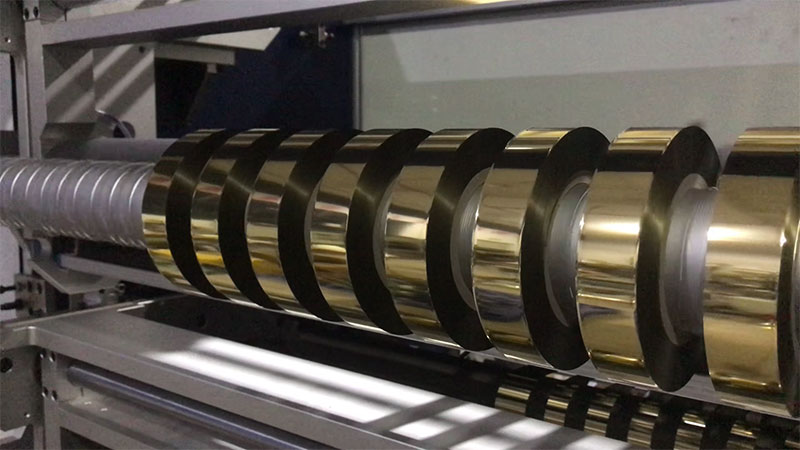
 電化鋁分切機
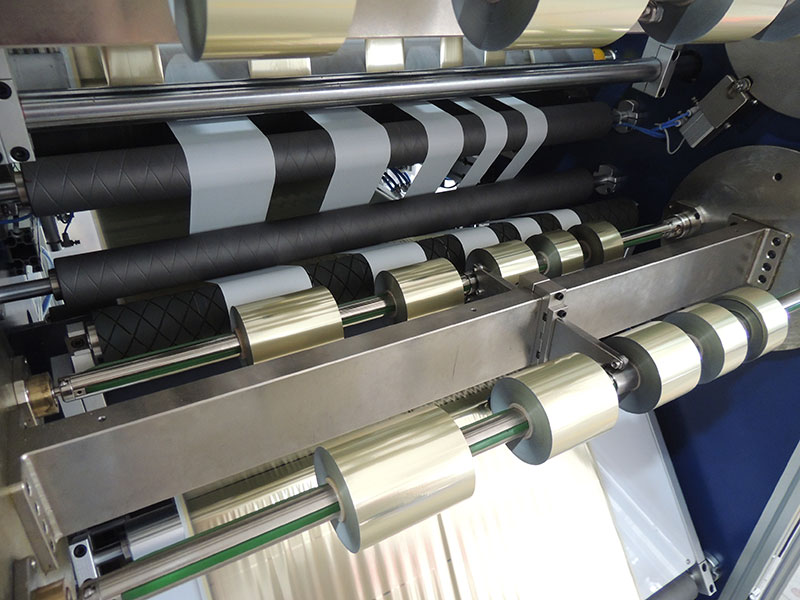 燙金紙分切機
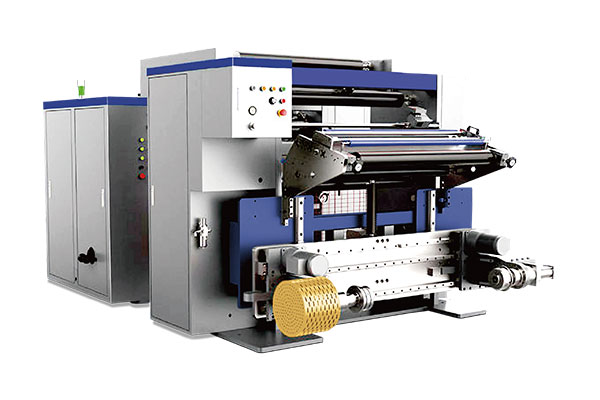 通用型數字控制高速分切機 RSDS7/T
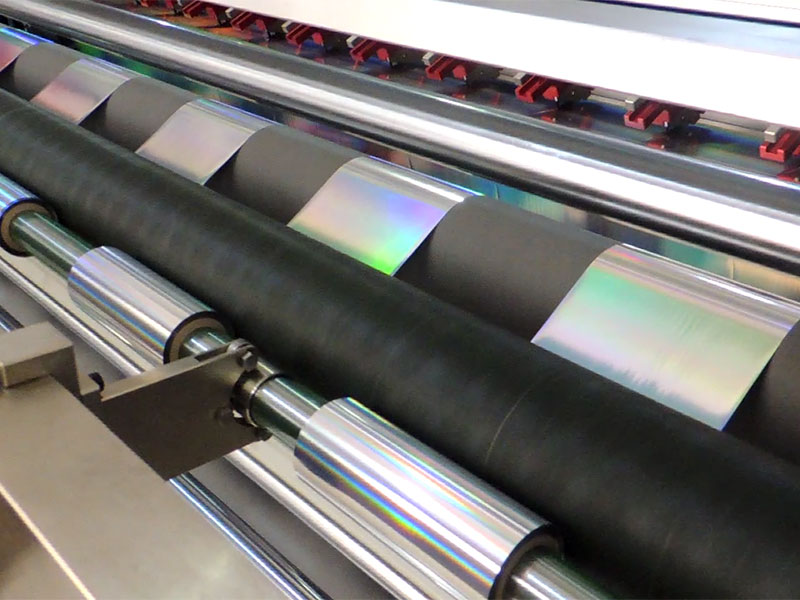
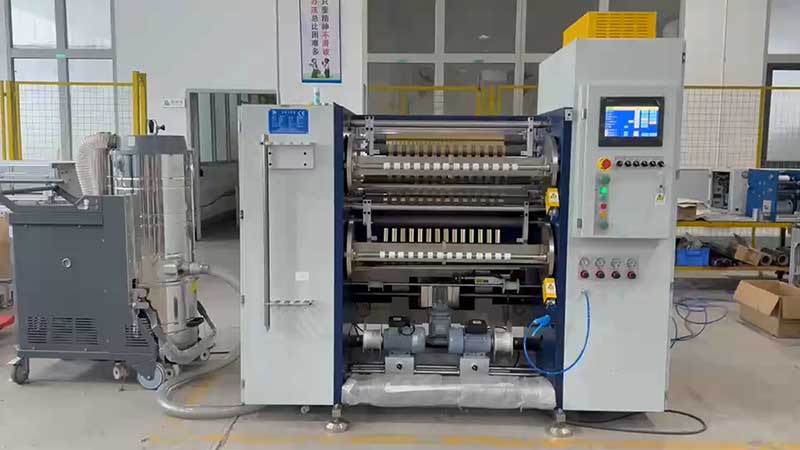 鐳射燙印箔分切機
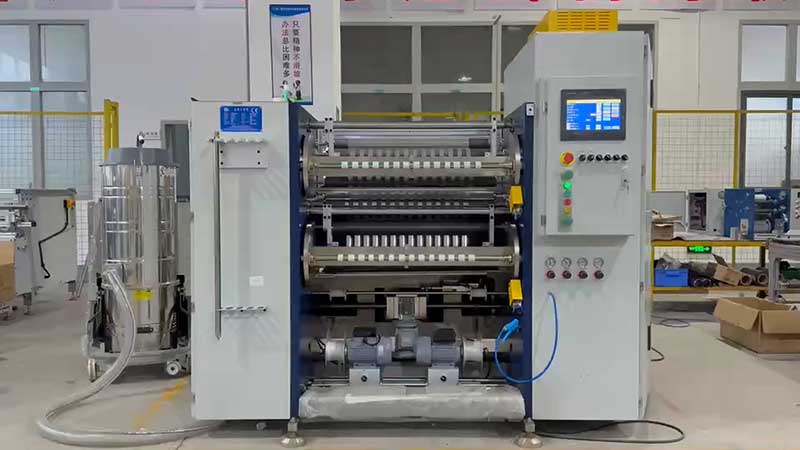 熱燙銀箔分切機



服務熱線
180-5003-0233
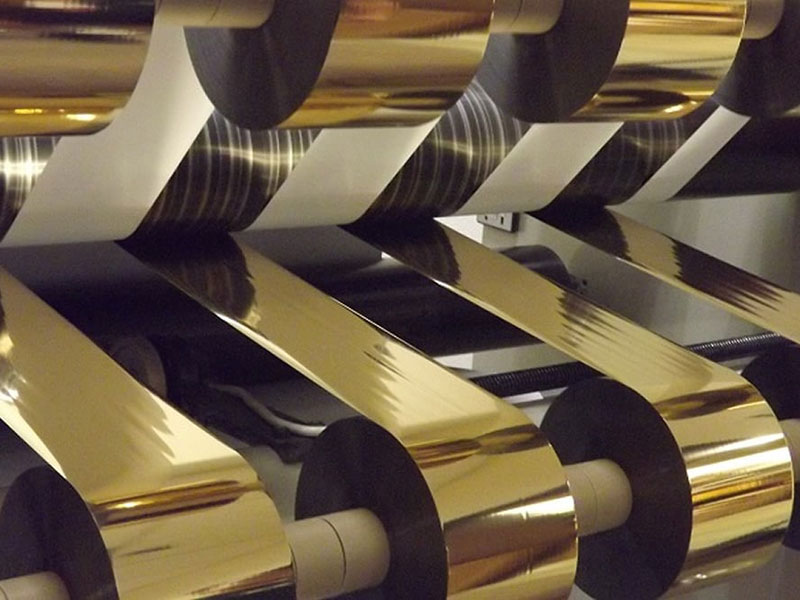
燙金箔分切過程中頻繁斷箔,是許多印刷包裝企業經常遇到的棘手問題。斷箔不僅影響生產效率,還會造成材料浪費,增加生產成本。遇到這種情況,不少操作人員第一反應是調整張力,但往往治標不治本。實際上,斷箔的原因大多集中在四個關鍵部件上。按順序排查,問題往往迎刃而解。
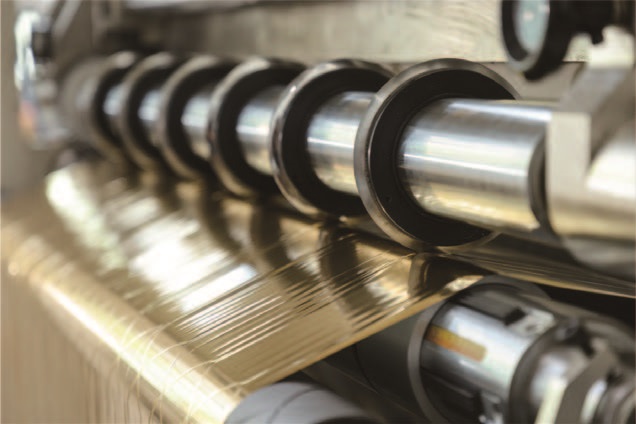
一、分切刀片
刀片是分切斷箔的最常見源頭。
? 刀片磨損:使用時間過長的刀片刃口變鈍,分切時不再“切斷”箔面,而是“撕扯”箔面,導致邊緣產生微小裂口,在張力作用下迅速擴展為整條斷裂。用手指輕觸刀口,如有明顯鈍感或缺口,應立即更換。
? 刀片貼合壓力不當:上下刀片之間的壓力過大會壓傷箔面,過小則切不斷。檢查刀片重疊量(通常為0.05-0.1mm)和側向壓力,按設備手冊重新調整。
? 刀片角度問題:不同厚度和材質的燙金箔需要匹配不同的刀刃角度。例如,薄型電化鋁箔適合更鋒利的銳角刀片,厚層燙金箔則需要稍大的刃角。
二、導向輥與過箔輥
導向輥表面狀態直接影響箔面運行的穩定性。
? 輥面劃痕或異物:長期使用后,硬質顆粒可能嵌入橡膠輥或金屬輥表面,形成微小凸起,如同刀刃一樣反復刮擦箔面。用干凈白布擦拭輥面,檢查是否有粗糙感或明顯傷痕,必要時用細砂紙修磨或更換輥體。
? 輥面粘附膠層:燙金箔背面的背膠層在摩擦生熱后容易殘留在輥面上,形成粘滯區,導致箔面運行速度不均,局部拉伸過載而斷裂。定期使用專用溶劑清潔輥面。
? 輥體轉動不靈活:軸承卡滯或潤滑不良的導輥會對箔面產生額外摩擦阻力,使箔面在輥面上“打滑”并被拉斷。手動盤車檢查每個導輥是否轉動順暢。
三、靜電消除裝置
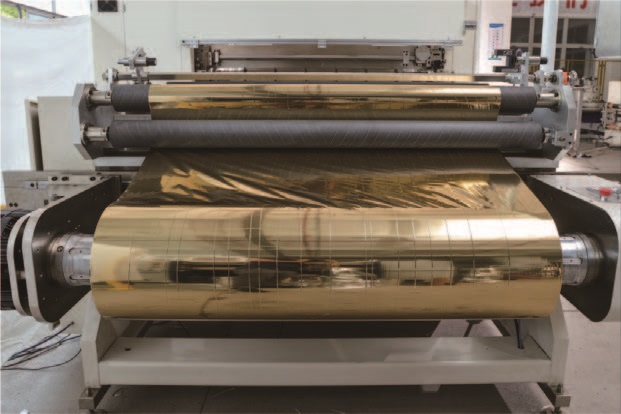
靜電是導致斷箔的“隱形殺手”,卻常常被忽視。
燙金箔多為塑料薄膜基材,絕緣性好,分切過程中高速摩擦極易產生靜電。靜電積累到一定程度,箔面會吸附在導輥或機架上,形成不規則的阻力突變,箔面瞬間被拉斷。更隱蔽的是,靜電還會使分切后的兩條箔面互相吸附纏繞,繼而引發二次斷箔。
檢查方法很簡單:在機器運行且光線較暗時,觀察箔面離開導輥的瞬間是否有藍紫色電火花,或用靜電測試儀測量箔面電位。如果靜電明顯,需要檢查靜電消除棒是否積灰失效、高壓電源是否正常輸出,以及接地線是否牢固。
四、放卷與收卷張力系統
張力系統是整臺設備的核心控制環節,問題也最為復雜。
? 張力傳感器失靈:很多設備的自動張力控制依賴張力傳感器(張力擺臂或張力檢測輥)。如果傳感器被灰塵覆蓋或機械卡滯,反饋信號失真,控制器會輸出錯誤的張力指令。在設備空轉時觀察張力顯示值是否穩定歸零,靜態加載后數值是否線性變化。
? 磁粉離合器/制動器老化:這是重災區。磁粉離合器內部的磁粉長期使用后會結塊或流失,導致輸出扭矩非線性,時大時小。表現為:低速時張力正常,加速到某一轉速后突然斷箔。傾聽磁粉離合器運行時有明顯的“沙沙”異響或頓挫感,基本可以判定需要更換磁粉或總成。
? 收卷錐度張力設置不當:收卷過程中卷徑逐漸增大,為補償卷芯與外層張力差異,需要設置遞減的錐度張力。如果錐度系數過小,外圈張力過大導致內層箔被壓壞并連帶外層斷裂;錐度過大則收卷松軟、跑偏。根據箔卷最終直徑和材料特性重新計算錐度曲線。
綜合排查建議
當斷箔問題發生時,建議按以下順序快速排查:
1. 觀察斷口形態:整齊的直線切口一般是刀片問題;邊緣有毛刺撕裂多是刀片鈍化;斷面呈不規則拉伸狀則是張力問題。
2. 聽聲音:刀片處有尖銳“吱吱”聲提示貼合過緊;導輥處有周期性“嗒嗒”聲可能是軸承或表面異物;靜電放電聲則為靜電問題。
3. 分段檢查:分別讓機器空載、穿箔不切、穿箔分切三種狀態運行,對比斷箔發生時的工況,定位故障發生在放卷段、分切段還是收卷段。
總之,燙金箔分切斷箔很少是單一原因造成的,但絕大多數問題都能在上述四個部件中找到線索。建立日常點檢制度,定期清潔導輥、檢查刀片狀態、校準張力系統,能夠大幅降低斷箔發生率。當問題反復出現時,不妨靜下心來,從這四個部件開始,一步一個腳印地排查。