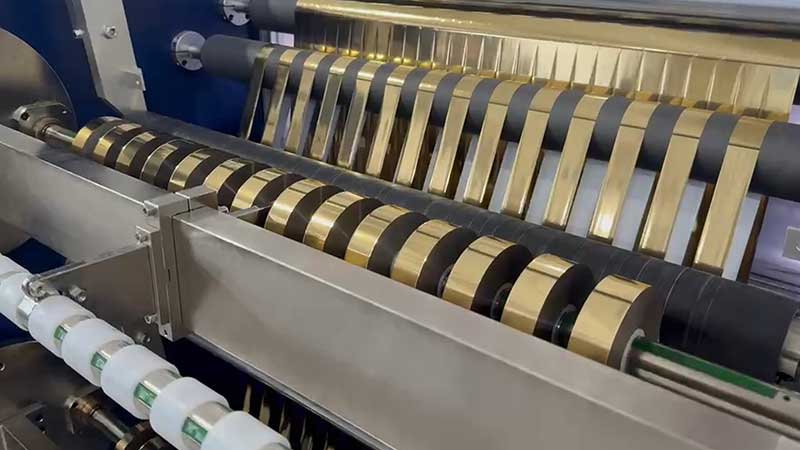
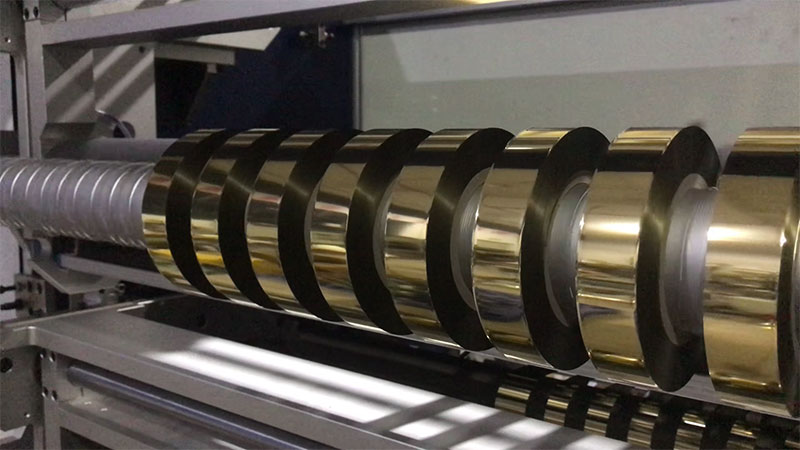
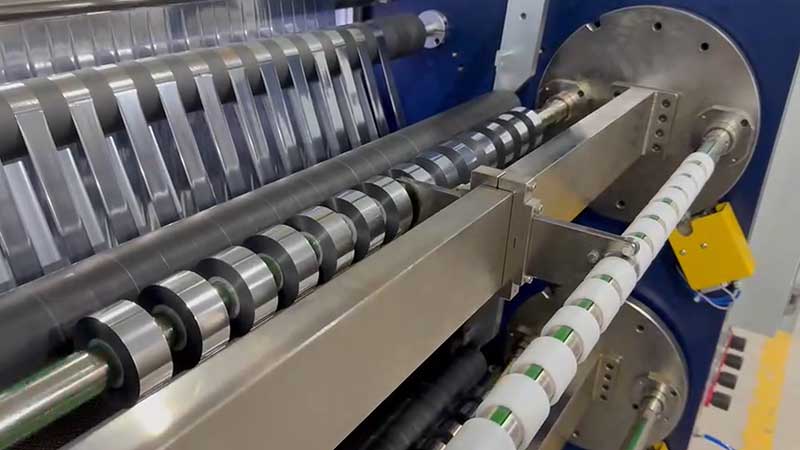
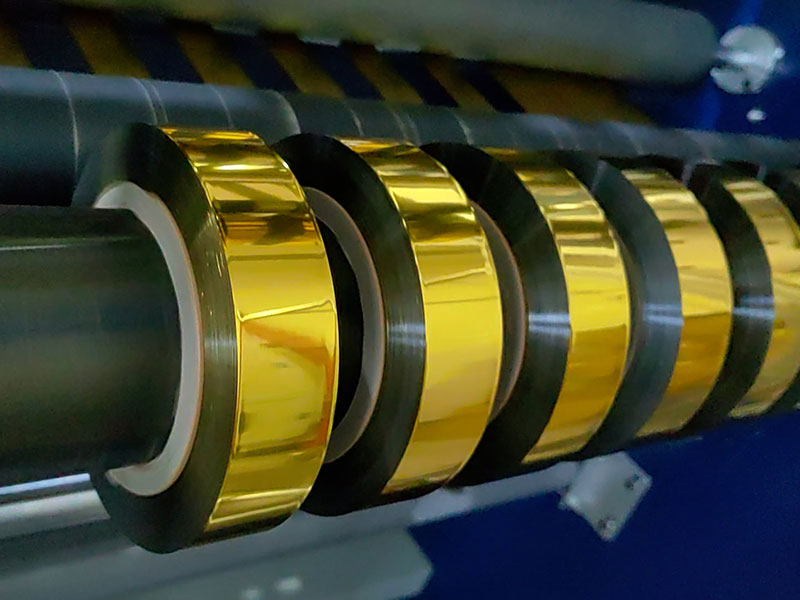
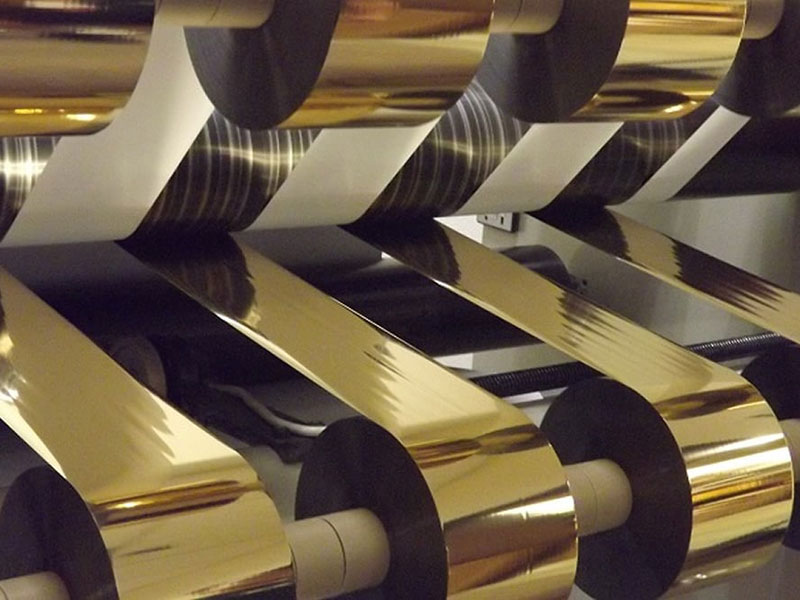
 電化鋁分切機
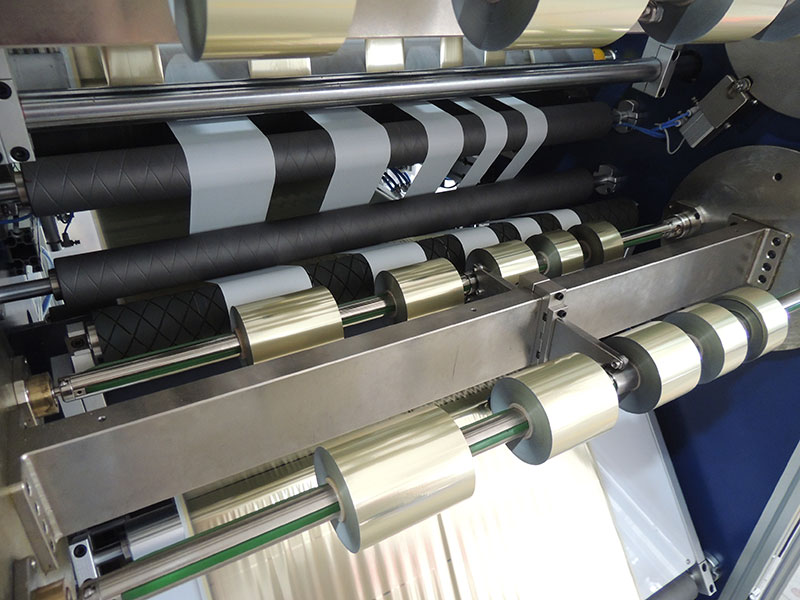 燙金紙分切機
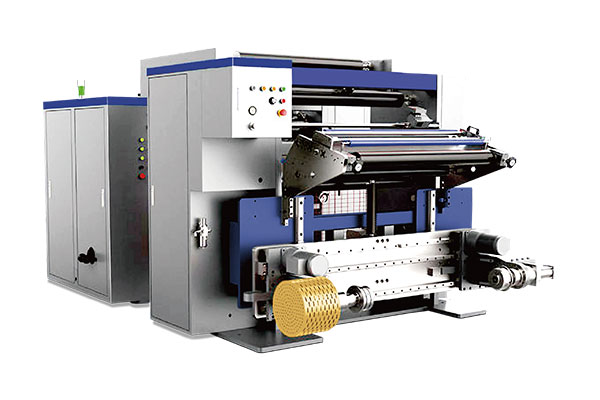 通用型數字控制高速分切機 RSDS7/T
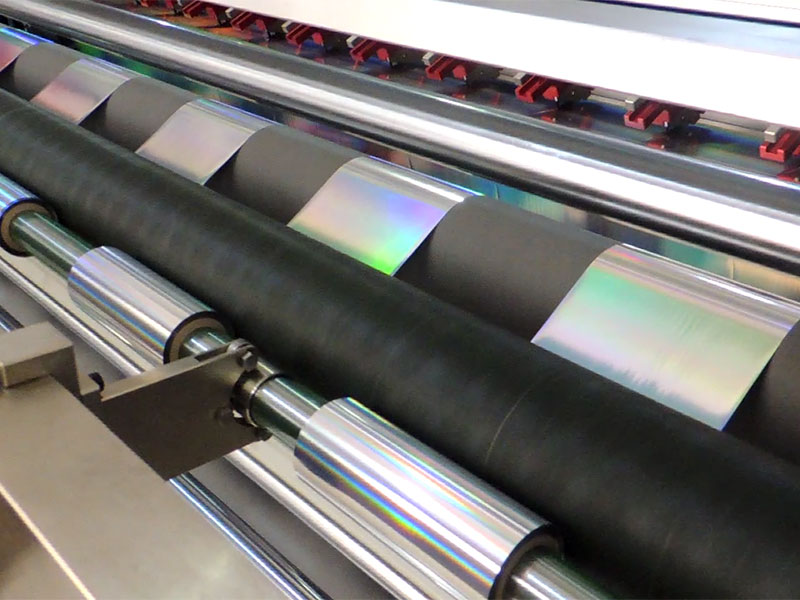
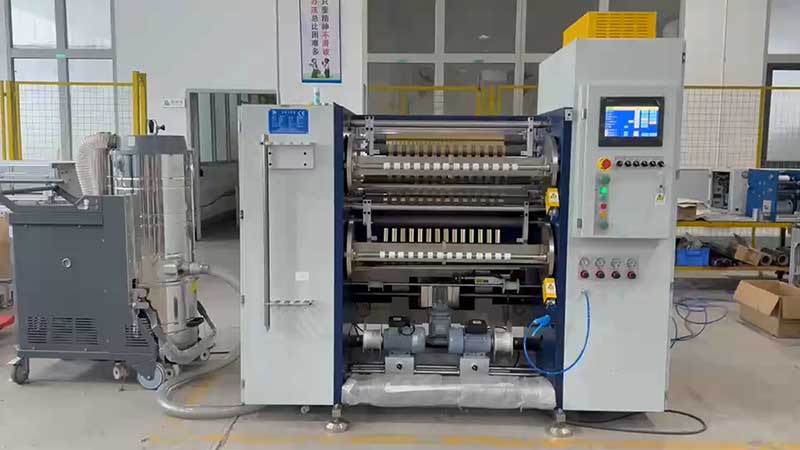 鐳射燙印箔分切機
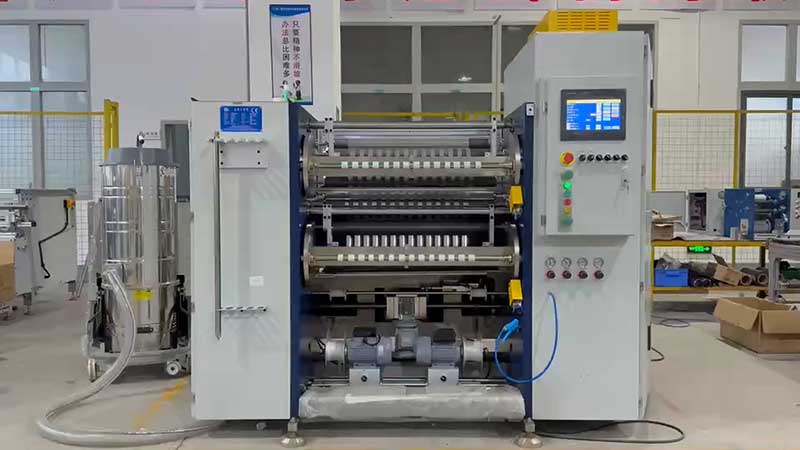 熱燙銀箔分切機



服務熱線
180-5003-0233
在燙印包裝行業,電化鋁(燙金箔)的成本通常占包裝工藝總成本的20%-40%,是僅次于人工的第二大開支。許多企業將降本焦點放在燙金環節,卻往往忽略了分切這個“看不見的戰場”。事實上,分切質量直接決定材料利用率,而通過對分切設備的精準管控,將燙金損耗降低30%并非紙上談兵。
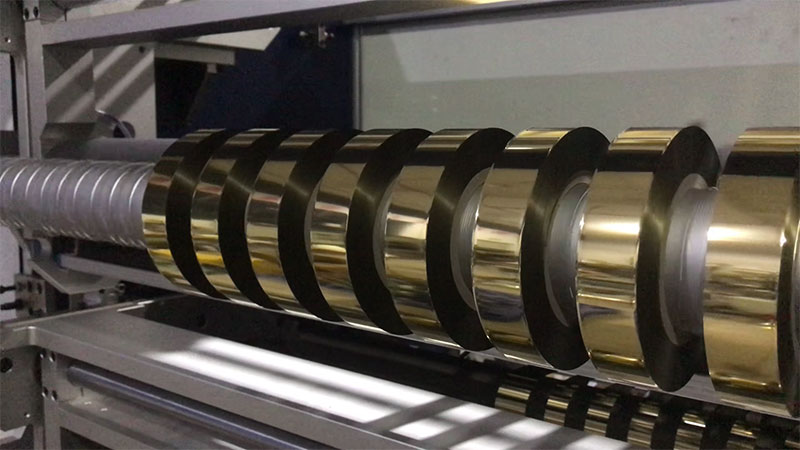
損耗從何而來?分切端的三大“隱形殺手”
在分析解決方案之前,需要先厘清損耗的來源。電化鋁分切端的浪費主要集中于三個方面:
一是版面預留過寬。 傳統分切機精度不足,分切出的鋁卷邊緣參差不齊,燙金時不得不預留3-10mm的安全余量,這部分材料最終被當作廢邊處理。一臺高精度分切機僅此一項每卷即可節省3-10毫米寬度,每年節省費用可達3萬元以上。
二是換卷時的“尾巴”浪費。 每卷電化鋁用到最后幾十米時,操作人員因無法精準判斷余量,往往保守地提前停機換卷,導致舊卷殘留大量未使用的材料。頻繁換卷本身也會造成首尾段的接頭損耗。
三是分切不良導致的燙金廢品。 分切產生的毛刺、褶皺或收卷不齊,會使電化鋁在燙金機上走料不穩,造成飛金、漏燙,廢品率隨之攀升。有案例顯示,某白酒包裝廠引入數控分切機后,廢品率下降50%,材料浪費率從25%壓縮至8%。
降低損耗30%的四大技術路徑
要實現30%的降耗目標,需要從精度控制、張力管理、減少接頭、智能排產四個維度系統發力。
1. 高精度分切:向每毫米要效益
高精度是一切降耗的基礎。現代數控分切機采用伺服電機驅動,配合光電糾偏系統,分切精度可達±0.1mm。這種精度意味著燙金版面預留寬度可以從傳統的5-10mm收窄到2-3mm,僅此一項,材料利用率即可提升5%-8%。
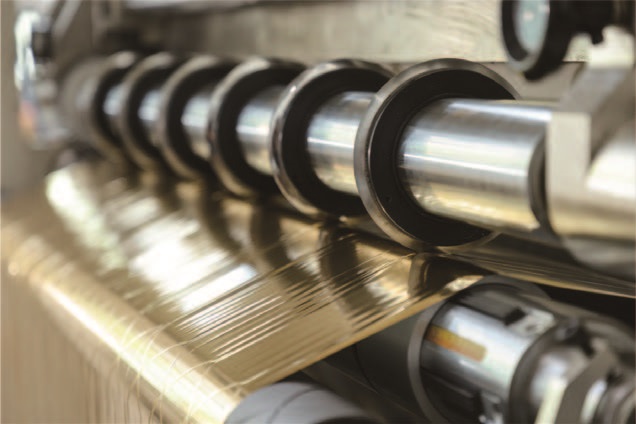
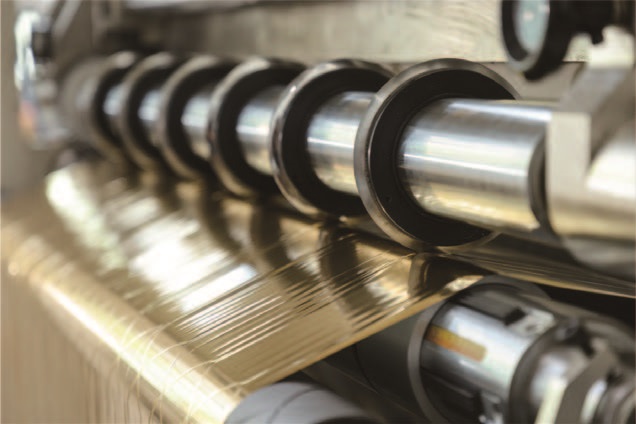
在刀具選擇上,圓刀剪切是高品質電化鋁的首選。相比直刀(剃須刀片),圓刀利用上下滾刀的剪切力切斷材料,切口光滑無毛刺,不會產生粉塵,尤其適合薄型電化鋁的分切。切口平整,燙金時鋁箔受力均勻,漏燙風險大大降低。
2. 精密張力控制:守住材料不拉伸的底線
電化鋁基材通常為PET薄膜,厚度僅幾微米到幾十微米,對張力極為敏感。張力過大,材料被拉伸變形,燙金時套印不準;張力過小,收卷松軟,走料時左右擺動。
閉環張力控制系統是解決這一問題的關鍵。系統通過高精度張力傳感器實時監測,配合PLC動態調節磁粉離合器或伺服電機的扭矩,將張力波動控制在極小范圍內。更先進的設備還具備錐度張力控制功能——隨著收卷卷徑增大,系統自動減小張力,防止內松外緊或壓皺。
3. 減少換卷與接頭損耗:榨干每一米材料
分切過程中的斷料和接頭,在高速燙金機上是致命的停機點。可接式分切機的出現解決了這一痛點:它在分切過程中能實現前后軸卷的自動對接,大大增加了電化鋁卷的有效使用長度,減少了換卷次數及每次換卷時的材料損失。
在燙金端,一種巧妙的做法是在分切復卷時,于電化鋁末端約3米處的背面粘貼黑色膠帶。當燙金機運行至該位置時,斷箔檢測開關會識別黑標并觸發報警停機,使操作人員能在材料真正用盡時精準換卷,避免殘留浪費。
4. 數據化與智能化:從經驗驅動到數據驅動
智能制造浪潮下,分切機已不僅是機械加工設備。通過連接MES系統,設備可根據訂單需求自動計算最優分切方案——將寬幅母卷分切成哪幾種寬度組合,能使邊料損耗最小化。快速換模技術則支持多規格訂單的快速切換,縮短停機調機時間。
效益核算:30%降耗如何變為利潤
將上述措施綜合落地,效果是可量化的。以一家高端包裝企業為例,通過引入數控分切機,其電化鋁浪費率從25%降至8%,年節省材料成本超120萬元,同時燙金不良品率下降50%。
| 降耗來源 | 預估節材比例 |
| 高精度分切減少版面預留 | 5%-8% |
| 換卷損耗降低 | 8%-10% |
| 分切不良導致的廢品減少 | 10%-15% |
| 累計降耗空間 | 約30% |
這30%的降耗并非單一技術手段之功,而是精度、張力、接頭、排產四大環節協同優化的結果。
結語
電化鋁分切機不是燙金流程中的“配角”,而是降本增效的前置樞紐。當企業將目光從燙金機延伸到分切機,在精度控制、張力管理、智能排產上投入技術改造,燙金損耗降低30%就不再是營銷口號,而是實實在在的利潤空間。對于正在承受成本壓力的包裝印刷企業而言,這或許是最值得優先審視的環節。