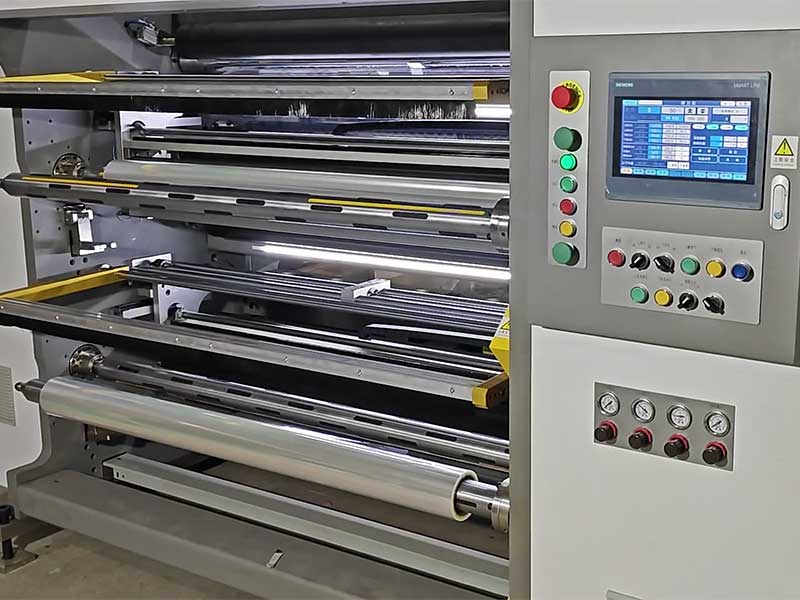
 太陽膜分切機



服務熱線
180-5003-0233
走進任何一家汽車美容店,貨架上琳瑯滿目的太陽膜卷,從外觀上看似乎區別不大。但真正決定一張膜是“精品”還是“次品”的,往往不在它的顏色或材質,而在于一個極易被忽視的環節——分切。
分切機,這個將寬幅母卷“化整為零”的關鍵設備,堪稱太陽膜生產的終極質量守門員。它若失之毫厘,終端產品便差之千里。本文將深入解析高精度太陽膜分切機的兩大核心支柱:張力控制與閉環糾偏。
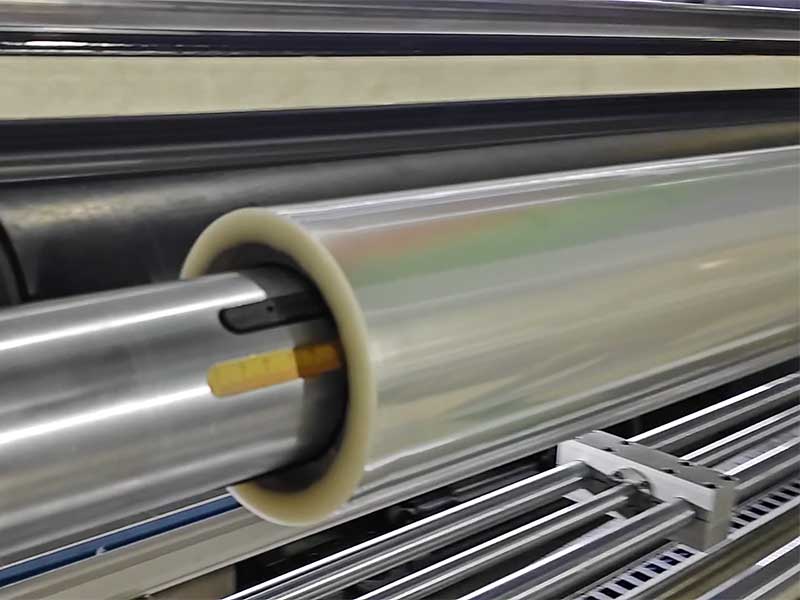
一、張力控制:穩定生產的“定海神針”
太陽膜是一種多層復合結構材料,輕薄柔軟,不同層的彈性模量和延伸率存在差異。這意味著它在分切過程中極其“敏感”,張力稍有不均,就會引發一系列連鎖反應。
1. 失控的代價:從拉伸到褶皺
如果分切時張力控制不到位,會直接體現在產品質量上:
? 尺寸偏差:張力過大,膜被拉薄拉長,收卷后應力釋放,實際寬度小于設定值;張力過小,膜面松弛,走偏跑偏頻發。
? 外觀缺陷:不均勻的張力會使膜邊產生“荷葉邊”或波浪狀褶皺,嚴重的還會出現“望遠鏡”現象——收卷后端面參差不齊。
? 內部損傷:張力波動還可能導致膜面與導輥相對滑動,形成軸向劃痕。
2. 閉環控制的智慧:毫秒級動態調節
現代高端分切機的靈魂,在于其閉環數字張力控制系統。它并非簡單地在開機時設定一個固定值,而是一個實時的動態調節過程。
這套系統將分切過程細分為放卷區、牽引區和收卷區,每個區域都設有獨立的張力檢測與反饋單元。高靈敏度的張力傳感器實時監測膜面張力,將信號反饋給PLC,再由伺服電機或矢量變頻電機進行毫秒級的動態調節。
這其中最精妙的設計,當屬錐度張力曲線算法。收卷時,隨著膜卷直徑越來越大,如果繼續保持恒張力,內層膜會被擠壓變形。錐度張力控制則會在卷徑增大時,自動按照預設曲線逐步降低張力,確保卷材內外松緊一致,平整均勻。
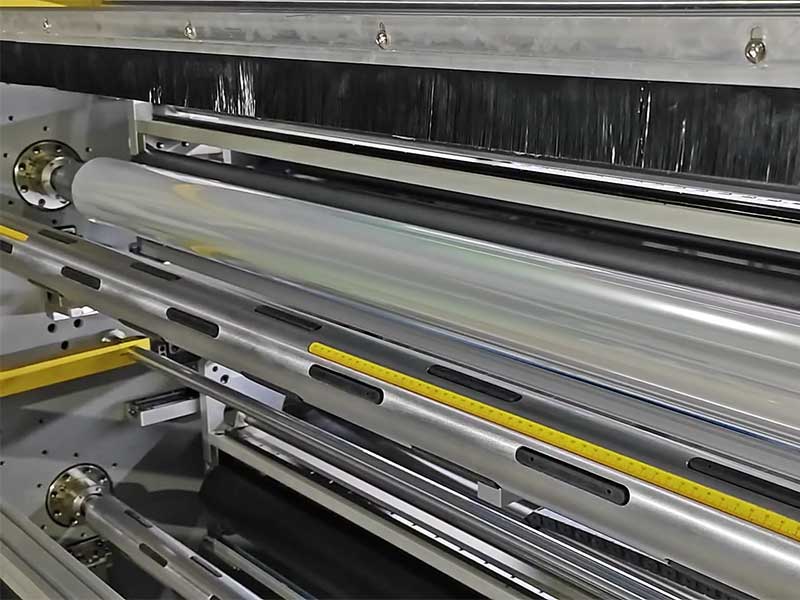
二、閉環糾偏:確保走料的“指南針”
如果說張力控制管的是“縱向”穩定,那閉環糾偏管的就是“橫向”精度。太陽膜在高速行進中,受輥筒平行度、材料厚薄不均等因素影響,很容易發生橫向偏移。若不及糾正,后果就是邊緣不齊,甚至切到有效膜層,直接報廢。
1. 精準的“眼睛”與“手腳”
閉環糾偏系統的工作原理類似人的條件反射,由三個核心環節構成:
? 檢測(眼睛):通過超聲波或光電邊緣檢測器,實時掃描膜卷邊緣位置,精確捕捉微米級的橫向跑偏。
? 運算(大腦):控制器將檢測到的位置信號與設定值比對,計算出偏差量,并發出糾偏指令。
? 執行(手腳):接收到指令后,高精度直線電機或伺服驅動的糾偏機構迅速動作,推動放卷架或糾偏輥橫向移動,將膜材拉回正確軌跡。
目前主流設備的糾偏精度已能穩定控制在±0.1mm,部分高端鋰電或光學膜分切設備精度更高。
2. 從“跟邊”到“蛇形糾偏”
除了基礎的“跟邊”或“跟線”模式,現代分切機還演化出了更復雜的糾偏策略。例如在分切復合集流體等材料時,會用到蛇形糾偏技術,通過讓膜材在行進中做微幅擺動,來優化分切精度,實現更好的端面質量。
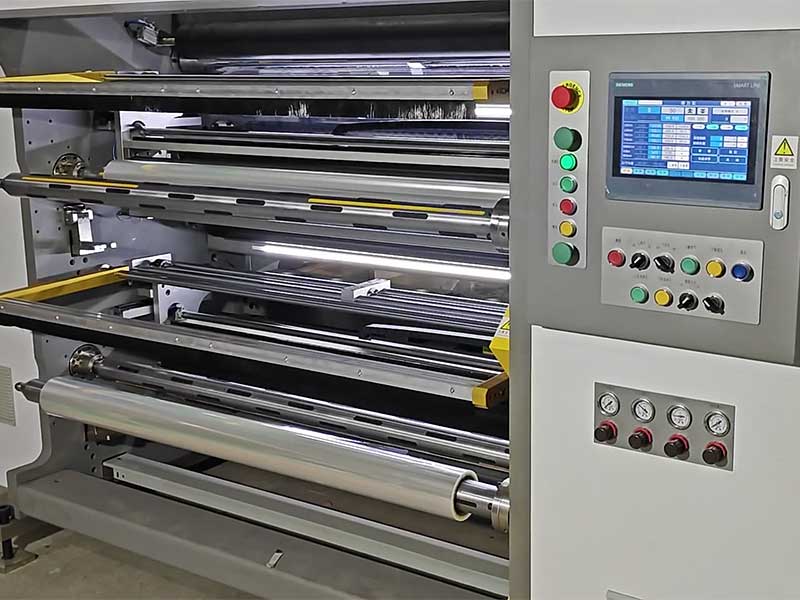
三、從張力到糾偏:一場精密的協奏
張力控制與閉環糾偏并非孤立運行,它們之間存在復雜的耦合關系。高張力狀態下,膜面被“繃緊”,橫向穩定性好,利于糾偏,但切口易產生應力發白;低張力狀態下,膜面柔順,但刀具易將膜面“推擠”變形,造成切邊卷曲。
因此,優化的做法是在刀具切入區域保持“穩定但不緊繃”的適中張力。更進一步,通過引入機器視覺在線檢測系統,實時監測分切后的膜邊狀態,并將數據與當前的張力、糾偏參數關聯分析,形成“檢測-反饋-調整”的閉環優化機制,這才是未來高精度分切的發展方向。
結語
對于太陽膜分切而言,張力控制賦予了生產過程穩定性,閉環糾偏則保證了產品路徑的準確性。正是這兩大核心技術的協同合作,才使得寬幅母卷被化整為零后,每一米成品都能保持高度一致的品質。在追求“零缺陷”生產的今天,理解并掌控好這套精密系統,是每一家希望做出“好膜”的企業的必修課。