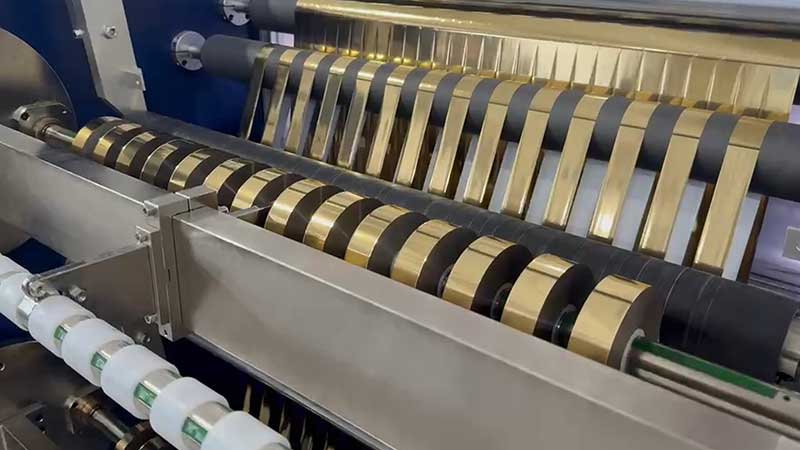
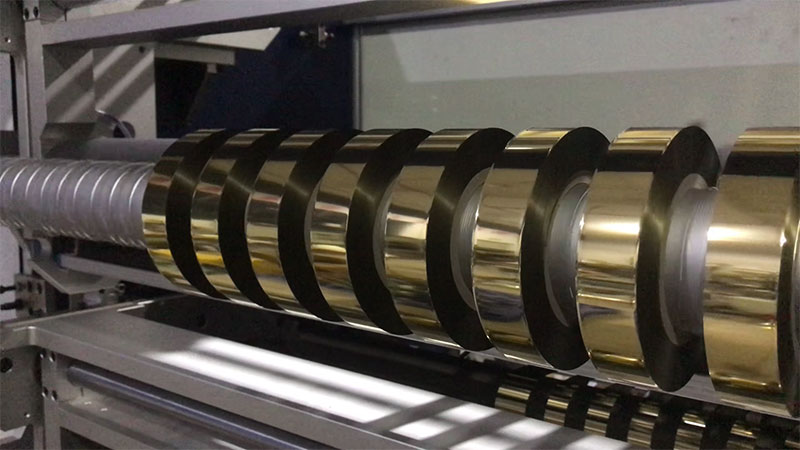
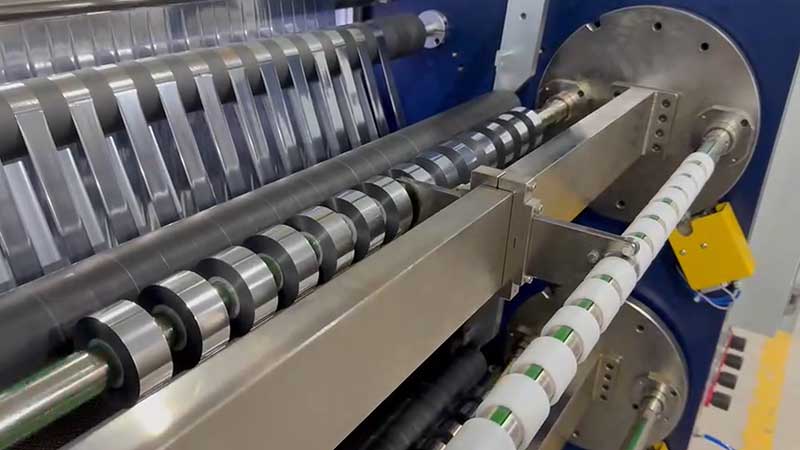
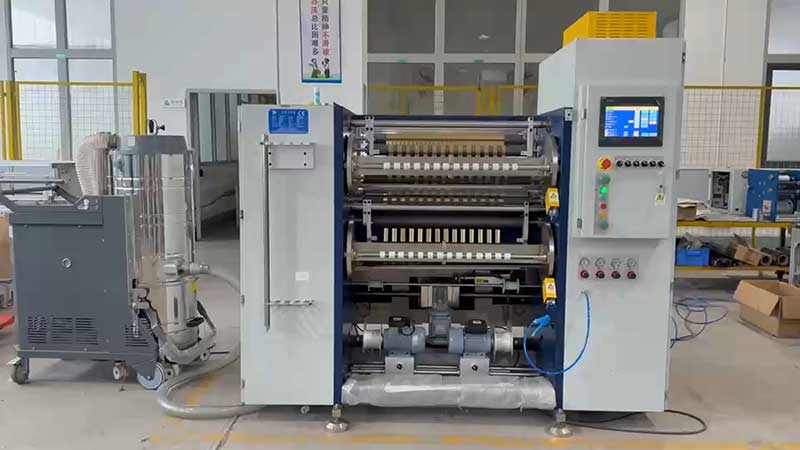
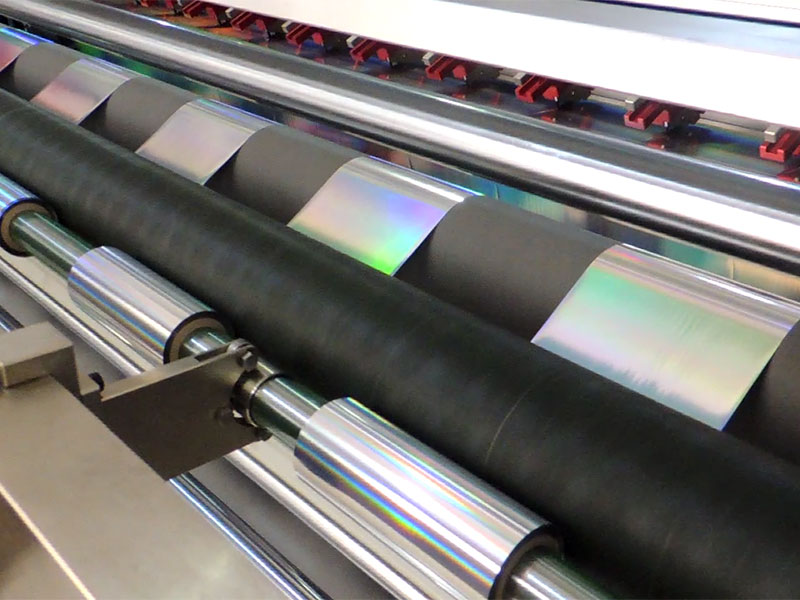
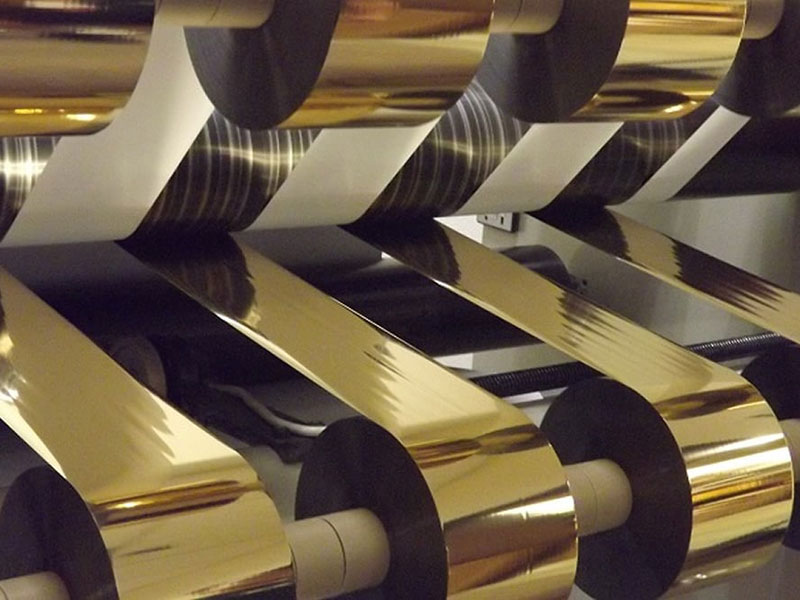
 電化鋁分切機(jī)
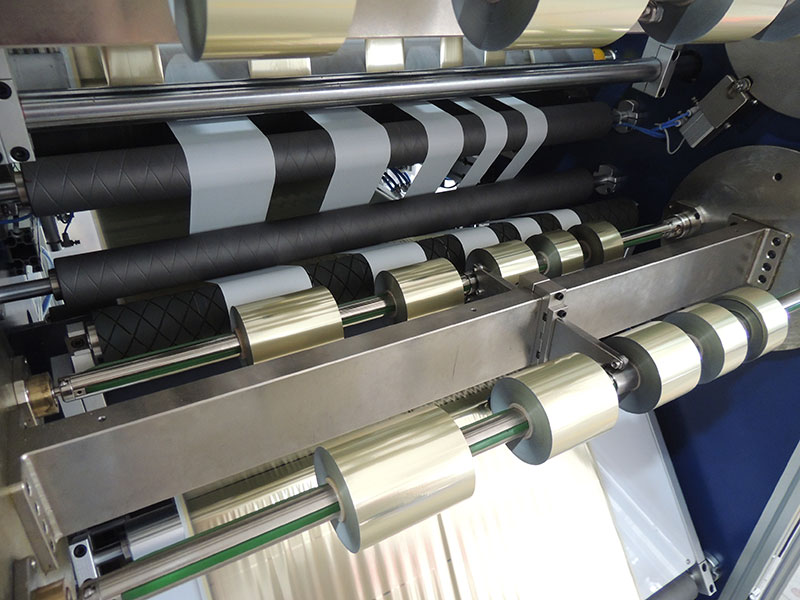 燙金紙分切機(jī)
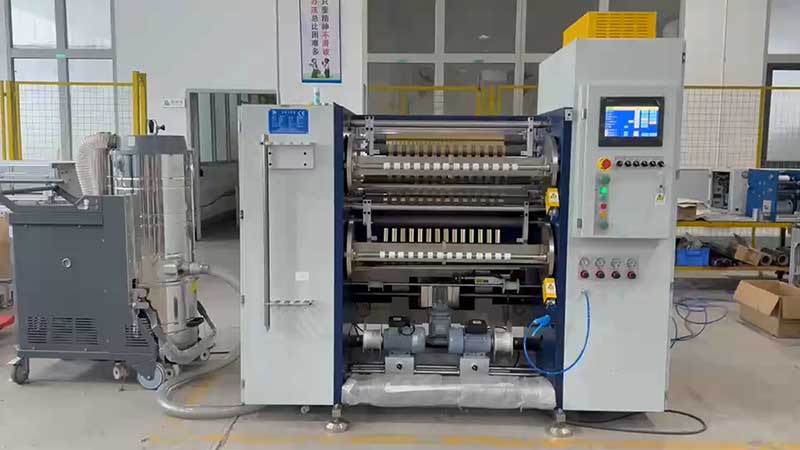 鐳射燙印箔分切機(jī)
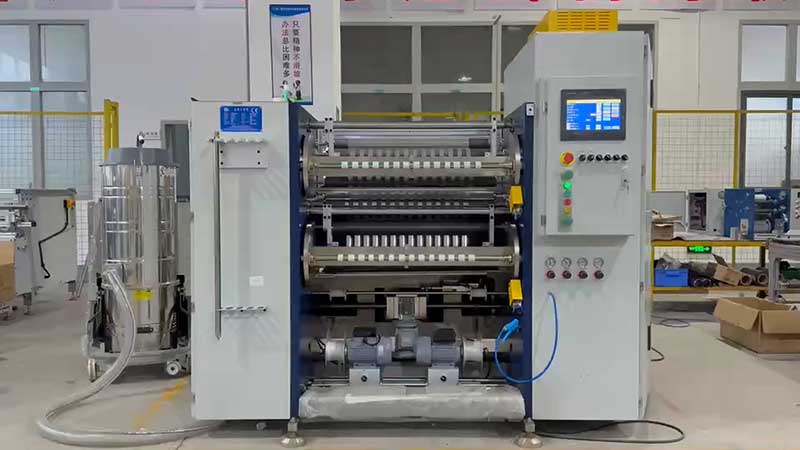 熱燙銀箔分切機(jī)
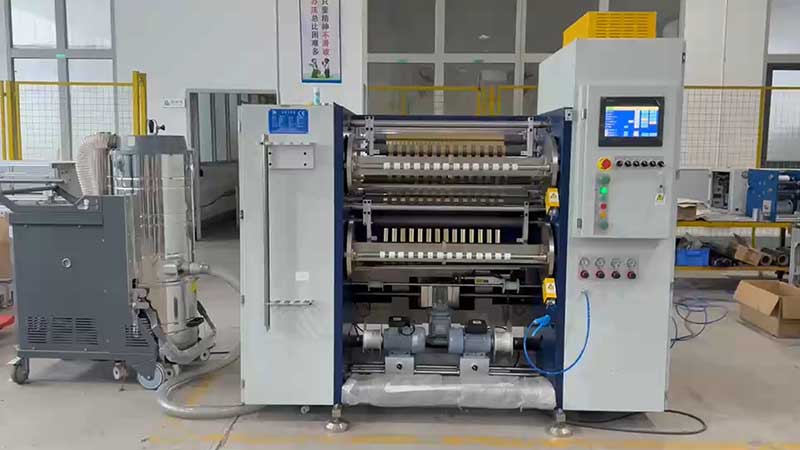 煙包燙金箔分切機(jī)
服務(wù)熱線
180-5003-0233
在包裝印刷行業(yè)的燙金車間里,一個(gè)令人尷尬的場(chǎng)景時(shí)常上演:動(dòng)輒數(shù)十萬(wàn)元的高速燙金機(jī)以每分鐘數(shù)千張的速度運(yùn)轉(zhuǎn),卻常常因上游分切工序供料不足而“等米下鍋”。燙金箔分切——這道將寬幅母卷轉(zhuǎn)化為燙金機(jī)可用窄卷的工序,長(zhǎng)期扮演著生產(chǎn)線上的“隱形瓶頸”。
打破這一瓶頸,釋放分切環(huán)節(jié)的產(chǎn)能,并非簡(jiǎn)單地“把機(jī)器開(kāi)快一點(diǎn)”,而是一場(chǎng)涉及速度、精度、換單效率與設(shè)備管理的系統(tǒng)性工程。
速度革命:從“散步”到“狂奔”的跨越
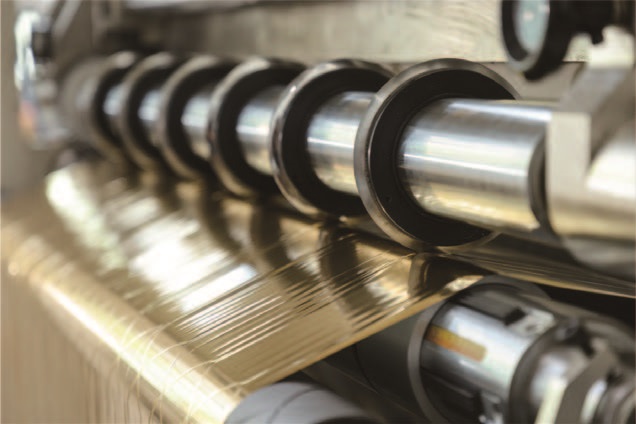
分切產(chǎn)能最直觀的制約因素是線速度。傳統(tǒng)分切設(shè)備運(yùn)行速度多停留在80-150米/分鐘區(qū)間,與下游高速燙金機(jī)的供料需求存在顯著落差。現(xiàn)代高速分切機(jī)通過(guò)伺服電機(jī)直驅(qū)技術(shù)與精密矢量控制,已將設(shè)計(jì)速度推高至300米/分鐘以上。
速度提升的價(jià)值在連續(xù)生產(chǎn)中尤為顯著。以日處理10000米燙金箔為例,傳統(tǒng)設(shè)備耗時(shí)近2小時(shí),而高速機(jī)僅需約40分鐘。這意味著單臺(tái)分切機(jī)可以同時(shí)供應(yīng)多臺(tái)燙金機(jī)的用料需求,分切工序從生產(chǎn)瓶頸轉(zhuǎn)變?yōu)樾室妗?/p>
但高速運(yùn)轉(zhuǎn)帶來(lái)的挑戰(zhàn)也隨之而來(lái)——燙金箔厚度僅4-30微米,材質(zhì)輕薄、表面光滑,對(duì)張力波動(dòng)極其敏感。速度越高,張力擾動(dòng)越劇烈,若缺乏精準(zhǔn)控制,斷帶、起皺、收卷不齊等問(wèn)題將接踵而至,反而拉低有效產(chǎn)能。
精度保障:高速運(yùn)轉(zhuǎn)下的“穩(wěn)”與“準(zhǔn)”
高速與高精度并非矛盾對(duì)立。現(xiàn)代分切機(jī)通過(guò)三項(xiàng)核心技術(shù),實(shí)現(xiàn)了速度提升與質(zhì)量保障的兼得:
閉環(huán)張力控制是整齊收卷的基石。傳統(tǒng)開(kāi)環(huán)控制僅憑初始設(shè)定值運(yùn)行,難以適應(yīng)速度變化和卷徑增長(zhǎng)帶來(lái)的動(dòng)態(tài)擾動(dòng)。閉環(huán)系統(tǒng)通過(guò)擺輥傳感器實(shí)時(shí)檢測(cè)料帶張力,由伺服電機(jī)進(jìn)行微秒級(jí)調(diào)整。更關(guān)鍵的在于錐度張力控制策略——隨著收卷直徑增大,系統(tǒng)依據(jù)實(shí)時(shí)卷徑按預(yù)設(shè)曲線逐漸減小張力,使內(nèi)外層受力均衡,從根本上抑制“望遠(yuǎn)鏡”現(xiàn)象(層間錯(cuò)位呈喇叭狀外擴(kuò))。
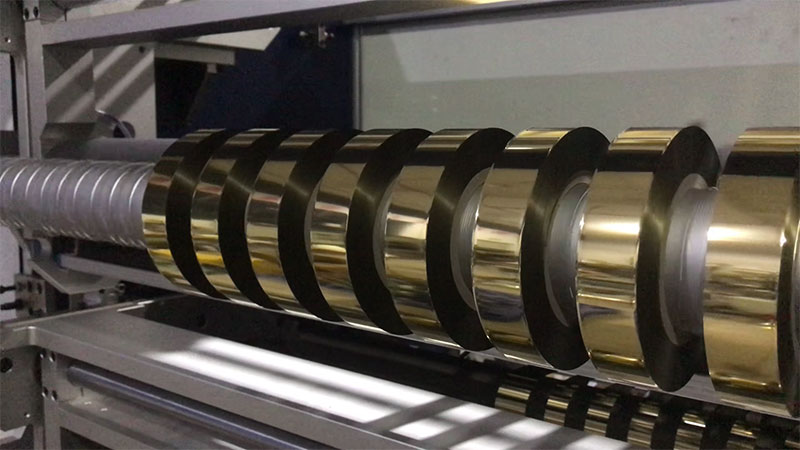
高精度糾偏系統(tǒng)解決材料跑偏問(wèn)題。超聲波或光電傳感器安裝在最后一道導(dǎo)向輥之后、收卷軸之前,持續(xù)檢測(cè)料帶邊緣位置,糾偏精度可達(dá)±0.1mm以內(nèi)。配合PID調(diào)節(jié)算法與高響應(yīng)執(zhí)行機(jī)構(gòu),可確保分切線條的絕對(duì)筆直。
分切質(zhì)量管控著眼邊緣光潔度。燙金箔切邊若存在微細(xì)毛刺,在高速纏繞時(shí)相鄰層間會(huì)發(fā)生摩擦,導(dǎo)致邊緣纖維堆積并逐漸偏離原始平面,造成端面參差。高精度圓刀或剃刀分切系統(tǒng)配合在線吸塵裝置,可將毛刺高度控制在5μm以內(nèi),從源頭保障收卷整齊度。
換單提效:從“小時(shí)級(jí)”到“分鐘級(jí)”的蛻變
在多品種、小批量的訂單趨勢(shì)下,頻繁換單已成為分切產(chǎn)能的又一核心瓶頸。傳統(tǒng)設(shè)備換刀、穿膜、調(diào)張力動(dòng)輒耗時(shí)30-45分鐘。對(duì)于日均處理15-20種規(guī)格訂單的企業(yè)而言,僅換單準(zhǔn)備每天就要消耗數(shù)小時(shí)有效生產(chǎn)時(shí)間。
智能化分切機(jī)通過(guò)三項(xiàng)設(shè)計(jì)顯著壓縮換單時(shí)間:
? 參數(shù)預(yù)設(shè)與一鍵調(diào)用:通過(guò)PLC智能控制與觸摸屏界面,設(shè)備內(nèi)部可預(yù)設(shè)數(shù)百種工藝方案,操作員一鍵調(diào)用即可完成參數(shù)切換,調(diào)試時(shí)間縮短70%以上。
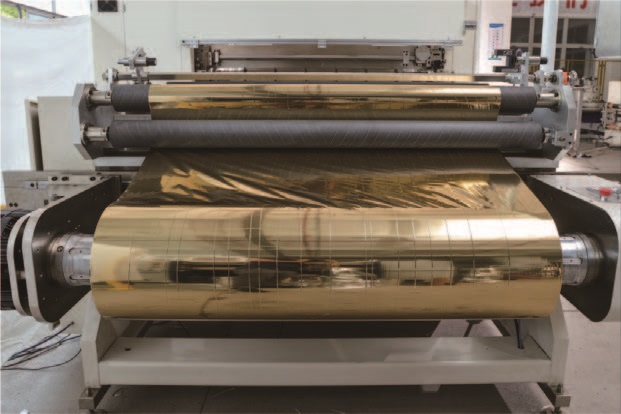
? 模塊化快速換刀系統(tǒng):采用預(yù)裝刀組和液壓鎖緊裝置,換刀時(shí)間壓縮至3分鐘以內(nèi)。
? 氣脹軸快捷裝卸:配合標(biāo)準(zhǔn)化收卷裝置,上下料操作大幅簡(jiǎn)化。
實(shí)際案例顯示,換單時(shí)間從15分鐘縮短至3分鐘后,設(shè)備有效作業(yè)時(shí)間顯著增加,整體產(chǎn)能躍升30%。
設(shè)備管理:從“事后維修”到“預(yù)測(cè)維護(hù)”
產(chǎn)能提升的另一維度在于減少非計(jì)劃停機(jī)。傳統(tǒng)分切機(jī)依賴“壞了再修”的被動(dòng)模式,突發(fā)故障不僅造成長(zhǎng)時(shí)間停產(chǎn),還常伴隨批量廢品。現(xiàn)代設(shè)備管理引入物聯(lián)網(wǎng)與預(yù)測(cè)性維護(hù)技術(shù):通過(guò)對(duì)主軸振動(dòng)、軸承溫度、電機(jī)電流等關(guān)鍵指標(biāo)的實(shí)時(shí)監(jiān)測(cè),提前識(shí)別潛在故障隱患,將突發(fā)停機(jī)轉(zhuǎn)化為計(jì)劃內(nèi)維護(hù)。
此外,雙收卷軸轉(zhuǎn)塔式結(jié)構(gòu)實(shí)現(xiàn)不停機(jī)換卷——一根收卷軸工作時(shí),另一根可預(yù)置紙芯并切斷料帶,配合蓄能擺輥吸收換卷瞬間的張力波動(dòng),避免換卷點(diǎn)前后出現(xiàn)松散段。這類設(shè)計(jì)將輔助時(shí)間壓縮至最低,使設(shè)備始終處于有效生產(chǎn)狀態(tài)。
結(jié)語(yǔ)
高速燙金箔分切機(jī)的產(chǎn)能提升,并非單一參數(shù)的堆砌,而是速度、精度、效率與可靠性的系統(tǒng)性協(xié)同。當(dāng)張力控制、糾偏導(dǎo)向、自動(dòng)換刀、預(yù)測(cè)維護(hù)每一項(xiàng)都實(shí)現(xiàn)動(dòng)態(tài)感知與實(shí)時(shí)調(diào)節(jié),分切工序才能真正從“隱形瓶頸”轉(zhuǎn)變?yōu)椤皟r(jià)值引擎”。在原材料成本攀升與短交期常態(tài)化的行業(yè)背景下,這道產(chǎn)能提升的系統(tǒng)工程,已成為燙金箔加工企業(yè)構(gòu)建核心競(jìng)爭(zhēng)力的關(guān)鍵路徑。


