 pet薄膜分切機
 電容膜分切機
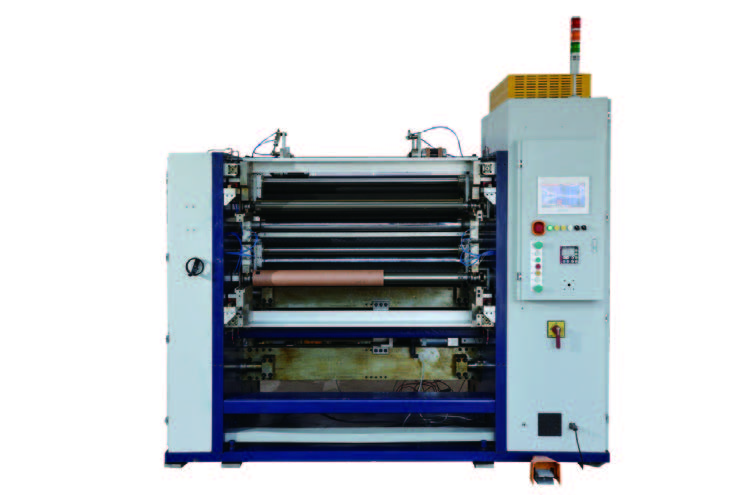 電容器薄膜分切機
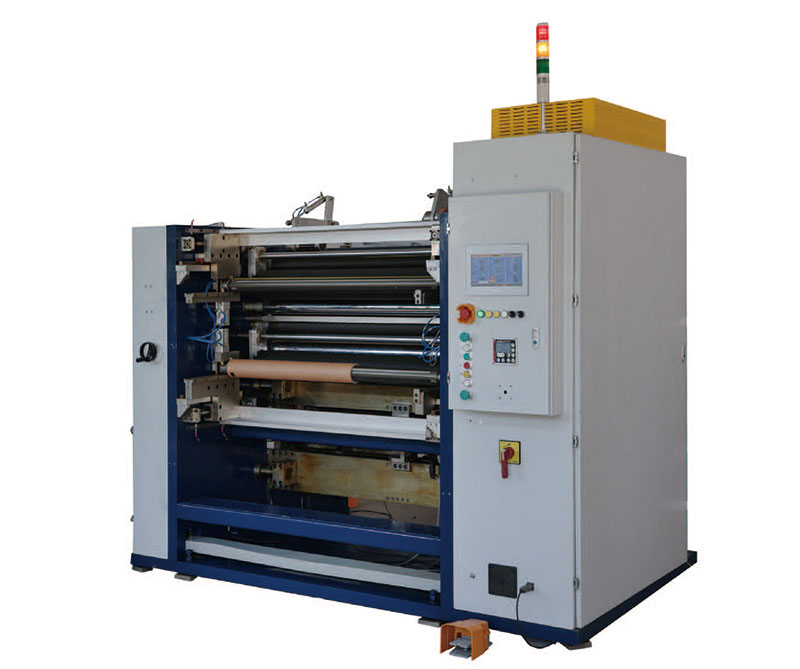 新能源超薄膜分切機
 離型膜分切機
 塑料薄膜分切機



服務熱線
180-5003-0233
在薄膜加工行業,分切工序常被視為一種“必要的妥協”——將寬幅大卷材切成窄幅規格,看似簡單,實則暗藏著一對根深蒂固的矛盾:速度與精度。提高分切速度,薄膜易偏移、尺寸偏差增大、端面出現波浪紋;而追求極致精度,又意味著產能受限、成本攀升。
這并非一道非此即彼的選擇題,而是一場需要精密計算與系統思維的“平衡術”。現代薄膜分切技術正通過材料分級管理、張力精準控制與智能化升級,在刀刃上探尋速度與精度的共生之道。
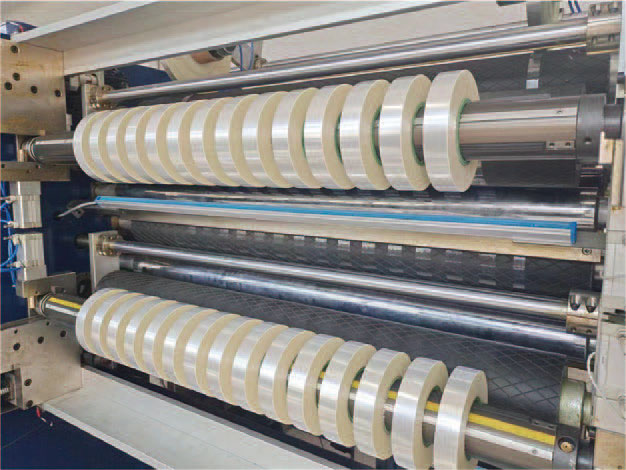
矛盾根源:為何快與準難以兼得?
從物理層面看,速度提升會放大系統的動態誤差。實測數據顯示,當分切速度從≤100m/min提升至≥300m/min時,橫向偏移量從±0.10mm劣化至±0.35mm,寬度公差從±0.08mm擴大至±0.20mm,收卷張力波動從±2%激增至±8%。這種約2-3倍的精度劣化,源于高速下薄膜的慣性、氣流擾動、機械振動以及張力傳遞延遲的綜合作用。
然而,并非所有薄膜都需要最高精度。關鍵在于“分級”而非“統一”。
基于某包裝膜企業2860批次的生產數據,行業已形成清晰的分級策略:普通PE/PP膜(30-80μm)可在350-400m/min速度下運行,采用氣動壓輥和常規EPC糾偏即可達到97.3%的良率;而光學膜、電池隔膜(5-12μm)則需要控制在80-120m/min,配合激光測寬與雙閉環張力控制,良率約92.5%。盲目追求統一高速或低速,都不經濟。
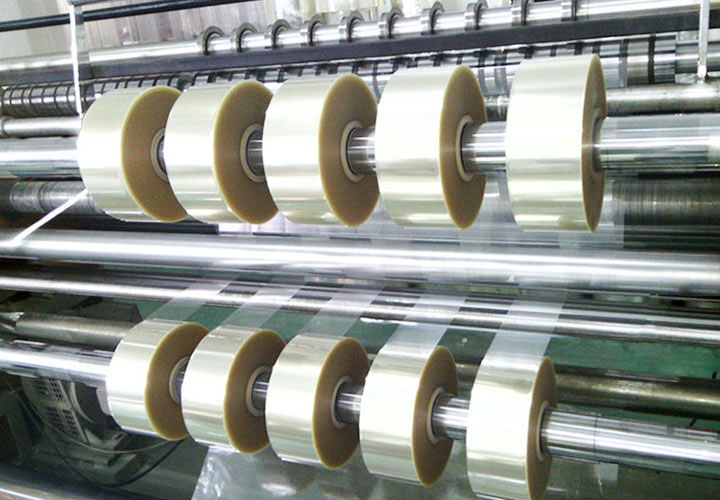
平衡的三大技術支柱
1. 張力控制:從單一到分段
張力是影響分切質量的“隱形之手”。傳統分切機采用單一收卷張力設定,高速時張力波動沿薄膜傳遞,導致端面不對齊和膜面拉伸變形。
分段張力控制是重要的突破口。以45μm CPP膜、速度280m/min為例:改造前放卷、分切區、收卷張力均為85N,端面對齊度僅±0.31mm,拉伸變形率達2.1%;改造后,放卷區保持90N以穩定供料,分切區降至75N以減少橫向收縮,收卷采用65N的錐度遞減張力,端面對齊度提升至±0.14mm,變形率降至0.8%,速度還可提升至320m/min。
這種“前緊、中松、后遞減”的張力策略,使高速下的端面精度得到顯著改善。
2. 糾偏控制:從被動到前饋
糾偏系統是防止薄膜跑偏的關鍵防線。傳統光電糾偏屬于“被動響應”——薄膜偏了再糾正,存在滯后。而自適應前饋糾偏通過實時檢測邊緣位置變化趨勢,提前0.2秒調整糾偏輥角度,使高速下偏移量降低42%。
在一臺幅寬1300mm的分切機上,針對25μm PET膜的對比測試表明:開環控制時速度可達320m/min,但寬度CPK(過程能力指數)僅為0.82;普通PID糾偏將速度降至280m/min,CPK升至1.08;而自適應前饋+EPC方案在310m/min速度下實現了1.21的CPK,綜合效率指數最高。這意味著,更智能的控制策略可以在不犧牲速度的前提下提升精度。
對于光學膜等透明或高反光材料,超聲波糾偏則能彌補光電傳感器的不足,自動識別材料邊緣,無需人工調整。
3. 驅動與慣量補償:變頻技術的精細化
收放卷環節的恒張力控制是高速分切的基石。傳統的磁粉離合器方案受限于散熱和響應速度,難以勝任高速工況。現代變頻驅動技術則提供了更優解。
專用張力控制變頻器通過內置卷徑計算功能,無需張力傳感器即可實現恒張力控制。關鍵在于慣量補償:加減速過程中,系統需要額外轉矩來克服機械慣性和材料慣性。若不加補償,加速時張力偏小、減速時張力偏大,直接影響分切質量。
通過設置系統慣量補償、摩擦補償和材料慣量補償,變頻器可使轉矩控制精度達到±5%,恒張力控制基本不受速度影響。英威騰的龍門分切機方案即采用收放卷專用變頻器,實際運行速度達到600米/分鐘,且張力控制穩定性遠超傳統方案。
精度指標:數據背后的工藝門檻
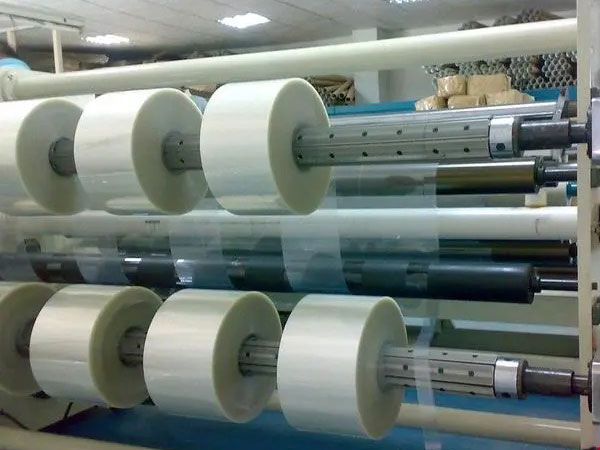
衡量分切精度的核心指標包括:
? 刀軸徑向跳動量:優質設備控制在0.003mm以內
? 糾偏系統精度:光電或超聲波糾偏達±0.1mm
? 張力控制動態精度:閉環系統達±1%以內
? 分條公差:光學膜分切可達±0.1mm以下,自動排刀公差±0.02mm
對于光學級PET、ITO導電膜等高端材料,分切速度通常限制在5-200m/min,以低速換取微米級精度,避免膜面翹曲和靜電積聚。這是材料特性決定的必然取舍。
走向智能:數據驅動的動態平衡
未來的平衡之道不在“固定參數”,而在“動態優化”。數字孿生技術允許在虛擬環境中模擬不同參數下的分切效果,預先找到特定薄膜的最優設定。預測性維護系統通過分析設備運行數據,在質量問題發生前預警或自動調整參數。在線檢測系統實時監測薄膜厚度、表面缺陷和邊緣質量,數據即時反饋至控制系統,實現分切參數的閉環優化。
結語
薄膜分切機的速度與精度平衡,本質上是一場對“控制能力”的考驗。它不再是簡單的“開快車”或“開穩車”的選擇,而是通過材料分級策略、分段張力管理、智能前饋糾偏和高精度變頻驅動,讓設備在不同工況下都能找到最優的“巡航狀態”。
正如一位行業工程師所言:“并非所有膜都需要高精度,盲目統一高速或低速均不經濟。” 理解材料的“性格”,尊重設備的“極限”,并用智能控制系統彌合兩者之間的鴻溝——這才是平衡術的真正精髓。