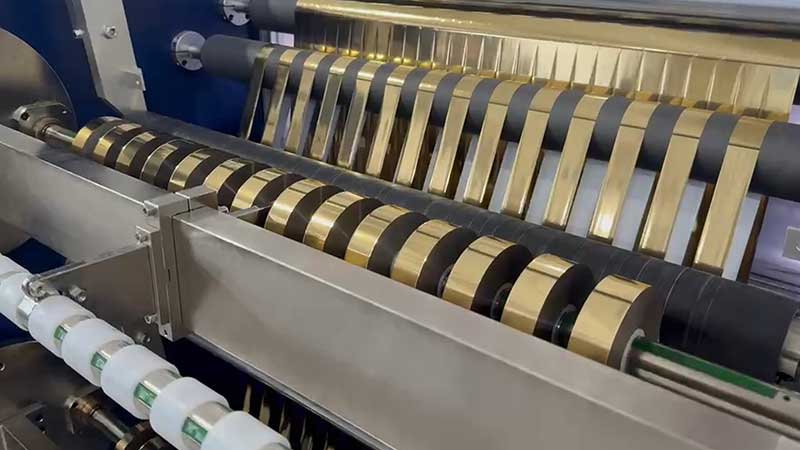
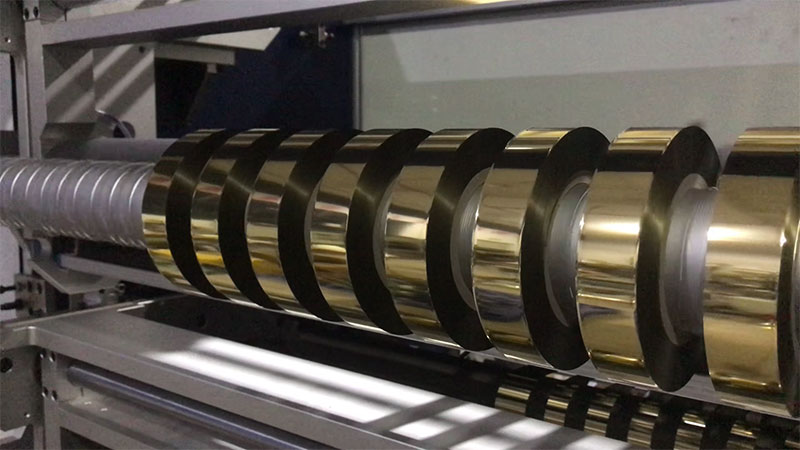
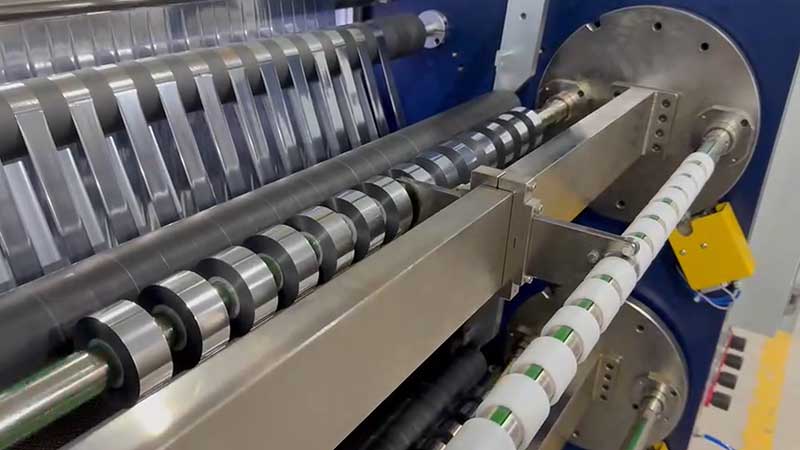
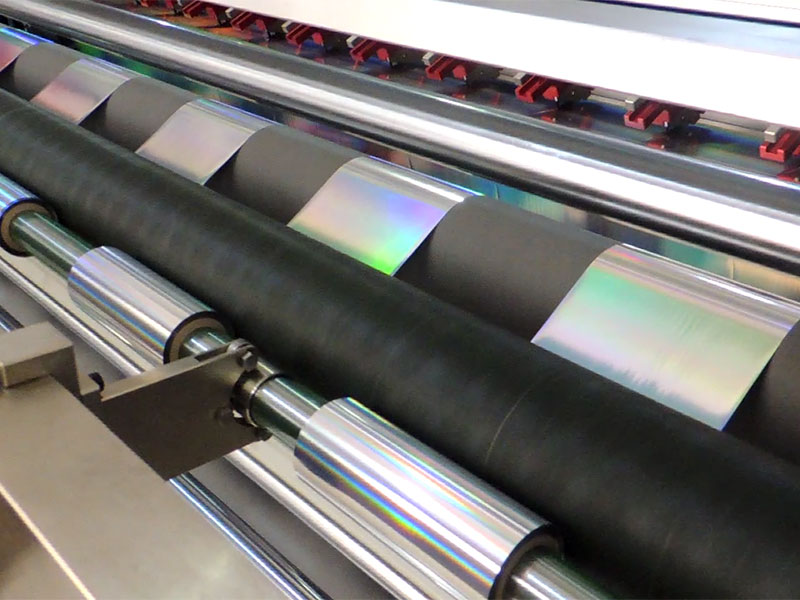
 電化鋁分切機(jī)
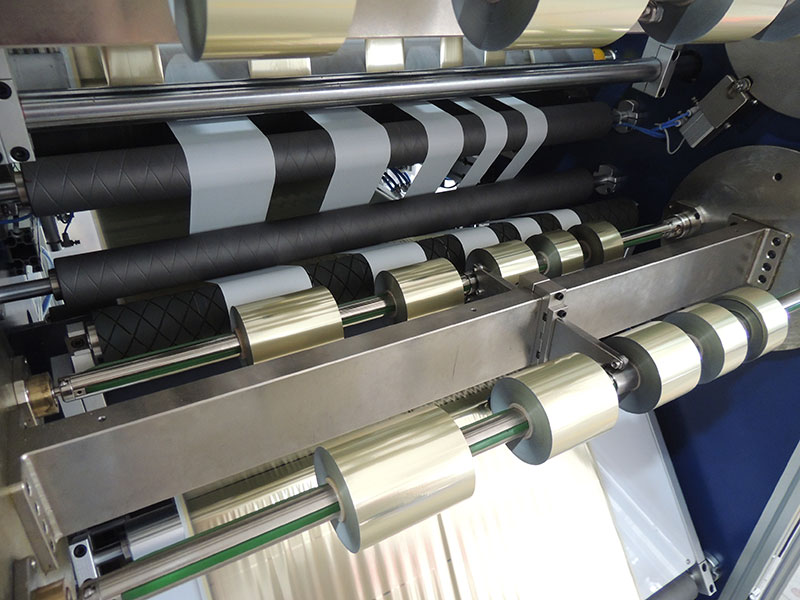 燙金紙分切機(jī)
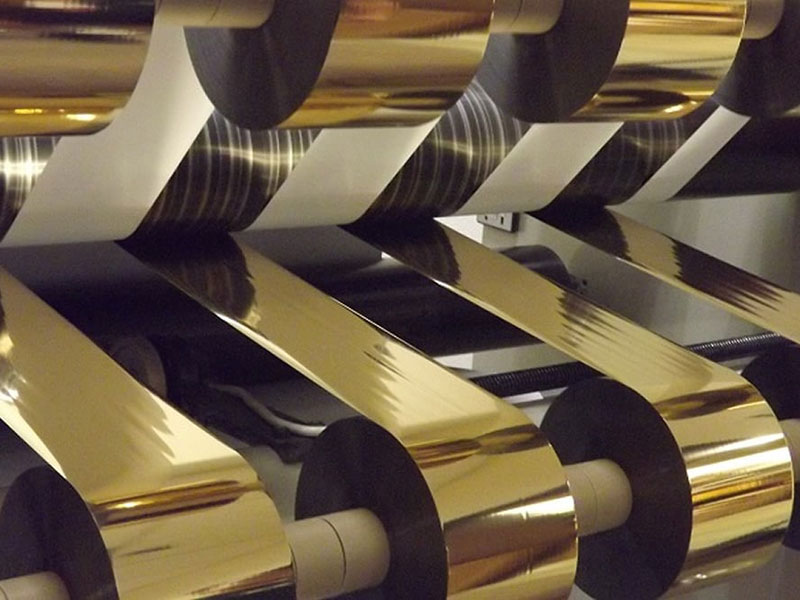 燙金箔分切機(jī)
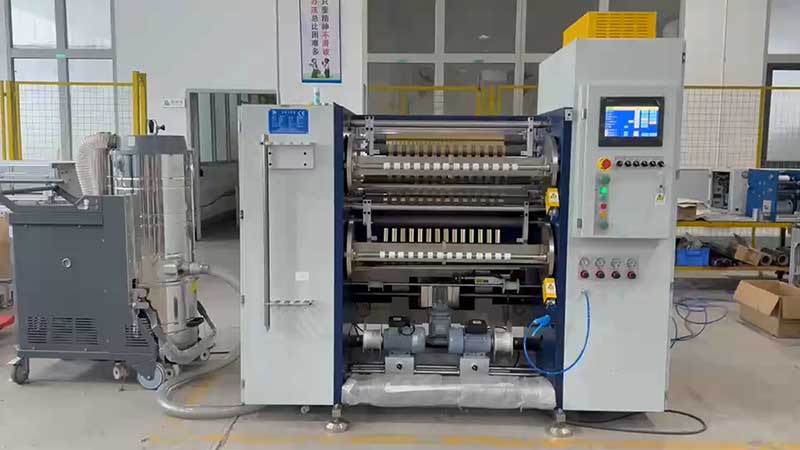 鐳射燙印箔分切機(jī)
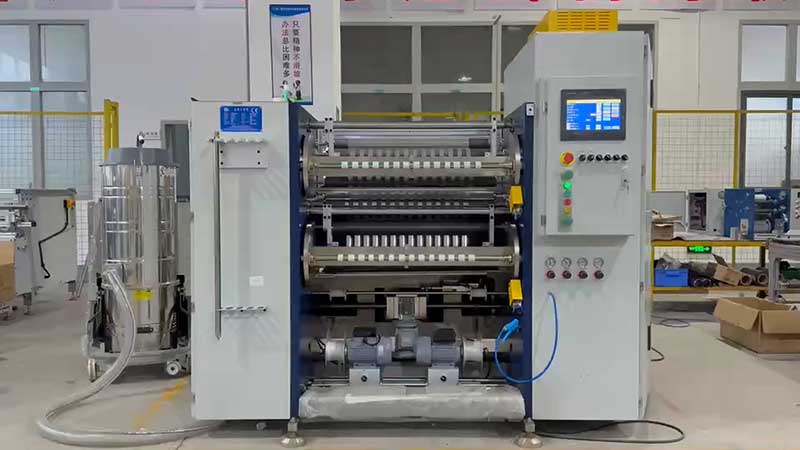 熱燙銀箔分切機(jī)
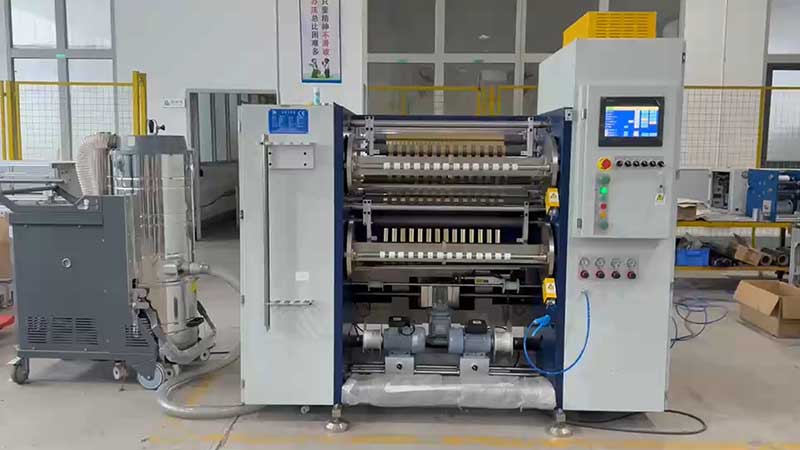 煙包燙金箔分切機(jī)
服務(wù)熱線
180-5003-0233
導(dǎo)語:燙金箔分切機(jī)作為燙金工藝鏈中的核心設(shè)備,其運(yùn)行穩(wěn)定性直接決定產(chǎn)品質(zhì)量與生產(chǎn)成本。然而,設(shè)備價(jià)值不僅體現(xiàn)在采購時(shí)的參數(shù)表上,更貫穿于全生命周期的維護(hù)管理之中。本文將系統(tǒng)梳理燙金箔分切機(jī)的科學(xué)維護(hù)體系、常見故障診斷方法,幫助企業(yè)在刀鋒之上守護(hù)投資安全。
一、為什么售后維護(hù)是分切機(jī)價(jià)值的“第二生命”?
燙金箔分切機(jī)運(yùn)行速度快(通常可達(dá)200-400米/分鐘),精度要求高(分切精度±0.1mm)。一臺(tái)高可靠性的分切機(jī),其關(guān)鍵部件設(shè)計(jì)壽命應(yīng)不低于5萬小時(shí),但能否達(dá)到這一目標(biāo),很大程度上取決于日常維護(hù)的質(zhì)量。
許多企業(yè)在采購時(shí)關(guān)注設(shè)備性能,卻忽視了售后維護(hù)體系的建設(shè)。實(shí)際上,一臺(tái)真正可靠的分切機(jī)不僅是切割工具,更是生產(chǎn)穩(wěn)定性、質(zhì)量一致性的守護(hù)者,而售后維護(hù)正是讓這份價(jià)值持續(xù)釋放的關(guān)鍵。優(yōu)秀的制造商不僅提供設(shè)備,更能提供全生命周期的技術(shù)支持,包括定期維護(hù)、快速響應(yīng)和工藝優(yōu)化建議。
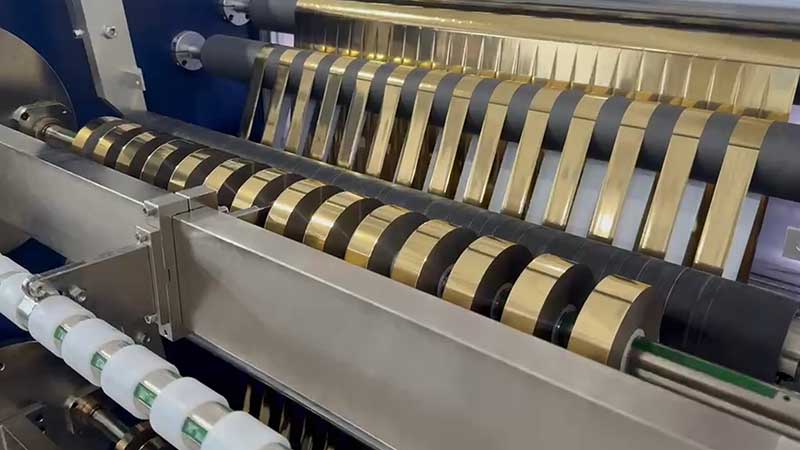
二、科學(xué)維護(hù)體系:四級(jí)保養(yǎng)制度詳解
建議采用“日保、周保、月保、年保”的四級(jí)保養(yǎng)制度,這是保障設(shè)備長(zhǎng)期處于高精度狀態(tài)的基礎(chǔ)。
1. 日常保養(yǎng)(每班次):清潔與點(diǎn)檢
清潔是維護(hù)的第一要?jiǎng)?wù)。燙金箔在分切過程中易產(chǎn)生靜電吸附的碎屑,若不及時(shí)清理,會(huì)造成壓痕或劃傷。使用氣槍或毛刷清除刀架、收卷軸、放卷軸及過輥上的灰塵和箔粉。需要特別注意的是,禁用壓縮空氣直吹軸承部位,避免碎屑進(jìn)入軸承內(nèi)部。
氣路與刀片檢查:檢查氣壓表讀數(shù)是否在標(biāo)準(zhǔn)范圍(通常0.5-0.7MPa),下班前需手動(dòng)排空濾水器積水。同時(shí)檢查刀片是否有崩刃、鈍化現(xiàn)象,若分切邊緣出現(xiàn)毛刺,需立即更換。
2. 周保養(yǎng):傳動(dòng)與緊固
輥筒清潔與潤(rùn)滑:使用無水酒精擦拭所有過輥(特別是橡膠壓輥和鋁輥),去除因靜電吸附積累的膠質(zhì)殘留物,防止薄膜打滑或產(chǎn)生縱向條紋。每周對(duì)排刀機(jī)構(gòu)的絲桿、收卷壓臂的鏈條進(jìn)行潤(rùn)滑,確保排刀移動(dòng)順滑。
全面緊固檢查:分切機(jī)的高頻振動(dòng)極易導(dǎo)致螺絲松動(dòng),從而引起刀位偏移或異響。檢查刀架固定螺絲、聯(lián)軸器螺絲是否松動(dòng)是周保養(yǎng)的重點(diǎn)。
3. 月保養(yǎng):電氣與精度校準(zhǔn)
電氣柜維護(hù):在斷電狀態(tài)下,使用吸塵器清理電控柜內(nèi)的灰塵(特別是變頻器和PLC模塊上的積塵),檢查散熱風(fēng)扇是否運(yùn)轉(zhuǎn)正常。過熱是電氣元件損壞的首要原因。
張力系統(tǒng)校準(zhǔn):檢查張力傳感器的零點(diǎn)是否漂移,使用標(biāo)準(zhǔn)方法對(duì)放卷和收卷張力進(jìn)行復(fù)核校準(zhǔn)。張力誤差超過±5%時(shí)需重新標(biāo)定傳感器。
傳動(dòng)皮帶檢查:檢查主傳動(dòng)皮帶和電機(jī)皮帶的張緊度——過松會(huì)導(dǎo)致打滑丟轉(zhuǎn),過緊會(huì)損壞軸承。
4. 年保養(yǎng):核心部件大修
軸承更換:檢查所有過輥的軸承間隙。對(duì)于運(yùn)轉(zhuǎn)超過8000小時(shí)的設(shè)備,建議拆檢主軸軸承和收卷軸軸承。
滑差軸維護(hù):滑差軸性能下降是導(dǎo)致收卷松緊不一的最常見原因。需拆開滑差軸,清潔內(nèi)部的摩擦片,檢查鋼珠磨損情況。
精度復(fù)原:使用激光對(duì)中儀檢查各組輥筒的平行度,若基礎(chǔ)沉降或長(zhǎng)期受力導(dǎo)致輥筒不平行,需進(jìn)行機(jī)械調(diào)校。每半年用激光水準(zhǔn)儀檢測(cè)設(shè)備基礎(chǔ)水平度,沉降超過0.1mm/m需加裝調(diào)整墊鐵。
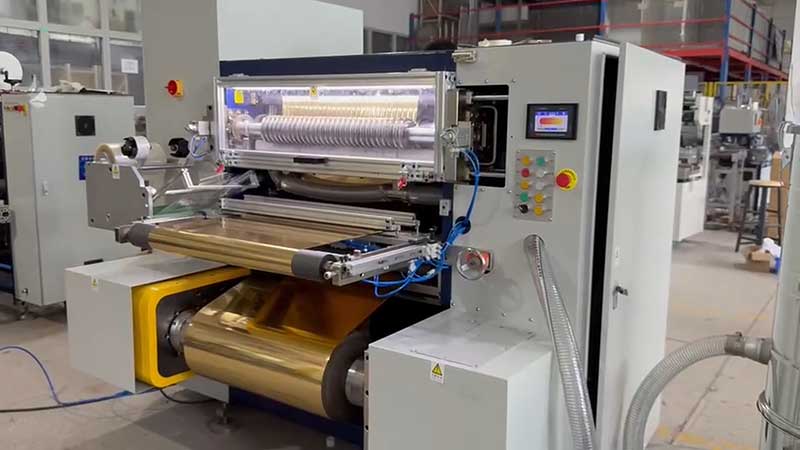
三、常見故障診斷與快速排除
故障一:毛邊(邊緣不齊、粉塵多)
典型表現(xiàn):分切后的箔帶邊緣出現(xiàn)絲狀毛刺、碎屑脫落,或呈鋸齒狀。
排查路徑:
1. 刀具因素(最常見):檢查刀口有無崩缺,測(cè)量上下刀咬合量是否在合理范圍(通常0.02-0.05mm,依箔厚微調(diào))。刀軸跳動(dòng)超過0.02mm需校正。
2. 張力控制:燙金箔建議張力為1.5-3N/mm2,需根據(jù)箔材厚度和供應(yīng)商數(shù)據(jù)設(shè)定。
3. 靜電影響:可在切刀前后加裝靜電消除棒或離子風(fēng)嘴,確保設(shè)備接地電阻<4Ω。
4. 壓輥問題:每天清潔壓輥表面,必要時(shí)更換老化橡膠輥。
快速口訣:先看刀口有無崩,再查咬合與對(duì)中,張力穩(wěn)、靜電除,毛邊自然無影蹤。
故障二:跑偏(邊緣橫向竄動(dòng)、收卷不齊)
典型表現(xiàn):分切過程中箔帶偏離設(shè)定軌跡,收卷端面呈“塔形”或“喇叭口”。
排查路徑:
1. 糾偏系統(tǒng)失效(最常見):光電/超聲波探頭被灰塵或箔屑遮擋是常見“盲區(qū)”。應(yīng)定期清潔探頭鏡片,調(diào)整探頭位置至箔帶邊緣1/2處,設(shè)定死區(qū)(±1mm)避免頻繁動(dòng)作。
2. 導(dǎo)輥平行度差:用激光或拉線法校準(zhǔn),平行度允差≤0.2mm/m。
3. 放卷偏移與刀組干擾:上料時(shí)確保卷材中心與主軸對(duì)齊;檢查刀軸軸向竄動(dòng)間隙(應(yīng)≤0.03mm)。
關(guān)鍵提示:毛邊與跑偏常互為因果——毛邊產(chǎn)生的碎屑堆積會(huì)導(dǎo)致跑偏,而跑偏導(dǎo)致斜切入又會(huì)加重毛邊。
故障三:頻繁斷箔
斷箔問題涉及面廣,建議按以下順序排查四個(gè)關(guān)鍵部件:
1. 分切刀片:刀片變鈍后不再“切斷”箔面,而是“撕扯”,導(dǎo)致邊緣產(chǎn)生微小裂口,在張力下擴(kuò)展斷裂。上下刀重疊量通常為0.05-0.1mm。
2. 導(dǎo)向輥與過箔輥:輥面劃痕、異物或粘附的膠層會(huì)反復(fù)刮擦箔面;軸承卡滯則產(chǎn)生額外摩擦阻力使箔面打滑拉斷。
3. 靜電消除裝置:靜電積累到一定程度,箔面會(huì)吸附在導(dǎo)輥或機(jī)架上,形成阻力突變導(dǎo)致斷箔。
4. 放卷與收卷張力系統(tǒng):磁粉離合器內(nèi)部的磁粉長(zhǎng)期使用后會(huì)結(jié)塊或流失,導(dǎo)致輸出扭矩非線性,是斷箔的重災(zāi)區(qū)。
四、從被動(dòng)維修到主動(dòng)預(yù)防:現(xiàn)代維護(hù)理念
1. 建立設(shè)備健康檔案
記錄每次保養(yǎng)后的分切精度、能耗變化等數(shù)據(jù),通過趨勢(shì)分析預(yù)判潛在故障。典型案例如某企業(yè)通過振動(dòng)頻譜分析,提前2周發(fā)現(xiàn)主傳動(dòng)齒輪箱異常磨損,避免價(jià)值20萬元的轉(zhuǎn)子總成報(bào)廢。
2. 遠(yuǎn)程監(jiān)控與預(yù)測(cè)性維護(hù)
為設(shè)備加裝數(shù)據(jù)采集模塊,將運(yùn)行數(shù)據(jù)(速度、張力、電流、溫度等)實(shí)時(shí)上傳至云平臺(tái)。當(dāng)數(shù)據(jù)出現(xiàn)異常趨勢(shì)時(shí)(如主軸電流緩慢上升),系統(tǒng)自動(dòng)預(yù)警,變“被動(dòng)維修”為“主動(dòng)預(yù)防”。
3. 建立快速響應(yīng)服務(wù)機(jī)制
? 備件儲(chǔ)備:建議客戶儲(chǔ)備常用易損件(刀具、皮帶、傳感器)
? 遠(yuǎn)程支持:通過電話或視頻進(jìn)行遠(yuǎn)程診斷
? 現(xiàn)場(chǎng)服務(wù):對(duì)于復(fù)雜故障,由專業(yè)工程師到場(chǎng)維修
結(jié)語
燙金箔分切機(jī)的售后維護(hù),本質(zhì)上是一場(chǎng)關(guān)于短期成本與長(zhǎng)期價(jià)值的權(quán)衡。建立科學(xué)的維護(hù)體系、掌握故障診斷方法、引入主動(dòng)預(yù)防理念,不僅能顯著提升生產(chǎn)效率,更能延長(zhǎng)設(shè)備壽命,降低綜合運(yùn)營(yíng)成本。
在這個(gè)行業(yè),最精明的投資不是尋找最便宜的機(jī)器,而是選擇能在時(shí)間長(zhǎng)河中持續(xù)創(chuàng)造價(jià)值的合作伙伴——而這,恰恰是售后維護(hù)的核心意義所在。
本文部分技術(shù)參數(shù)參考行業(yè)通用標(biāo)準(zhǔn),具體操作請(qǐng)以設(shè)備制造商提供的維護(hù)手冊(cè)為準(zhǔn)。


