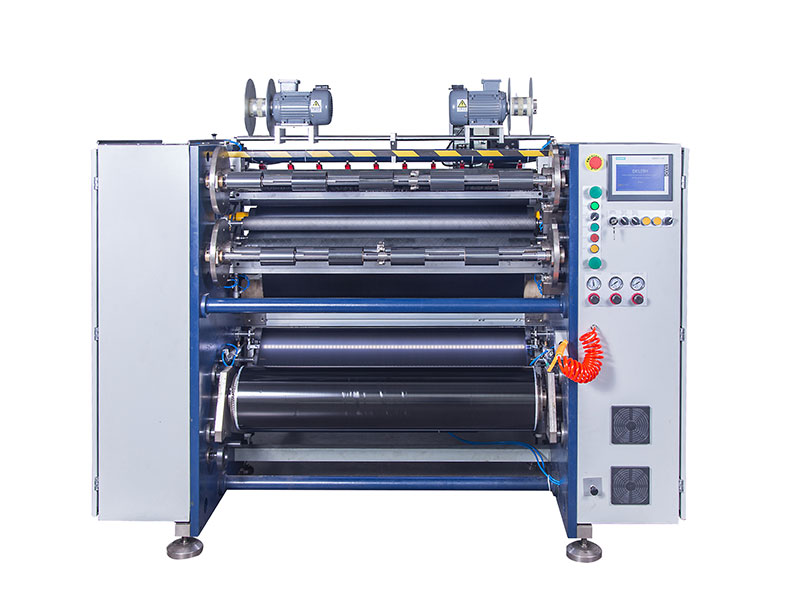
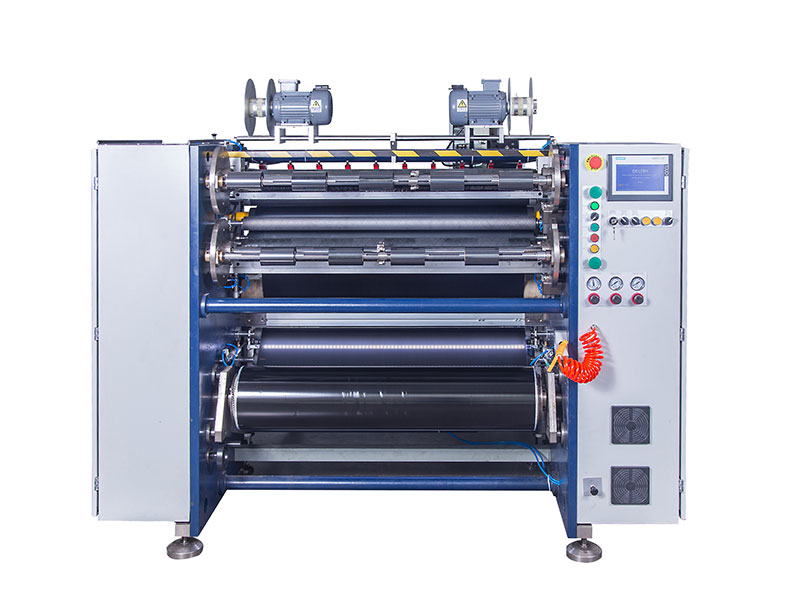
 熱轉印碳帶分切機
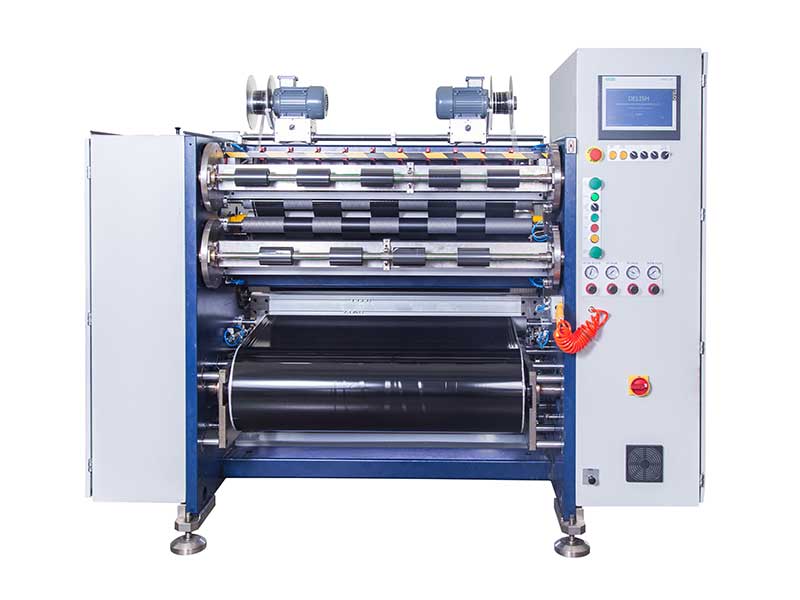 條碼碳帶分切機
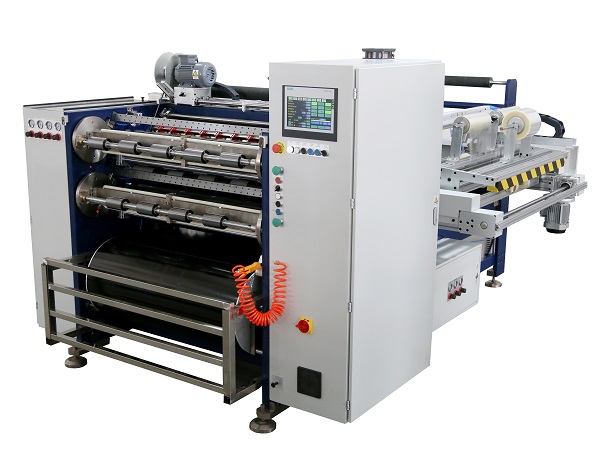 全自動碳帶分切機 RSDS8 PLUS
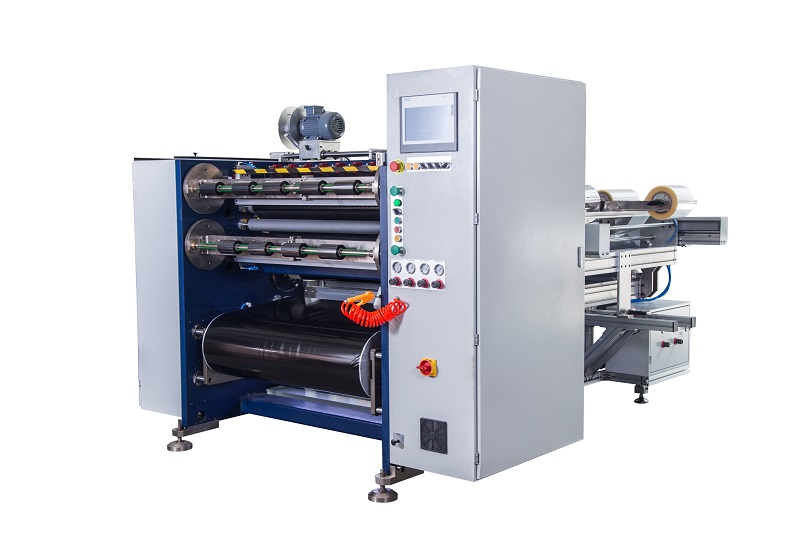 半自動碳帶分切機 RSDS5 PLUS
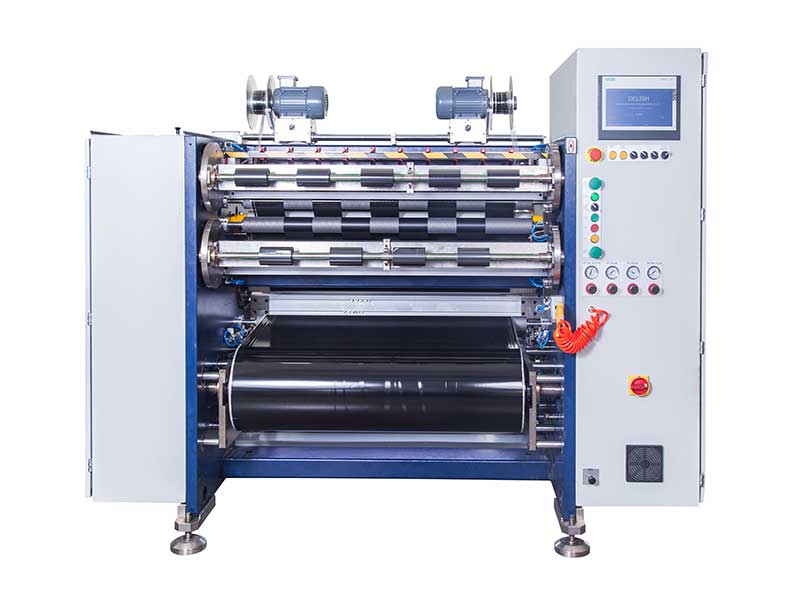 TTR分切機



服務熱線
180-5003-0233
在熱轉印打印產業鏈中,分切工序堪稱“臨門一腳”——將寬幅碳帶母卷精準分切成適配各類打印機的小卷,分切質量直接決定了碳帶在打印機中是否順暢、打印是否清晰,甚至影響打印頭的壽命。面對市場上參數繁雜、型號多樣的設備,與其被各種營銷話術繞暈,不如緊盯3個核心參數,快速判斷一臺設備是否真正能打。
參數一:分切精度——品質的生命線
分切精度是衡量設備性能的首要指標,直接決定成品碳帶的寬度一致性和邊緣質量。精度不足,碳帶邊緣就會毛糙,打印時輕則走帶偏移、打印內容缺失,重則直接損傷打印頭。
行業參考標準很明確:普通級精度在 ±0.5mm 左右,而高精度機型可控制在 ±0.1mm 甚至 ±0.05mm 以內。如果你的產品面向高分辨率條碼、精密電子標簽等場景,務必瞄準高精度機型。
選型避坑建議:不要輕信參數表上的理論值。務必要求廠家用你自己的碳帶母卷進行現場試切,并拿游標卡尺實測分切寬度與設定值的偏差。
參數二:分切速度——效率的標尺
速度決定單位時間產出,但這個參數最容易讓人掉進“唯高速論”的陷阱。常見速度區間如下:
| 速度級別 | 速度范圍 | 適用場景 |
| 低速經濟型 | 50–100m/min | 小批量、多品種生產 |
| 中速通用型 | 150–250m/min | 大部分商業訂單 |
| 高速生產型 | 300–500m/min | 大批量連續生產 |
關鍵提醒:標稱最高速度通常只是“實驗室數據”。實際可用速度受碳帶材質影響很大——樹脂基碳帶因涂層較硬、韌性較低,通常需要比蠟基碳帶降低20%–30% 的速度運行。選型時,務必用自己主力產品進行現場試切,觀察高速下的起停控制、收卷整齊度和接頭處理效果。
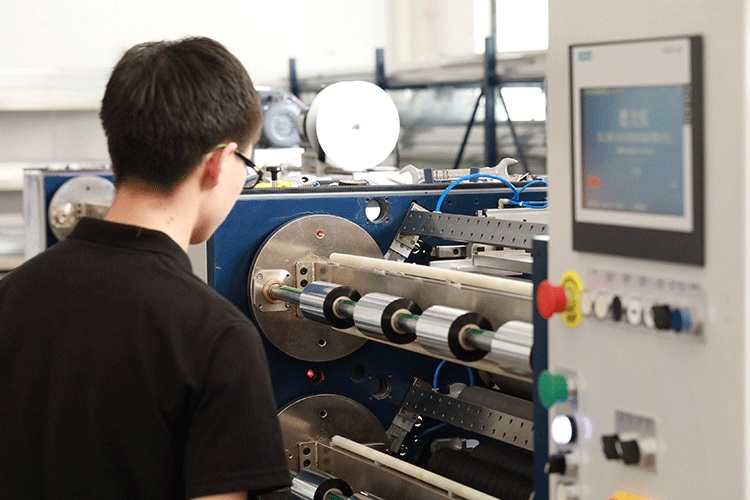
參數三:收卷整齊度——常被忽視的“隱形成本”
這個參數最容易被忽略,但恰恰是影響后道包裝和打印機走帶順暢性的關鍵。端面呈“喇叭口”、邊緣呈“鋸齒狀”或內部出現褶皺,都說明收卷控制存在嚴重問題,后續放卷打印時極易造成碳帶斷裂或打印機卡帶。
控制標準:端面偏差通常應控制在 ±1mm 以內,高端設備可達 ±0.5mm。要達到這個標準,關鍵在于兩點:
? 閉環張力控制:碳帶基材是厚度僅4.5–10μm的PET薄膜,對張力極為敏感。張力過大導致基膜拉伸變形,過小則收卷松散起皺。
? 主動式糾偏系統:通過光電或超聲波傳感器實時監測邊緣位置,自動調整輥筒防止跑偏。
選型建議:優先選擇配備“閉環張力控制+主動式糾偏”的機型,并現場檢查收卷壓臂是否均勻、芯軸跳動量是否足夠小。
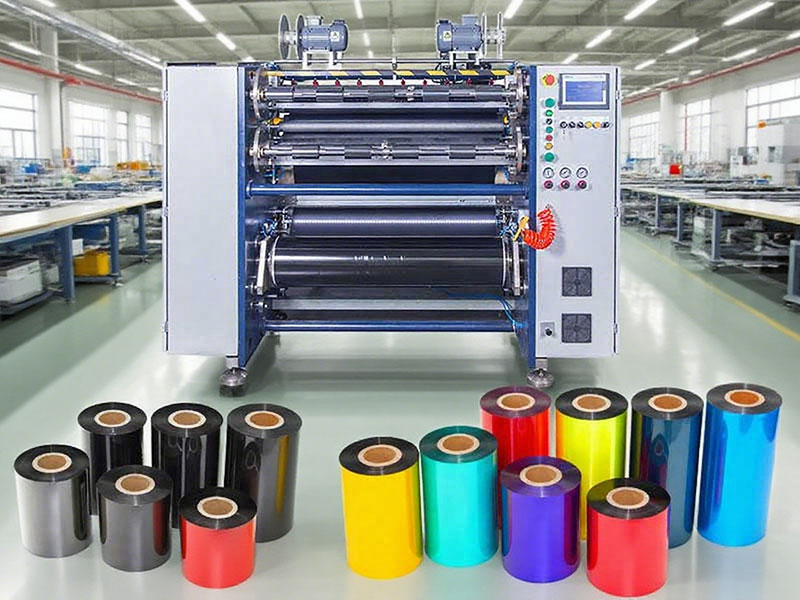
綜合選型策略:對號入座
結合自身業務特點,抓住上述三個參數的核心,可以快速鎖定方向:
| 業務類型 | 推薦配置重點 | 參考速度 | 精度要求 |
| 小批量、多規格(打樣、短單) | 換單便捷、可編程刀位 | 100–150m/min | ±0.3mm以內 |
| 大批量標準寬幅碳帶 | 高速連續運行、自動切刀 | 250m/min以上 | ±0.2mm以內 |
| 高端樹脂基/特種碳帶 | 低張力控制、防靜電處理 | 150–200m/min | ±0.1mm以內 |
最后的忠告:試切比參數更重要
無論參數表多漂亮,購機前用你自己的碳帶母卷進行實地試切,是避免踩坑最有效的手段。重點關注三個細節:不同寬度(最窄和最寬規格)下的邊緣質量、高速啟動和急停時的收卷穩定性,以及連續運行數小時后的設備狀態。一臺經得起實測考驗的分切機,才能真正為你省心增效。