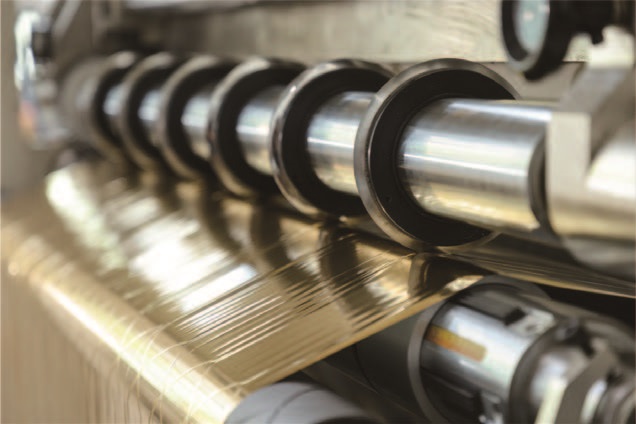
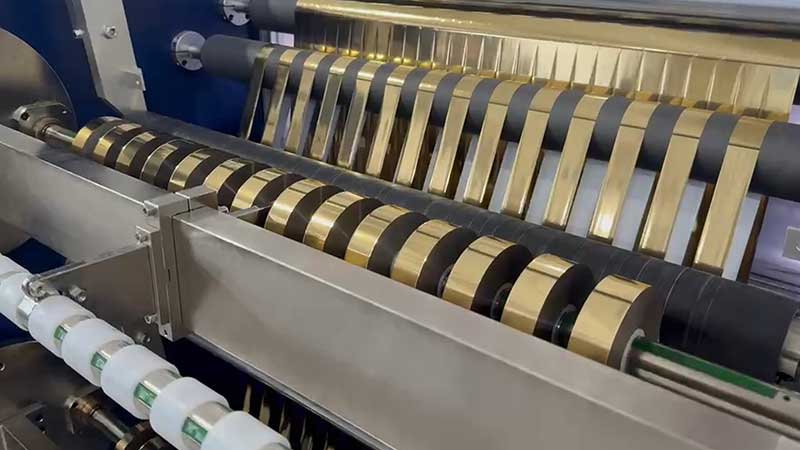
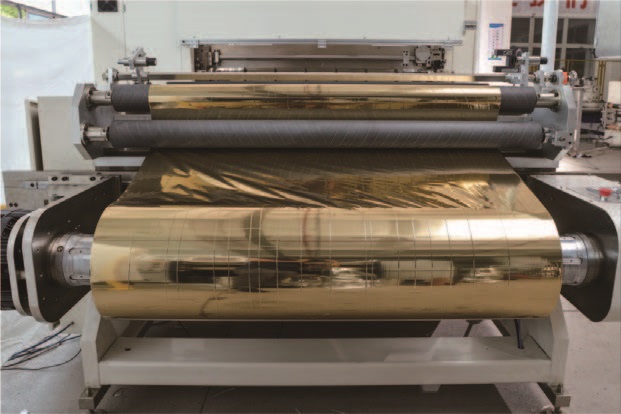
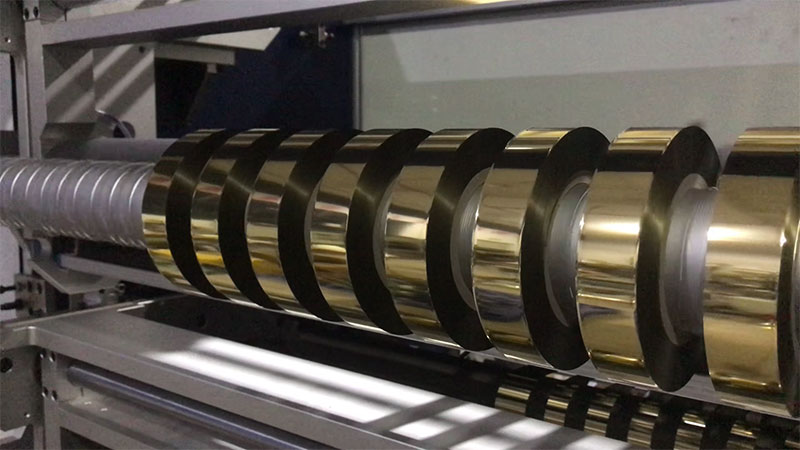
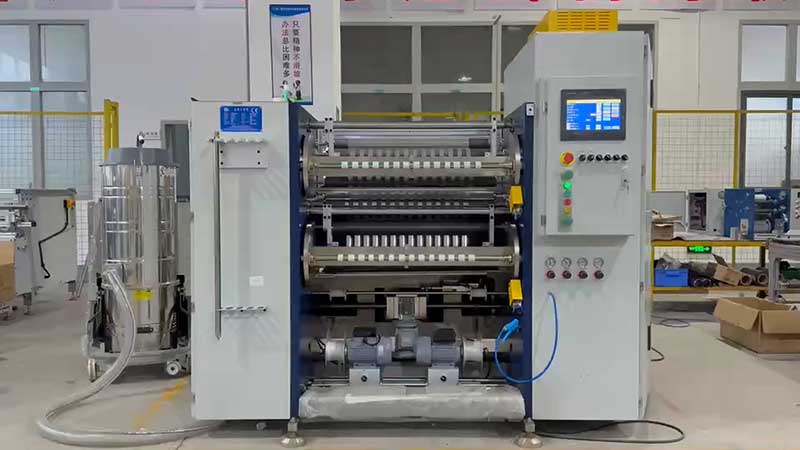
 熱燙銀箔分切機(jī)
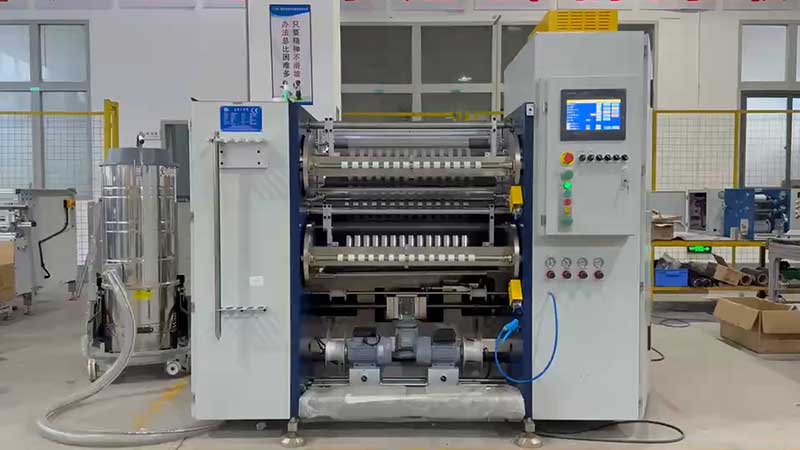 冷燙膜分切機(jī)
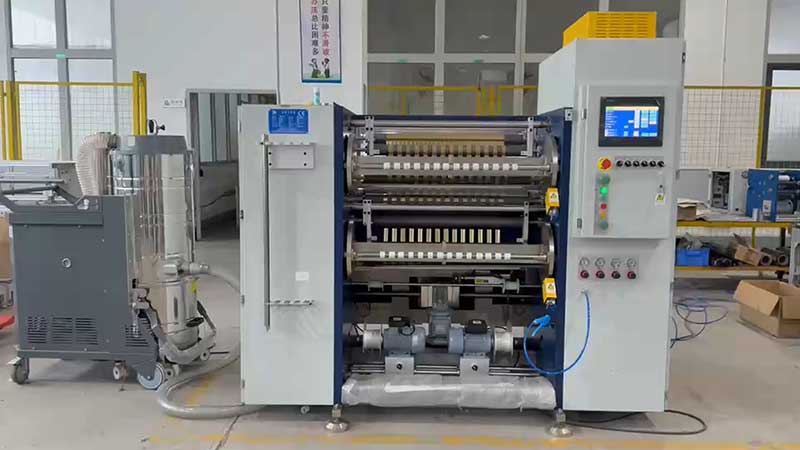 熱燙膜分切機(jī)
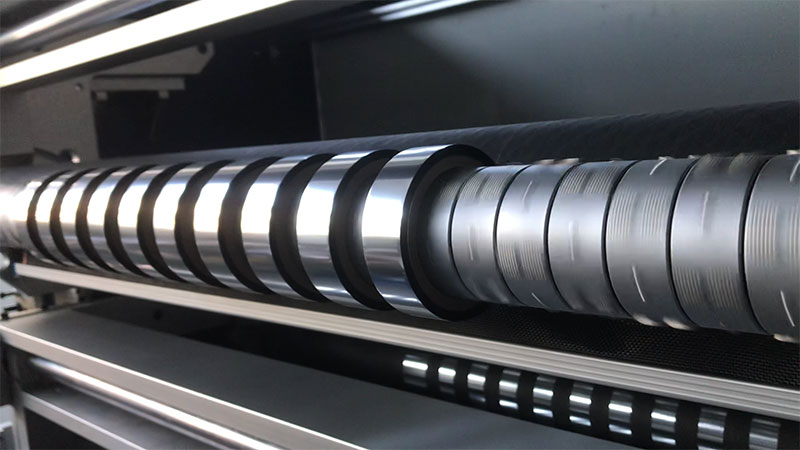 電化鋁燙印箔分切機(jī)
服務(wù)熱線
180-5003-0233
分切是燙金箔從“母卷”到“成品卷”的最后一關(guān),也是最容易出問題的一關(guān)。毛邊和拉絲看似只是邊緣不夠漂亮,實(shí)際卻會(huì)直接拉低燙金品質(zhì):邊緣毛刺在高溫燙印時(shí)脫落,污染燙金版形成“麻點(diǎn)”;嚴(yán)重的鋸齒狀邊緣甚至?xí)?dǎo)致燙金圖案缺筆斷畫、斷箔停機(jī)。
這篇文章圍繞“熱燙膜分切機(jī)毛邊拉絲怎么解決”展開,從原因排查到實(shí)操調(diào)整,給出一套可以落地的解決思路。
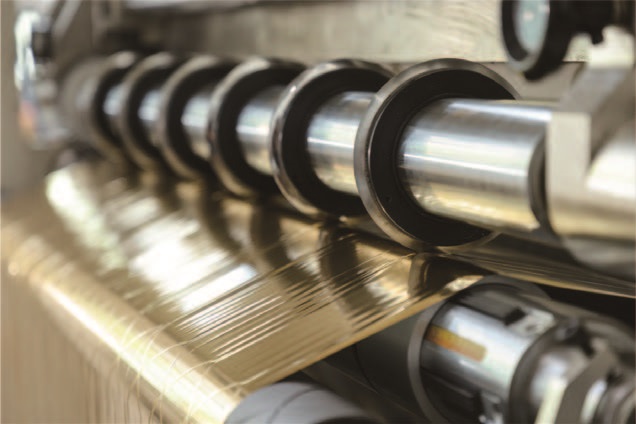
一、先搞清楚:毛邊拉絲的本質(zhì)是什么
熱燙膜(電化鋁燙印箔)是一種多層復(fù)合薄膜,典型結(jié)構(gòu)包括 PET 基膜(通常 12~25μm)、離型層、著色層、鍍鋁層和膠粘層。其中鍍鋁層硬而脆,離型層軟而韌,各層力學(xué)性能差異極大。
毛邊拉絲的本質(zhì),是材料被“擠斷”或“撕斷”,而不是被干凈地“切斷”。當(dāng)?shù)毒卟粔蜾h利或間隙失調(diào)時(shí),箔材在剪切區(qū)承受的是擠壓和拉扯力,金屬鍍層在拉應(yīng)力下產(chǎn)生塑性變形,撕裂分離的邊緣就呈現(xiàn)鋸齒狀或絲狀毛刺。這些毛刺在后續(xù)高速燙印中成為應(yīng)力集中點(diǎn),一拉就斷、一碰就掉,形成鋁粉污染。
理解了這一點(diǎn),排查就有了方向:讓刀具真正“切”斷材料,而不是“撕”斷它。
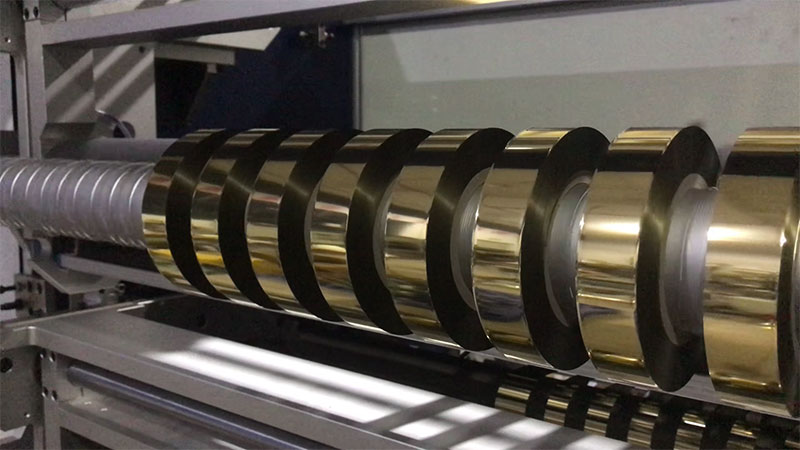
二、刀具:90% 突發(fā)性毛邊的第一嫌疑對(duì)象
如果你正在為突然出現(xiàn)的毛邊拉絲頭疼,第一件事就是換刀。這不是敷衍,而是實(shí)戰(zhàn)中解決大多數(shù)毛邊問題的首選操作。
刀片鈍化是最常見的原因
鈍化的刀片無(wú)法利落地切斷箔材,而是擠壓、撕裂。燙金箔的金屬鍍層硬而脆,受力不均時(shí)邊緣必然產(chǎn)生微觀鋸齒。建議建立刀片使用記錄,定期強(qiáng)制更換,而不是等到切不動(dòng)了再換。對(duì)于高要求產(chǎn)品,分切一定米數(shù)后即使看起來(lái)還能用,也應(yīng)該換掉。
刀隙與重疊量:寧小勿大的精細(xì)活
上下圓刀之間的側(cè)向間隙和重疊量(吃刀深度)必須精確匹配。間隙過大,材料被拉扯撕裂;間隙過小,加速磨損甚至崩刃。
對(duì)于燙金箔這類薄材,圓刀側(cè)間隙通常控制在 0.02~0.05mm,大體上略大于箔材厚度即可。重疊量建議在 0.01~0.03mm 范圍。
調(diào)刀時(shí)的實(shí)戰(zhàn)技巧:用一張薄拷貝紙放在上下刀之間拉動(dòng),感覺有阻力但又能被順利切斷,這個(gè)手感基本就到位了。
刀軸跳動(dòng):容易被忽略的精度殺手
刀軸如果存在徑向跳動(dòng),切割過程中壓力不穩(wěn)定,局部切不斷就會(huì)產(chǎn)生周期性毛刺。可用百分表檢測(cè)刀軸跳動(dòng),超過 0.02mm 就需要校正。高端設(shè)備要求刀軸徑向跳動(dòng)小于 0.003mm,底刀跳動(dòng)超過 0.03mm 時(shí)需鎖緊軸承壓蓋。
刀型選擇:圓刀 vs 平刀
如果長(zhǎng)期受毛邊困擾且排除了其他因素,可能需要審視刀型是否選對(duì)了。圓刀(剪切式)切口光滑、幾乎無(wú)擠壓變形,適合 12μm 以下超薄燙金箔和高速分切;平刀(壓切式)易出現(xiàn)壓潰邊緣,對(duì)薄箔不友好,建議僅用于 20μm 以上或復(fù)合較厚的材料。
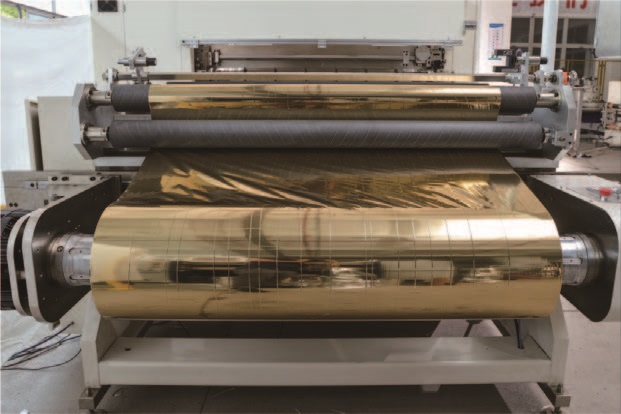
三、張力:毛邊與跑偏的“隱形推手”
張力控制不當(dāng)不會(huì)像鈍刀那樣立刻產(chǎn)生明顯毛邊,但會(huì)讓毛邊“間歇性發(fā)作”,增加排查難度。
張力過小,箔帶在分切區(qū)抖動(dòng),刀刃像鋸子一樣切割材料,邊緣參差不齊;張力過大,PET 基膜被拉伸變形,切口處產(chǎn)生內(nèi)應(yīng)力,邊緣容易崩裂。
核心原則:分切刀處應(yīng)盡量處于“零張力波動(dòng)”狀態(tài)。 現(xiàn)代分切機(jī)通常將張力分為放卷區(qū)、牽引區(qū)(刀前后)、收卷區(qū)分別控制,目的就是把波動(dòng)隔離在切割區(qū)域之外。
實(shí)操上需要注意兩點(diǎn):
收放卷采用錐度張力而非恒張力。 隨著收卷卷徑增大,收卷張力應(yīng)逐漸減小;放卷卷徑減小時(shí),制動(dòng)力相應(yīng)下降。收卷張力通常設(shè)為分切張力的 80%~90%。恒定張力必然導(dǎo)致內(nèi)緊外松或內(nèi)松外緊,邊緣受力不均就會(huì)催生毛邊。
加減速瞬間的張力補(bǔ)償至關(guān)重要。 啟動(dòng)、升速、降速時(shí)慣性沖擊最劇烈,如果沒有預(yù)加速補(bǔ)償或慣性補(bǔ)償功能,速度變化帶來(lái)的沖擊會(huì)直接作用在箔材上,導(dǎo)致邊緣拉絲。選擇張力響應(yīng)時(shí)間小于 50ms 的設(shè)備會(huì)更有保障。
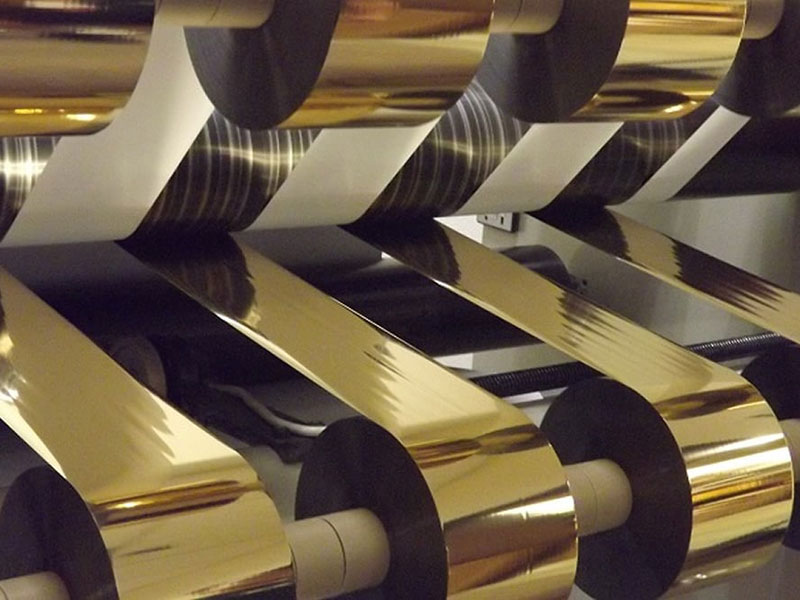
四、靜電與除塵:看不見的“幫兇”
燙金箔以 PET 薄膜為基材,絕緣性好,高速分切時(shí)摩擦產(chǎn)生大量靜電。靜電會(huì)吸附切割產(chǎn)生的微小鋁粉和塑料粉塵,這些顆粒反復(fù)壓入新切邊緣,形成“二次毛刺”。
更棘手的是,粉塵一旦粘附在箔面上,燙金時(shí)就會(huì)形成“燙金麻點(diǎn)”,直接導(dǎo)致廢品。
解決措施包括:在切刀前后加裝離子風(fēng)棒或靜電消除棒;確保設(shè)備接地電阻小于 4Ω;每日清潔導(dǎo)輥和壓輥,防止積塵。
五、快速排查清單
當(dāng)毛邊拉絲出現(xiàn)時(shí),建議按以下順序排查,由簡(jiǎn)到繁、由外到內(nèi):
1. 換新刀試切:最直接的驗(yàn)證方式,排除刀具磨損因素。
2. 檢查刀隙與重疊量:確認(rèn)在合理范圍,薄材寧小勿大。
3. 檢查刀軸跳動(dòng):用百分表測(cè)量,超標(biāo)需校正或報(bào)修。
4. 觀察毛邊是否呈間歇性:如果是,重點(diǎn)排查張力波動(dòng)和導(dǎo)輥平行度。
5. 檢查靜電消除與接地:確認(rèn)離子風(fēng)工作正常、接地電阻達(dá)標(biāo)。
6. 檢查環(huán)境溫濕度:車間溫度建議 20~25℃,濕度 50%~60%,過于干燥易產(chǎn)生靜電。
如果以上步驟都無(wú)法解決,可能需要聯(lián)系設(shè)備廠商進(jìn)行伺服系統(tǒng)或 PLC 程序的深度調(diào)試。毛邊和跑偏常常互為因果——毛邊碎屑堆積在導(dǎo)輥導(dǎo)致跑偏,跑偏又使箔帶斜切入刀加重毛邊,形成惡性循環(huán)。因此一旦發(fā)現(xiàn)問題,盡早干預(yù)比等到“批量出廢品”再處理要?jiǎng)澦愕枚唷?/p>


