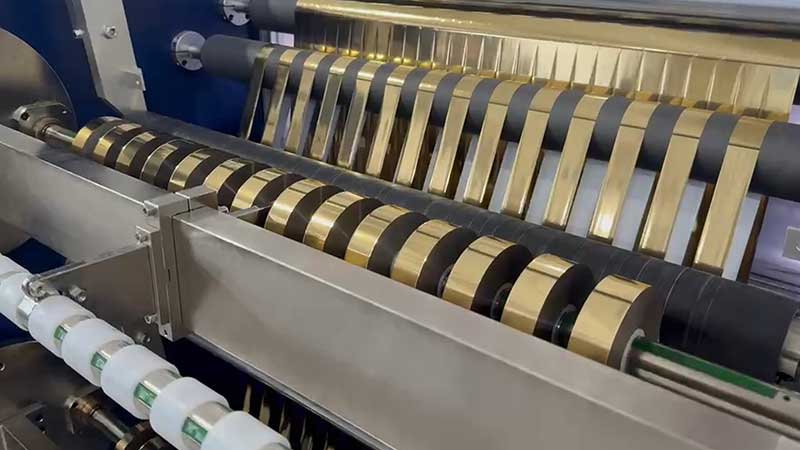
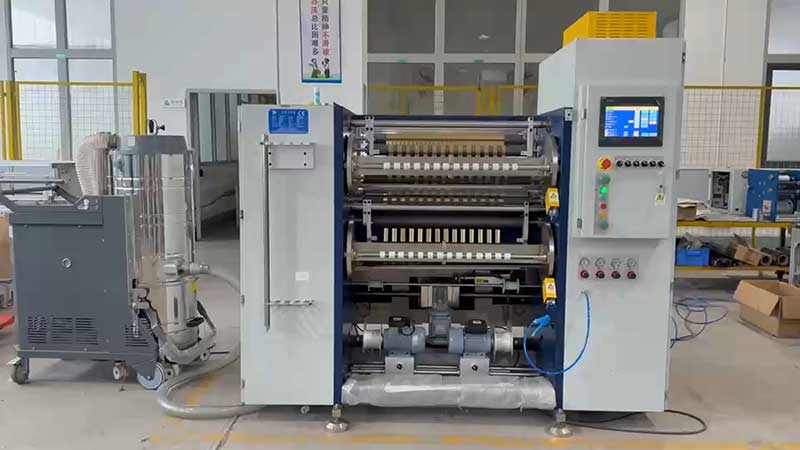
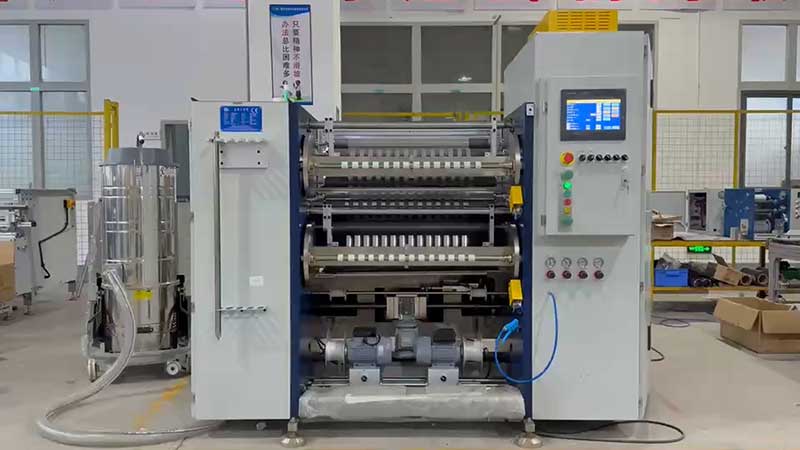
 燙印鋁箔分切機
服務熱線
180-5003-0233
鐳射燙印箔(俗稱鐳射電化鋁)憑借其絢麗的動態(tài)光變效果和防偽特性,在煙包、酒包、化妝品盒等高端包裝領域占據著不可替代的地位。然而,這種表面復制了精密全息光柵的光學薄膜,其分切加工遠比普通燙金箔棘手。鐳射箔通常由PET基膜、離型層、著色層、模壓層、鍍鋁層和膠層復合而成,總厚度往往只有12至25微米,比頭發(fā)絲還細。在分切過程中,任何微小的劃傷、擦花、張力波動或靜電吸附,都可能破壞全息圖案的完整性,導致燙印圖案變形、缺筆斷畫甚至整卷報廢。因此,分切鐳射箔不能沿用普通燙金箔的粗放方式,必須在刀具、張力、糾偏、靜電控制和環(huán)境管理上建立一套更為嚴苛的工藝規(guī)范。
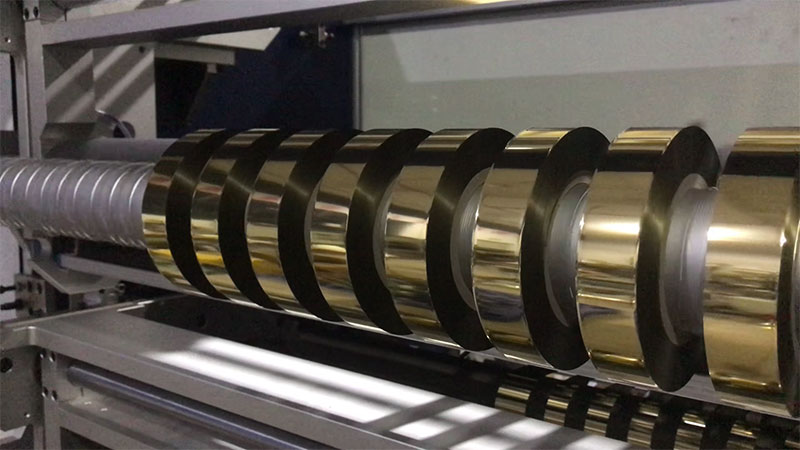
一、刀具選擇:切而不斷,傷面即廢
分切鐳射箔的第一道關卡是刀具。普通燙金箔分切中常見的平刀壓切方式,在鐳射箔面前幾乎不可行。平刀垂直下壓的作用機理是“擠斷”而非“切開”,容易在切口邊緣產生壓潰痕跡和微裂紋,更嚴重的是切割過程中產生的鋁粉和碎屑會污染箔面,后續(xù)燙印時形成麻點或缺塊。
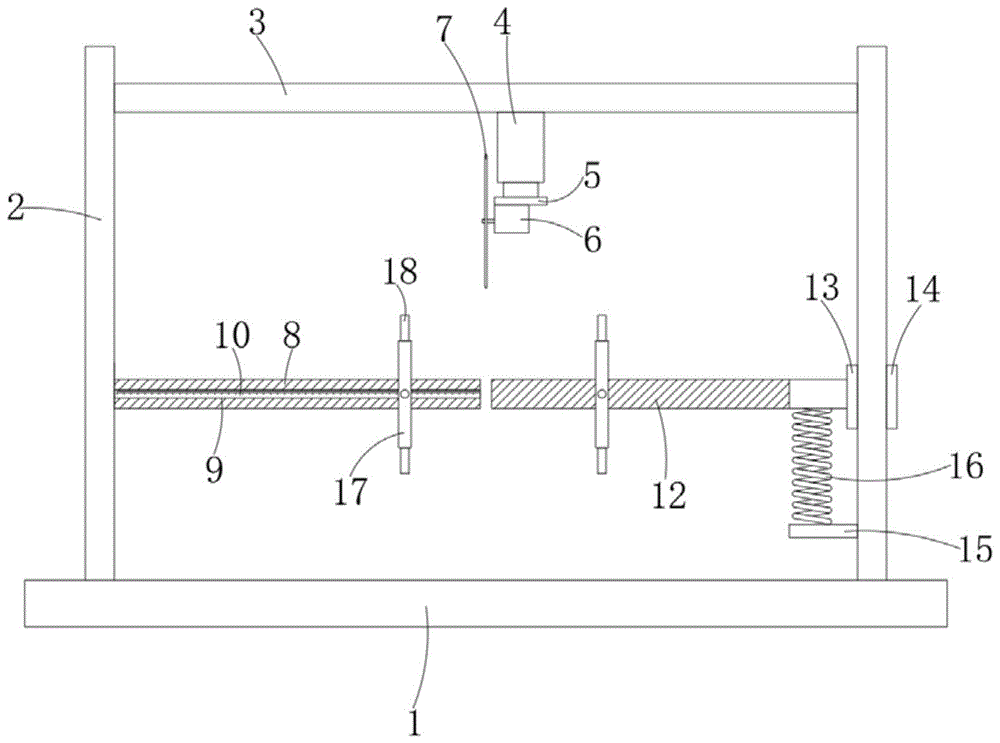
鐳射箔分切應優(yōu)先采用上下圓盤刀配合的剪切式分切結構。其原理類似剪刀,上下圓刀錯位旋轉,將箔材干凈利落地分離,切口光滑無毛刺,幾乎不產生粉屑。刀具材質需選用硬質合金或金剛石涂層刀具,普通碳鋼刀分切數千米后就會出現微小崩口,直接拉傷箔面。對于鐳射箔,刀片表面還需特氟龍或鉆石涂層處理,以減少與箔面的摩擦,避免劃傷鐳射模壓層。
刀具的安裝精度同樣關鍵。上下刀的咬合量應控制在“似觸非觸”的狀態(tài),具體間隙建議為材料厚度的5%至10%,過緊會壓傷箔面甚至斷箔,過松則切不斷而產生毛刺。刀軸的徑向跳動必須控制在0.01毫米以內,哪怕微米級的跳動都會導致切割壓力忽大忽小,造成局部“切不斷”或“過切”拉絲。
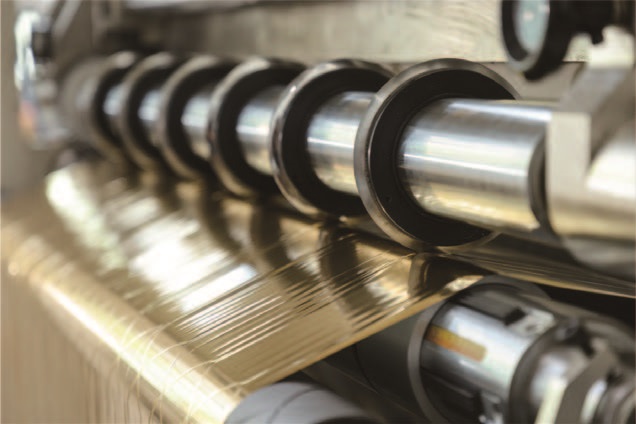
二、張力控制:恒定且遞減,保護光柵結構
張力控制是鐳射箔分切成敗的核心。鐳射箔的多層復合結構決定了它對機械應力極其敏感:張力過大,PET基膜會被拉伸變形,而模壓層中的全息光柵間距一旦改變,衍射效率便隨之劣化,燙印圖案的光變效果和防偽特征將直接受損;張力過小,箔帶則走偏起皺,收卷松垮,后道燙金時容易出現“蕩邊”或跑偏。
分切鐳射箔必須采用全閉環(huán)伺服張力控制系統(tǒng),通過高精度傳感器實時反饋,在起步、加速、減速的每一個瞬間動態(tài)調整張力,將波動壓縮到最低。張力設定值方面,鐳射箔和轉移箔建議控制在1.5至2.5牛/平方厘米的范圍內,比普通PET燙金箔略低。
更關鍵的是錐度張力控制。隨著收卷卷徑逐漸增大,收卷張力必須依據預設曲線自動遞減,否則內層箔材會被越纏越緊,導致紙芯受壓變形,或者形成“菊花芯”狀卷曲。對于鐳射箔,若錐度過小,內層受壓過大,全息圖案可能因擠壓而受損;錐度過大,卷芯松軟,運輸和上機時容易跑偏。部分高端設備還采用分區(qū)獨立張力控制,將放卷、分切、收卷三個區(qū)域的張力解耦,徹底消除整體張力耦合導致的邊緣拉伸變形。
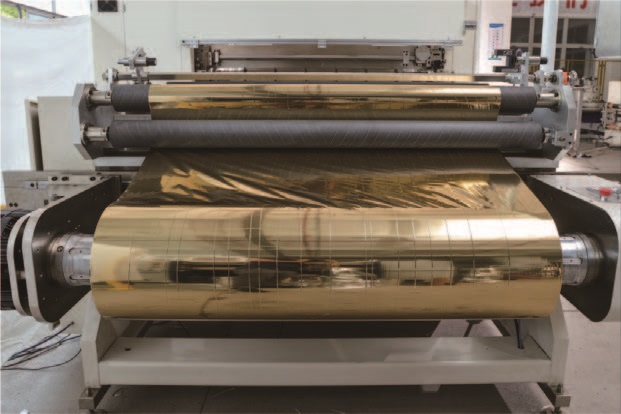
三、糾偏與靜電:看不見的殺手
鐳射箔表面具有金屬光澤和微納光學結構,這使得傳統(tǒng)的光電糾偏傳感器基本失效——鐳射反光會干擾光電信號,導致傳感器誤判邊緣位置。分切鐳射箔必須選用超聲波糾偏傳感器,其檢測不受材料顏色和反光特性影響,能穩(wěn)定追蹤箔帶邊緣。糾偏精度方面,端面錯位應控制在±0.2毫米以內,更高要求的場合可引入CCD視覺識別系統(tǒng),自動識別印刷邊標,確保分切位置與鐳射圖案的完美匹配。
靜電是另一個容易被忽視的致命因素。鐳射箔在高速走料時,與導輥和刀片的高速摩擦會產生萬伏級以上的靜電壓。帶電的箔面如同“吸塵器”,會將環(huán)境中的粉塵和分切產生的微量碎屑牢牢吸附在表面,后續(xù)燙印時形成麻點;高壓靜電還會使箔膜吸附于刀刃側壁,造成刮擦和毛邊。分切機應配置碳纖維靜電消除刷與離子棒組合,將箔面靜電壓從±15千伏降至±300伏以內。同時,車間環(huán)境濕度宜控制在45%至60%之間,濕度過低會加劇靜電積聚。
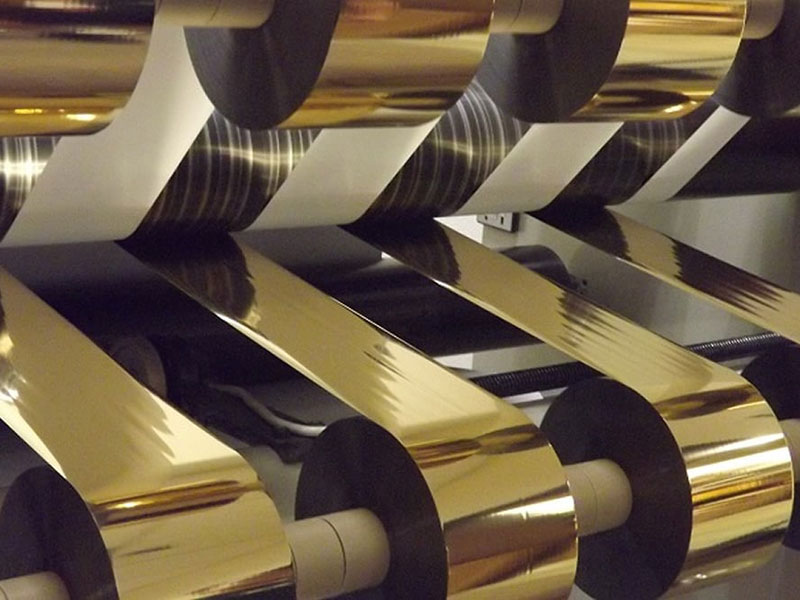
四、設備精度與操作環(huán)境:基礎不牢,全盤皆輸
鐳射箔分切對設備機械精度的要求遠高于普通燙金箔。所有與箔面接觸的導輥必須經過超鏡面拋光處理,表面粗糙度Ra不超過0.05微米,且需做防粘涂層或硬質陽極氧化處理,防止高速運行中箔面粘連或劃傷。導輥和收放卷軸必須經過嚴格的動平衡測試,確保高速運轉時無振動傳遞至箔面——高頻微振會在鐳射箔表面產生“彩虹斑”缺陷,肉眼難以察覺但燙印后光變效果明顯異常。
分切速度需要適當降低。鐳射箔建議運行在100至200米/分鐘的區(qū)間,低于普通燙金箔的300米/分鐘,以犧牲效率換取表面質量的穩(wěn)定。初次分切新批次材料時,應從80至120米/分鐘的低速起步,觀察切口質量和張力表現后再逐步提速。
操作環(huán)境的潔凈度同樣不可忽視。建議在分切區(qū)域配置除塵裝置,每日清潔光學傳感器和導輥表面,避免粉塵積聚。分切完成后,收卷端面應平整如鏡,無壓印、無毛刺、無波浪狀翹邊,有條件時可用高倍放大鏡檢查切邊是否存在肉眼難以察覺的微裂紋。
歸根結底,鐳射箔分切的核心理念與普通燙金箔有本質區(qū)別:普通箔分切追求的是“切得準、收得齊”,而鐳射箔分切還必須追求“不傷面、不變形”。全息光柵的精密結構決定了它對機械應力和表面接觸的容忍度極低,一把不夠鋒利的刀、一次微小的張力尖峰、一顆吸附的粉塵,都可能讓一卷高價值的鐳射箔淪為廢品。唯有在刀具、張力、糾偏、靜電和精度五個維度上同時做到位,才能讓分切后的鐳射箔在燙印工序中完整還原其應有的光學魅力。


