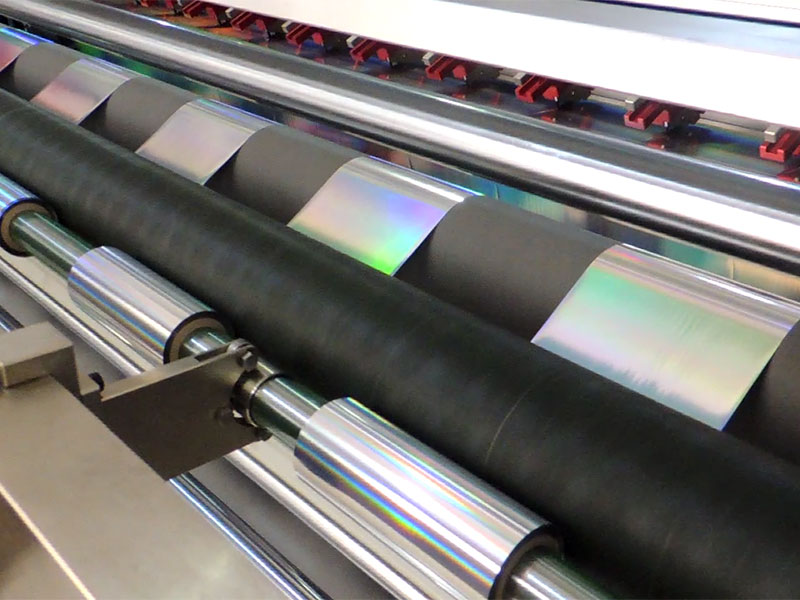
 電化鋁分切機(jī)
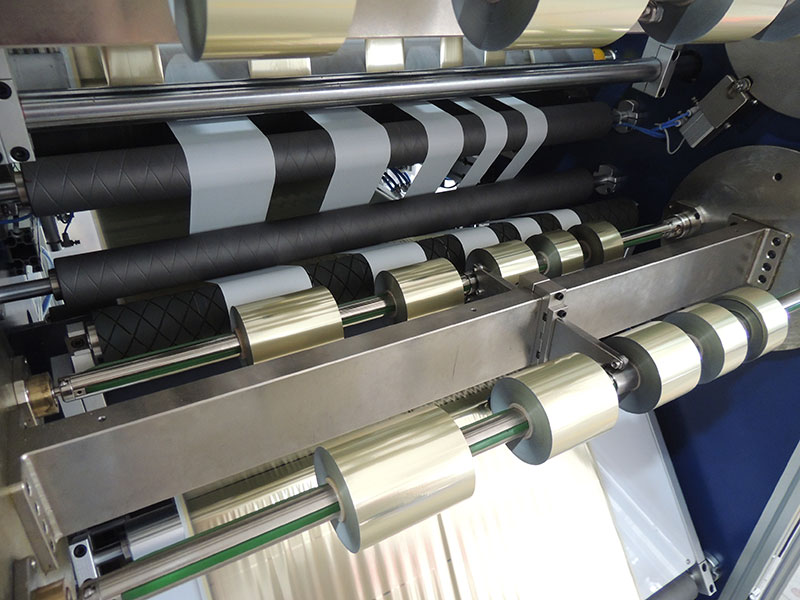 燙金紙分切機(jī)
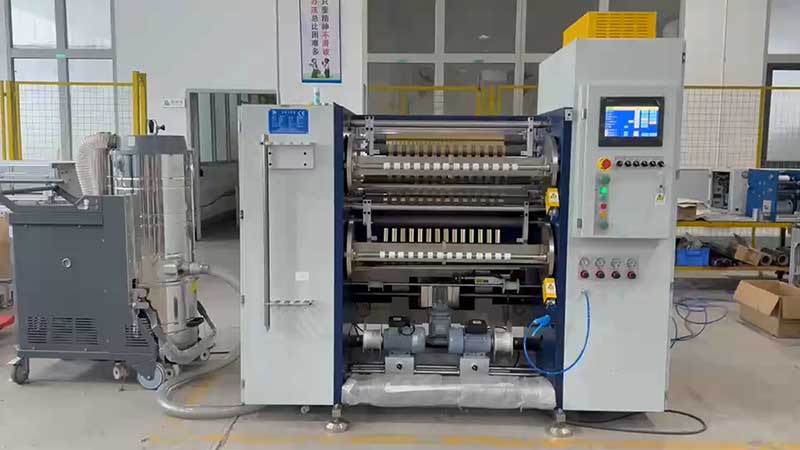 鐳射燙印箔分切機(jī)
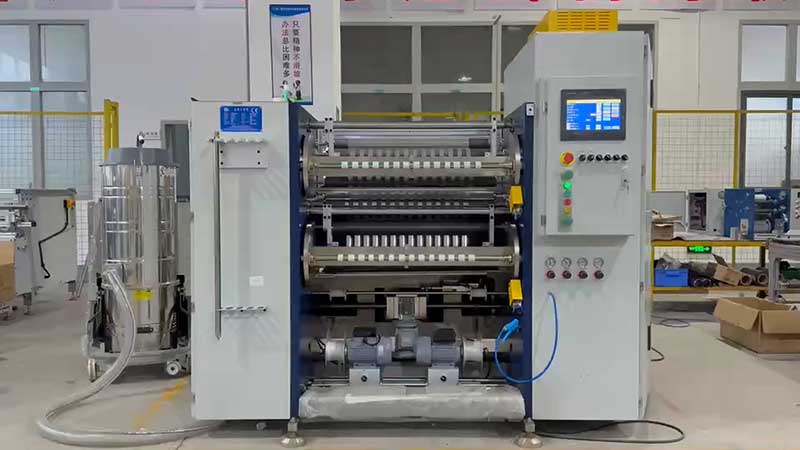 熱燙銀箔分切機(jī)
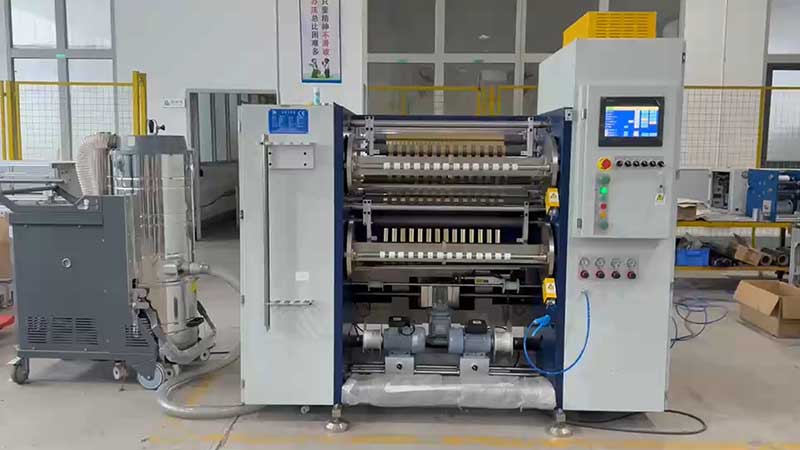 煙包燙金箔分切機(jī)
服務(wù)熱線
180-5003-0233
選熱燙金膜分切機(jī),本質(zhì)上是在選一套能馴服超薄材料的張力控制系統(tǒng)。燙金箔總厚度僅12–30μm,由PET基膜、離型層、色層、鍍鋁層和膠粘層復(fù)合而成,每一層對(duì)機(jī)械應(yīng)力的敏感度都不同。張力大了,基膜拉伸變形,燙印套不準(zhǔn);張力小了,收卷松垮跑偏,上機(jī)就斷;張力波動(dòng),卷材一圈緊一圈松,全是質(zhì)量隱患。行業(yè)里有句話叫“三分燙,七分切”,分切環(huán)節(jié)的張力控制,直接決定了后續(xù)燙金工序的良品率。
選張力控制系統(tǒng),不是比誰家的參數(shù)表更漂亮,而是要弄清楚三件事:控制什么、用什么控制、控制到什么程度。
一、先放棄“恒張力”思維,否則選什么都是白選
這是選型時(shí)最容易踩的坑。很多操作員習(xí)慣設(shè)一個(gè)固定張力值就不管了,但分切過程中卷徑在持續(xù)變化——放卷卷徑越來越小,收卷卷徑越來越大。恒張力意味著收卷外層會(huì)不斷擠壓內(nèi)層,最終內(nèi)圈起皺形成“菊花芯”,放卷大卷底部則被過度拉伸甚至斷裂。
錐度張力控制是底線功能。 張力必須隨卷徑增加按預(yù)設(shè)曲線遞減:起步段(0–20%卷徑)用較低張力確保卷芯平整貼合;恒張力段(20%–70%)維持穩(wěn)定層間壓力;錐度下降段(70%–100%)逐漸減小張力,補(bǔ)償外圈重量影響。錐度系數(shù)通常取0.5–0.8,初始張力設(shè)為材料斷裂張力的8%–12%,終止張力降至初始值的40%–70%。
沒有錐度功能的機(jī)器,無論傳感器多貴、電機(jī)多好,切出來的燙金箔卷都是“定時(shí)炸彈”。
二、閉環(huán)是及格線,精度看“波動(dòng)”而非“設(shè)定”
張力控制系統(tǒng)分兩類:開環(huán)控制和閉環(huán)控制。開環(huán)控制按預(yù)設(shè)值輸出,不管實(shí)際張力是多少;閉環(huán)控制通過傳感器實(shí)時(shí)檢測(cè)實(shí)際張力,反饋給控制器動(dòng)態(tài)修正。燙金箔分切必須選閉環(huán),這是底線。
閉環(huán)系統(tǒng)由三個(gè)核心部件構(gòu)成:張力傳感器(系統(tǒng)的感官,主流方案包括高精度應(yīng)變片式傳感器和浮動(dòng)輥機(jī)構(gòu))、控制器(通常是PLC,通過PID算法計(jì)算調(diào)節(jié)量)、執(zhí)行機(jī)構(gòu)(磁粉制動(dòng)器/離合器或伺服電機(jī))。
選型時(shí)不要只看“張力設(shè)定范圍”,要看張力波動(dòng)范圍。優(yōu)質(zhì)設(shè)備能將波動(dòng)控制在設(shè)定值的±3%以內(nèi),高端機(jī)型可做到±0.5N的精度。這個(gè)指標(biāo)決定了你的燙金箔卷是“一圈緊一圈松”還是“從芯到面均勻一致”。
執(zhí)行機(jī)構(gòu)的選擇上,磁粉離合器成本低但精度一般,伺服電機(jī)精度高、響應(yīng)快,可實(shí)現(xiàn)更復(fù)雜的控制算法。對(duì)于超薄燙金箔或鐳射箔等特殊涂層材料,全伺服張力系統(tǒng)是更穩(wěn)妥的選擇。
三、分切刀處必須是“零波動(dòng)區(qū)”,這是最容易被忽略的關(guān)鍵
張力控制不只是放卷和收卷兩件事。分切刀處的材料如果隨張力波動(dòng)而抖動(dòng),刀刃就會(huì)像“鋸子”一樣切割,產(chǎn)生微觀鋸齒——這正是燙金毛邊和斷箔的元兇。
現(xiàn)代高端分切機(jī)的做法是多區(qū)獨(dú)立張力控制:放卷區(qū)、牽引區(qū)(分切刀前后)、收卷區(qū)各自獨(dú)立閉環(huán),通過浮輥或張力傳感器將波動(dòng)隔離在切割區(qū)域之外,確保分切刀處的材料處于“零張力波動(dòng)”狀態(tài)。
選型時(shí)可以直接問廠家:分切刀前后是否有獨(dú)立的張力隔離設(shè)計(jì)?如果沒有,切薄材出毛邊的概率會(huì)顯著上升。
四、加減速瞬間的“動(dòng)態(tài)補(bǔ)償”決定斷箔率
分切機(jī)在啟動(dòng)、升速、降速和停機(jī)的瞬間,是張力波動(dòng)最劇烈的時(shí)刻。速度變化帶來的慣性沖擊如果沒有被補(bǔ)償,會(huì)直接作用在箔材上,導(dǎo)致涂層拉絲或整條斷裂。
解決這個(gè)問題需要預(yù)加速補(bǔ)償和慣性補(bǔ)償功能。高端設(shè)備采用“速度+電流”雙閉環(huán)架構(gòu),配合動(dòng)態(tài)前饋補(bǔ)償,實(shí)時(shí)計(jì)算卷徑變化帶來的慣量影響,在加減速時(shí)疊加補(bǔ)償扭矩。現(xiàn)代直驅(qū)力矩電機(jī)可將響應(yīng)延遲控制在5ms以內(nèi),500m/min速度突變時(shí)張力過沖僅0.8N,恢復(fù)時(shí)間約80ms;而傳統(tǒng)PID方案過沖可達(dá)3.5N、恢復(fù)需要400ms。這組數(shù)據(jù)意味著:響應(yīng)慢的系統(tǒng)在每次啟停時(shí)都在“撕扯”燙金箔。
試機(jī)時(shí)務(wù)必模擬緊急啟停,觀察張力恢復(fù)是否平穩(wěn)。這是檢驗(yàn)動(dòng)態(tài)補(bǔ)償能力最直接的方法。
五、收卷端的“壓輥壓力聯(lián)動(dòng)”是最后的品質(zhì)關(guān)口
薄型燙金箔收卷時(shí)極易卷入空氣,導(dǎo)致端面不齊或“串卷”。壓輥壓力需要與收卷張力聯(lián)動(dòng)調(diào)節(jié):收卷初期卷徑小,需較大接觸壓力排除空氣;收卷后期卷徑增大,接觸壓力應(yīng)逐漸減小,防止端面壓變形。
這個(gè)功能在參數(shù)表上通常不會(huì)寫,但直接決定了收卷端面是“平整如鏡”還是“望遠(yuǎn)鏡式凸出”。選型時(shí)如果廠家能說清壓輥壓力曲線與張力曲線的聯(lián)動(dòng)邏輯,說明他們對(duì)收卷工藝有真正的理解。
選型核對(duì)清單
| 核心指標(biāo) | 及格線 | 優(yōu)質(zhì)配置 |
| 控制模式 | 閉環(huán)控制 | 全閉環(huán)+多區(qū)獨(dú)立張力隔離 |
| 張力策略 | 具備錐度張力 | 錐度+分段控制+動(dòng)態(tài)前饋補(bǔ)償 |
| 波動(dòng)范圍 | ≤±5% | ≤±3% 或 ±0.5N |
| 執(zhí)行機(jī)構(gòu) | 磁粉制動(dòng)器+變頻電機(jī) | 全伺服電機(jī) |
| 加減速補(bǔ)償 | 基本預(yù)加速功能 | 慣量補(bǔ)償+雙閉環(huán)架構(gòu) |
| 收卷壓輥 | 固定壓力 | 壓力隨卷徑聯(lián)動(dòng)遞減 |
最后一條實(shí)操建議:帶自己的材料去試機(jī)。參數(shù)表上的精度是理想條件下的數(shù)字,實(shí)際分切中同一臺(tái)設(shè)備切A材料沒問題、切B材料可能就一塌糊涂。試切時(shí)重點(diǎn)觀察分切端面是否平整、有無毛刺,有條件的話用放大鏡檢查切邊是否有微裂紋。一臺(tái)張力控制過硬的設(shè)備,切出來的燙金箔卷應(yīng)該手感“內(nèi)緊外松”、端面如鏡、切邊無白茬。這比任何參數(shù)都誠實(shí)。


