 熱轉印碳帶分切機
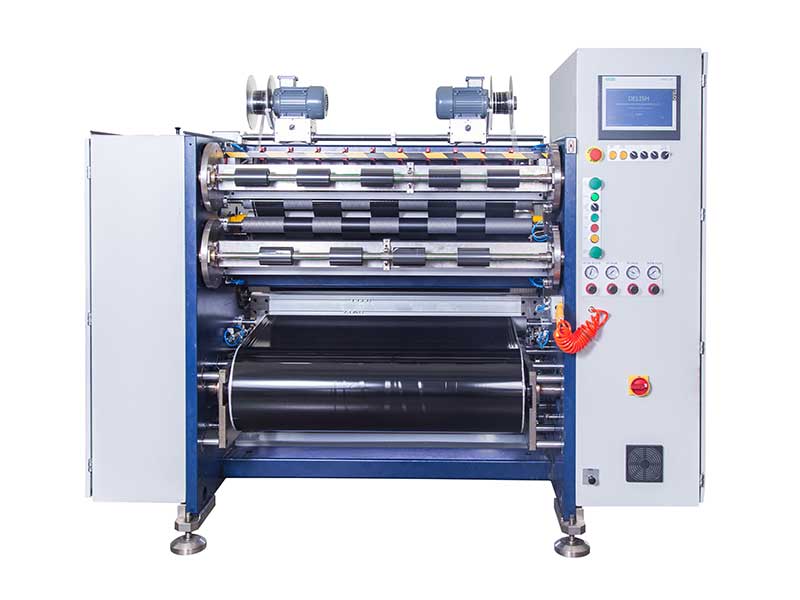 條碼碳帶分切機
 線號機色帶分切機
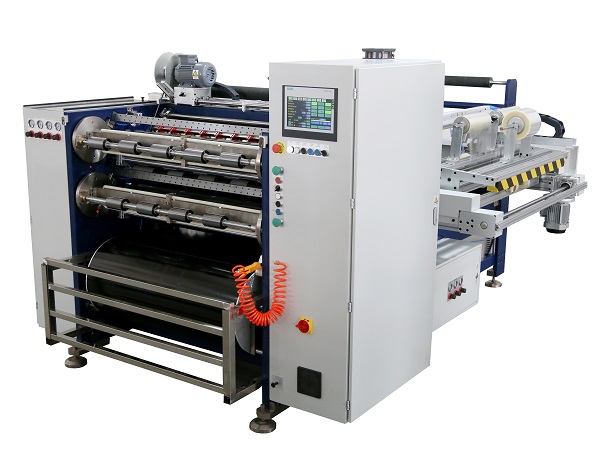 全自動碳帶分切機 RSDS8 PLUS
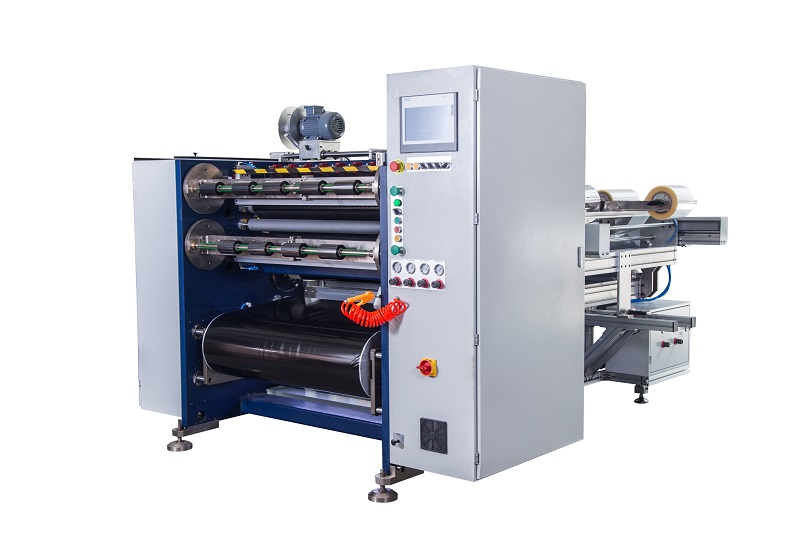 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
“買高速機怕用不上,買低速機怕以后不夠用。”這是碳帶分切設備采購中最常見的糾結。市場上高速機型標稱 300–500 m/min,低速經濟型則在 50–100 m/min 徘徊,價格差距往往以倍數計。但速度等級的選擇,從來不是“越快越好”或“越省越好”的簡單題。
先看一個容易被忽略的事實:最高速度不等于有效產能
碳帶基材是厚度僅 4.5–10 微米的 PET 薄膜,對張力極度敏感。一臺標稱 500 m/min 的設備,如果張力控制系統跟不上,實際運行中會頻繁因收卷不齊、材料跑偏而被迫降速或停機,有效產出可能還不如一臺穩定運行在 250 m/min 的中速機型。
更關鍵的是,碳帶材質對實際可用速度有硬性約束。樹脂基碳帶因涂層較硬、韌性較低,通常需要比蠟基碳帶降低 20%–30% 的速度運行。這意味著,如果你主要做樹脂基碳帶,高速機的“高速優勢”可能根本釋放不出來。選型時用自家實際使用的碳帶規格進行現場試切,觀察高速下的起停控制和收卷效果,比看參數表可靠得多。
速度與成品率的真實關系:存在一個“最優經濟區間”
有研究以配備閉環張力控制的高速分切機為對象,控制其他變量,測試了不同速度下的成品率。數據顯示,速度與成品率并非簡單的正比或反比,而是呈現出一個清晰的“黃金區間”:
| 分切速度 | 平均成品率 | 主要問題 |
| 150 m/min | 97.2% | 極低速時張力系統響應靈敏度下降,端面反而略有不齊 |
| 250 m/min | 98.5% | 缺陷率最低,張力控制處于最佳響應區間 |
| 350 m/min | 97.8% | 開始出現微毛邊,靜電累積 |
| 450 m/min | 94.5% | 毛邊增多,個別卷出現油墨刮擦 |
| 550 m/min | 88.0% | 頻繁斷帶,涂層脫落 |
這個數據揭示了一個反直覺的規律:低速區(<200 m/min)并不因為“慢”就安全。極低速運行時,張力系統容易產生“爬行”現象,導致端面整齊度反而低于中速區。而超過 400 m/min 后,機械振動加劇、熱效應累積,成品率急劇下降。
對于大多數商業訂單而言,200–350 m/min 往往是最具性價比的速度區間。
高速機真正的價值不在“速度數字”,而在硬件底子
如果只看標稱速度,很容易忽略高速機型與標準機型之間的本質差異。高速分切機貴出來的部分,核心不在于“跑得快”,而在于支撐高速運行的硬件配置:
張力控制系統的代差。 標準型設備多采用磁粉離合器控制張力,結構簡單但響應慢、精度有限。高速機型普遍配置伺服電機驅動與全自動閉環張力控制,能實時監測并調整放卷、牽引、收卷各環節的張力。高端機型還具備錐度張力控制功能——隨卷徑增大動態遞減張力,避免內層碳帶受壓粘連。
滑差軸配置。 這是高端碳帶生產的“必選項”。滑差軸能為每個收卷單元獨立控制扭矩,有效解決多卷同時收卷時“內松外緊”或“菜芯”等端面缺陷。標準型設備通常不具備這一配置。
自動化與參數記憶。 高速機型通常具備參數記憶功能,能存儲不同碳帶規格的完整分切參數,實現“一鍵換單”。對于頻繁切換規格的生產場景,這比極限速度更能提升實際效率。
換句話說,高速機型的價值是“系統性的”:它用更好的張力控制、更精密的收卷機構和更智能的控制系統,換取高速下的穩定性。如果這些硬件配置到位,即使在 250 m/min 的中速下運行,它的成品率和一致性也優于標準機型。
選型決策:匹配訂單結構,而非攀比參數
速度等級的選擇,本質上是對自身訂單結構的判斷:
大批量、少規格的生產商,優先考慮高速機型(300–500 m/min)。規模化效應能攤薄設備投資,全自動閉環張力和滑差軸配置保障的連續穩定產出,長期回報顯著。
小批量、多規格的加工商,換型效率比極限速度更重要。頻繁換單場景下,參數記憶功能和滑差軸配置帶來的“一鍵換單”能力,比標稱速度更能提升有效產出。中速機型(150–250 m/min)配合上述配置,可能是更務實的選擇。
剛起步或訂單不飽和的情況,中速經濟型設備性價比更高。避免為用不上的速度冗余支付溢價,把預算集中在張力控制系統和糾偏裝置上——這兩項才是決定成品質量的核心。
一個值得遵循的原則是:精度的底線不容妥協,速度的選擇匹配產能。 分切精度直接決定成品能否匹配下游打印機要求,碳帶厚度僅數微米,邊緣毛刺可能直接磨損打印頭。如果預算有限,寧可犧牲速度上限,也要保證張力控制和糾偏系統的基本配置到位。
最后的檢驗:用自己的材料試切
無論傾向高速還是低速,有一條行動指南始終有效:購機前用自己的碳帶母卷進行實地試切。
重點觀察三件事:不同寬度下的邊緣質量(有無毛刺、鋸齒);高速啟動和急停時的收卷穩定性(端面是否整齊、有無松垮);連續運行數小時后的設備狀態和成品一致性。參數表上的數字會騙人,試切出來的樣品不會。