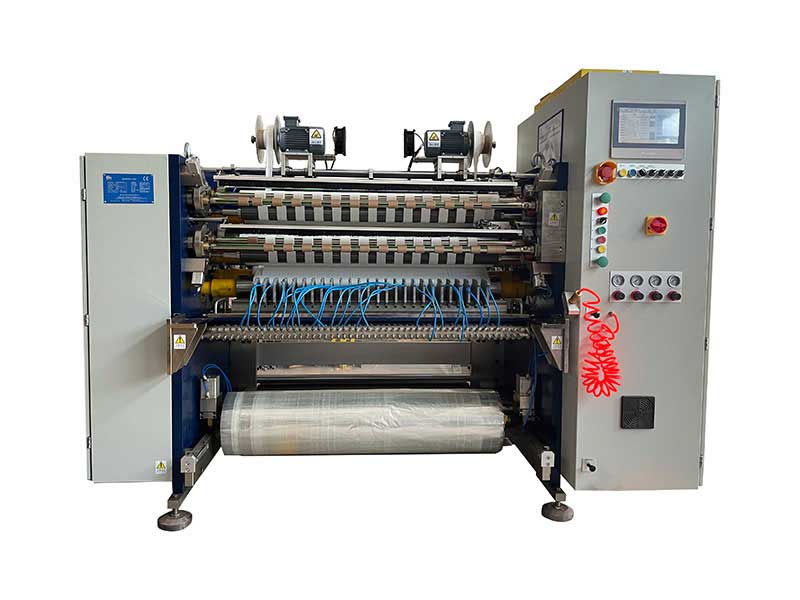
 運動膠帶分切機



服務熱線
180-5003-0233
選醫用膠帶分切機,和選普通封箱膠帶分切機是兩碼事。醫用膠帶材質更軟、更薄,對衛生要求更高,分切精度直接關系到成品能否符合醫療標準。如果你正在為選型發愁,抓住下面這5個參數,基本就不會踩大坑。
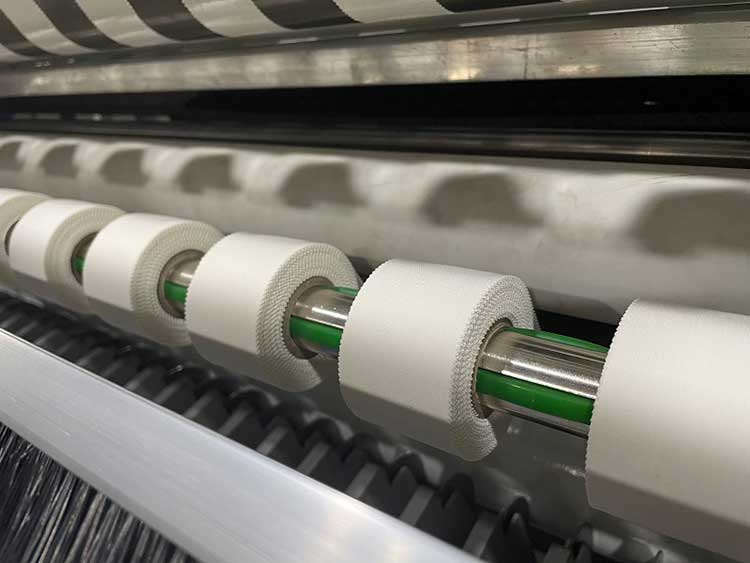
1. 分切精度:醫療級的“硬門檻”
醫用膠帶分切精度,通常看兩個指標:寬度公差和端面平整度。
普通BOPP封箱膠帶,分切精度做到±0.1mm到±0.2mm就夠用了。但醫用膠帶不一樣,尤其是電子醫療領域用的高端膠帶,往往要求達到±0.05mm甚至更高。精度不達標,成品要么寬了窄了裝不進設備,要么端面不齊影響客戶上機使用。
這里有個實在建議:不要只看廠家標稱的理論精度,帶自己的材料去現場試切。拿卡尺實測成品寬度偏差,比看宣傳冊靠譜得多。
精度和刀系統直接掛鉤。圓刀(上下刀剪切式)的精度和切口質量優于平刀,是目前高精度分切的主流方案。醫用膠帶如果對端面光滑度有要求,圓刀基本是標配。
2. 張力控制:決定膠帶會不會被“拉壞”
醫用膠帶基材多為無紡布、PE膜、絲綢布等,對拉伸敏感。張力控制不好,輕則收卷不齊,重則材料拉伸變形,成品粘性一致性直接報廢。
張力控制方案主要有兩類:磁粉離合器(開環) 和伺服閉環控制。磁粉方案經濟,但容易發熱,適合普通膠帶;伺服閉環控制的張力波動可以控制在±1%以內,對薄PET膜、美紋紙這類拉伸敏感材料是必選項。醫用膠帶大多屬于這一類,選閉環控制更穩妥。
收卷環節還要關注錐度張力控制。簡單說,就是隨著卷徑增大,張力要逐步減小。沒有這個功能,容易出“菜花卷”或內緊外松的問題,后道工序沒法用。
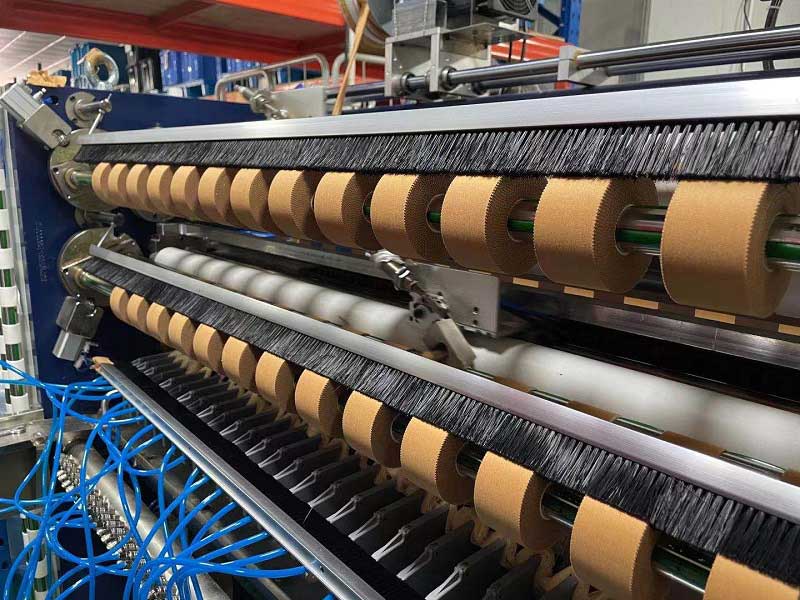
3. 刀片材質與類型:直接影響切口質量
醫用膠帶分切對刀片有兩個特殊需求:切口干凈和可能需要的易撕線。
材質上,鎢鋼圓刀耐磨耗、耐高溫、硬度高,能有效減少換刀周期,切出的斷面平穩光滑,在膠帶分切領域應用廣泛。高速鋼(HSS) 刀片韌性好、耐磨,也是常見選擇。
有一個醫用場景的特殊參數值得留意:齒形刀片。如果你生產的醫用膠帶需要用戶用手撕開,齒形刀分切時會在邊緣留下Z字形缺口,方便沿缺口撕開。130齒規格的齒形刀片就是專門針對醫療藥布、膠帶等易撕應用設計的。
如果你對切口質量有極致要求,比如無紡布醫用膠帶,也可以考慮超聲波分切。它屬于非接觸式切割,切口完整平滑、不散邊、不毛刺,對材料幾乎沒有機械應力,適合對衛生和邊緣質量要求高的場景。
4. 收卷直徑與卷芯兼容性:別忽視后道工序
這個參數容易被忽略,但直接關系到你的成品能不能適配客戶的設備。
最大收卷直徑決定了單卷能做多長。直徑越大單卷越長、換卷次數越少,但直徑增大也會加大內部張力梯度,容易導致膠帶變形或端面不齊。醫用膠帶通常單卷不會做得太大,需要結合你的實際出貨規格來定。
卷芯兼容性更實際。常見卷芯有3英寸、6英寸或1英寸塑料芯。高端機型采用無軸夾緊或氣脹軸設計,換芯快、精度保持好;低端機換芯耗時且精度容易下降。如果你的訂單卷芯規格經常切換,這個配置值得多花點預算。
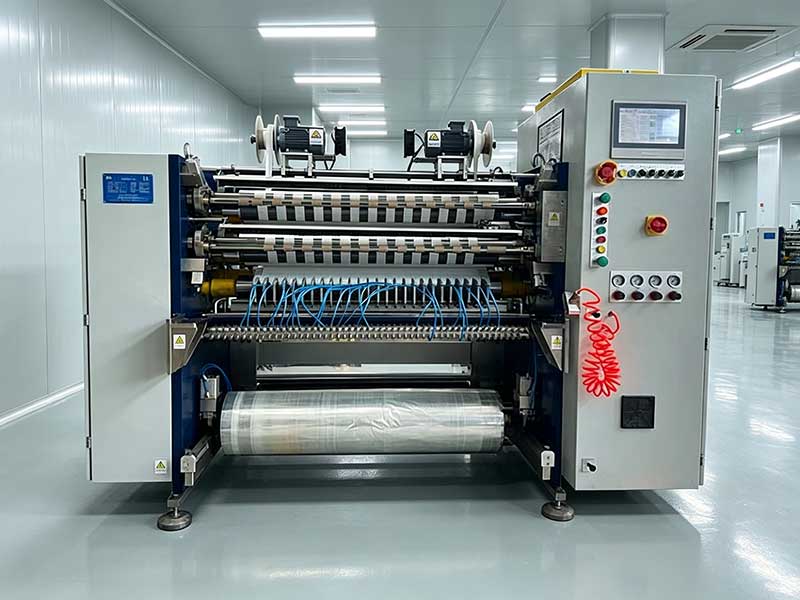
5. 速度:夠用就好,別為“最高速度”買單
速度是產能的“天花板”,但不是唯一指標。經濟型設備大約100~150m/min,中高速機200~300m/min,高速機可以到400m/min以上。
這里有個常見的選型陷阱:盲目追求最高速度,實際運行中可能因為張力失控、收卷不齊而頻繁停機調試。速度上去了,廢品率也上去了,綜合效率反而下降。
比較務實的做法是:根據你的日產量反向推算所需速度,預留20%~30%余量即可。小批量多品種的場景,優先選120m/min左右的可調速機型,先保質量,再提速度。醫用膠帶本身對質量穩定性的要求高于產量,這一點和普通膠帶分切的邏輯不一樣。
一句話總結
醫用膠帶分切機選型,核心邏輯和普通膠帶分切機不同:精度優先于速度,張力控制優先于花哨功能,刀片質量優先于機器尺寸。把這5個參數吃透,再結合你自己的材料做一次實地試切,基本就能做出靠譜的判斷。