 電化鋁分切機
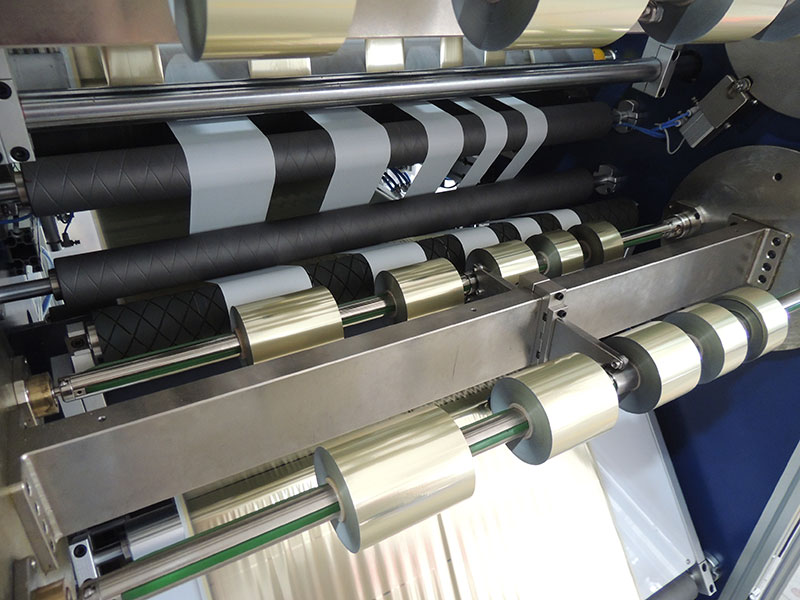 燙金紙分切機
 燙金箔分切機
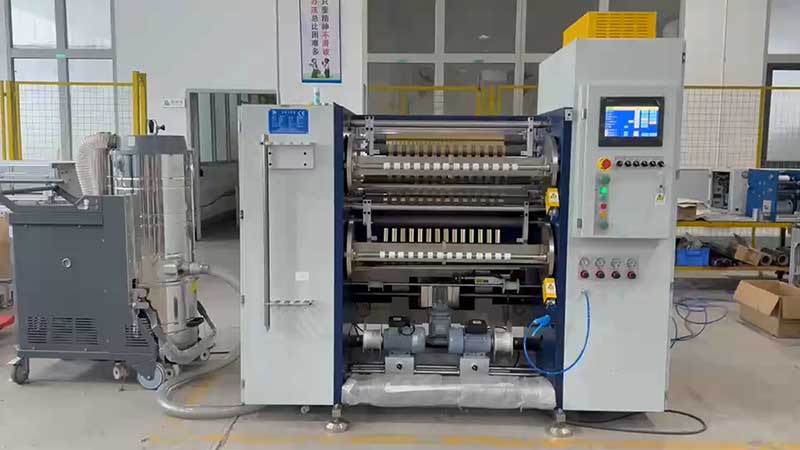 鐳射燙印箔分切機
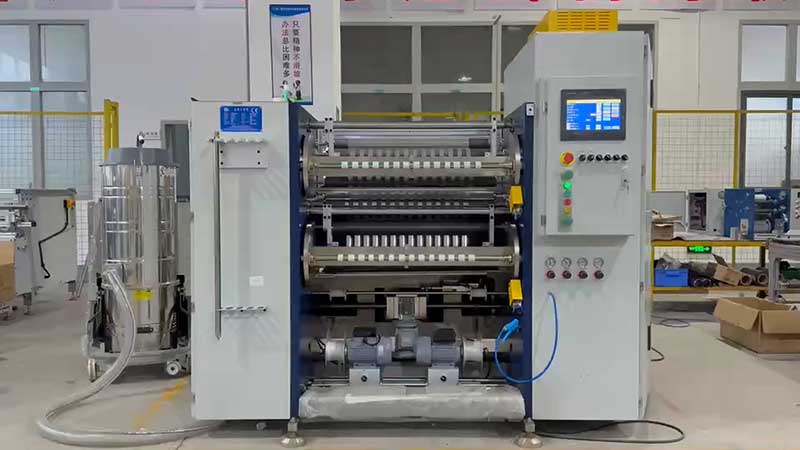 熱燙銀箔分切機
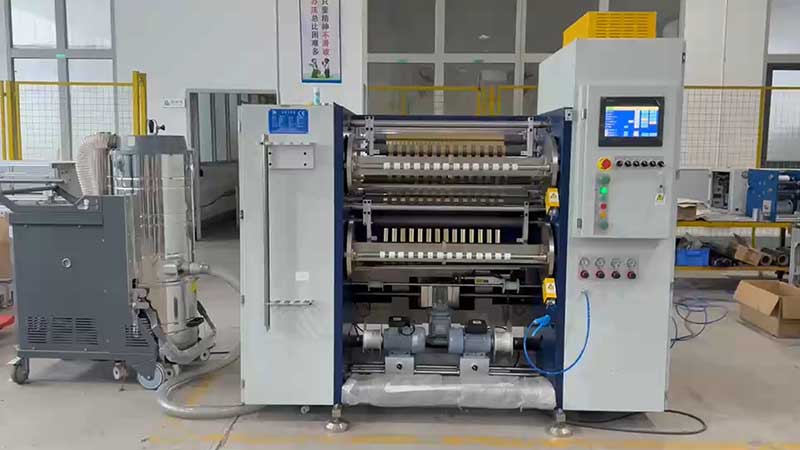 煙包燙金箔分切機



服務熱線
180-5003-0233
核心結論
80%的燙金箔分切張力故障,根源集中在放卷端的氣脹軸與磁粉制動器協同不良。 但張力不穩的表征各異——起皺、毛邊、斷箔、端面不齊——對應著不同的故障環節。排查時應先判定問題出在放卷段還是收卷段,再有針對性地調整參數或更換部件,而非盲目更換傳感器或控制器。
一、先分清“病根”在哪一段
張力不穩的表現不同,調節邏輯完全相反。操作人員可對照下表快速定位:
| 現象特征 | 主要問題段 | 核心原因 |
| 材料起皺、橫向擺動、分切尺寸誤差大 | 放卷段 | 放卷阻力不穩定,或膜卷本身松緊不一 |
| 端面參差不齊(塔形)、心部菊花瓣狀突起 | 收卷段 | 收卷張力過大,或錐度過小擠壓芯部 |
| 膜卷內部層間滑移、端面凹凸不平 | 收卷段 | 張力過小,導致膜層松弛 |
這一判斷邏輯來源于分切機張力控制的基本分工:放卷端負責“拉得住”,收卷端負責“卷得齊”。
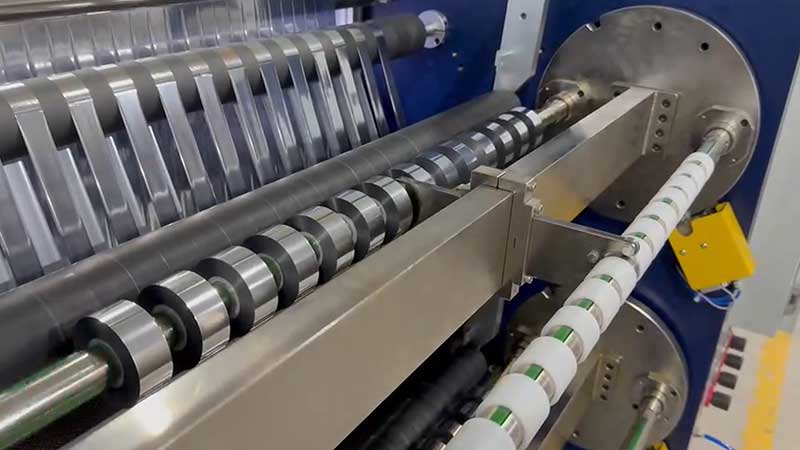
二、放卷段常見故障與調節
故障1:氣脹軸氣壓不穩或緩慢漏氣
典型癥狀:開機時張力正常,運行幾分鐘后逐漸波動,收卷端面呈鋸齒狀。
原因:氣脹軸氣壓不足或不保壓,導致卷芯打滑,放卷阻力時大時小。
調節方法:
燙金箔通常使用3英寸或6英寸氣脹軸,氣壓標準設定為0.4~0.6MPa(紙質卷芯用0.4~0.5,塑料或鋁芯可用0.5~0.6)。關鍵檢查點:充氣后5分鐘內壓力下降不應超過0.05MPa。若超差,說明氣脹軸存在泄漏,需檢修密封件。
同時,建議在氣路中加裝穩壓閥和儲氣罐,避免空壓機啟停引起的氣壓脈沖傳導至氣脹軸。
故障2:磁粉制動器輸出扭矩波動
典型癥狀:張力無規律抖動,浮動輥頻繁擺動,電流表讀數不穩定。
原因:磁粉分布不均、線圈老化、磁粉板結或電流信號受干擾。
調節方法:
磁粉制動器需要定期“充磁活化”,長期在低電流下工作會導致磁粉板結。實操調節分三步:
1. 靜態標定:用彈簧秤切向拉動放卷軸,記錄克服靜摩擦力所需的力值,換算成制動器應提供的扭矩。
2. 動態微調:運行時觀察浮動輥位置,每次以0.05~0.1A的幅度調整電流,直到浮動輥穩定在中位。
3. 老化補償:使用超過一年的制動器,建議將設定電流提高10%~15%以補償磁粉性能下降。
需注意:若制動器外殼溫度超過90℃,說明滑差功率過大,應檢查選型是否偏小或散熱是否通暢,而非一味加大電流。
故障3:恒張力思維導致放卷底層拉伸
典型癥狀:大卷底部材料被過度拉伸,展開后出現縱向條紋或變形。
原因:放卷過程中卷徑逐漸減小,若維持恒定張力,材料內部應力會隨卷徑變化而失穩。
調節方法:放棄恒張力設定,啟用放卷反錐度控制。隨著放卷直徑減小,控制系統應自動降低制動力矩,使材料內部應力保持恒定。基準張力建議設定在3N~8N之間(視材料寬度和厚度而定),高速運行時若出現橫向抖動,微增5%~10%;若出現縱向拉伸紋,立即減小。
三、收卷段常見故障與調節
故障4:收卷起皺與“菊花芯”
典型癥狀:收卷端面出現縱向死褶,或卷芯處呈菊花瓣狀突起。
原因:這是收卷環節最典型的張力故障。收卷從空卷到滿卷,直徑可能增長3~5倍。若張力恒定不變或錐度過小,外層會過度擠壓內層,導致起皺或“菊花芯”。
調節方法:
啟用錐度張力控制是根本解法。核心參數建議:
? 錐度系數:燙金箔類薄膜材料取0.5~0.8(中等偏大值)。
? 初始張力:材料斷裂張力的8%~12%。
? 終止張力:初始值的40%~70%。
? 收卷張力:通常設為分切張力的80%~90%。
更精細的做法是分段張力控制:起步段(0~20%卷徑)用較低張力確保卷芯平整;恒張力段(20%~70%卷徑)維持穩定層間壓力;錐度下降段(70%~100%卷徑)逐漸減小張力以補償外圈重量影響。
故障5:壓輥壓力與張力不匹配
典型癥狀:收卷端面凹凸不平,空氣卷入導致“串卷”。
原因:壓輥壓力未與收卷張力聯動,或壓輥左右壓力不均。
調節方法:
薄型燙金箔收卷時極易卷入空氣。壓輥壓力需與收卷張力聯動調節:收卷初期卷徑小,需較大接觸壓力排除空氣;收卷后期卷徑增大,接觸壓力應逐漸減小,防止端面壓變形。典型的壓輥線壓力范圍為10~30 N/cm,左右壓力偏差應控制在0.05mm/m以內。
四、貫穿性故障:加減速瞬間的張力沖擊
典型癥狀:啟動、升速、降速瞬間出現斷箔或涂層拉絲。
原因:速度變化帶來的慣性沖擊若未被補償,會直接作用在極薄的箔材上。燙金箔總厚度僅12~30μm,對瞬時應力極為敏感。
調節方法:
檢查驅動器參數中的慣量補償或加減速補償系數。適當提高該系數,使電機在提速時瞬間增加扭矩抵消慣性,減速時反向制動。具備預加速補償功能的高端設備,張力調節響應時間應小于50ms,才能適應300~600m/min的分切速度。
五、快速排查清單
當張力故障出現時,建議按以下順序逐項檢查:
1. 氣脹軸:氣壓是否在0.4~0.6MPa?保壓5分鐘壓降是否≤0.05MPa?
2. 磁粉制動器:電流是否穩定?外殼溫度是否過高?是否超過一年未充磁活化?
3. 錐度曲線:收卷錐度系數是否在0.5~0.8?是否仍在使用恒張力模式?
4. 壓輥:左右壓力是否均衡?壓力是否隨卷徑聯動減小?
5. 加減速補償:慣量補償系數是否開啟?啟停瞬間是否有明顯過沖?
6. 傳感器與浮動輥:位置是否偏移?反饋信號是否失真?
若以上均正常但問題持續,則需考慮刀具磨損或箔材批次差異——鈍刀會“撕扯”而非“切斷”箔面,在張力下裂口會擴展為整條斷裂。