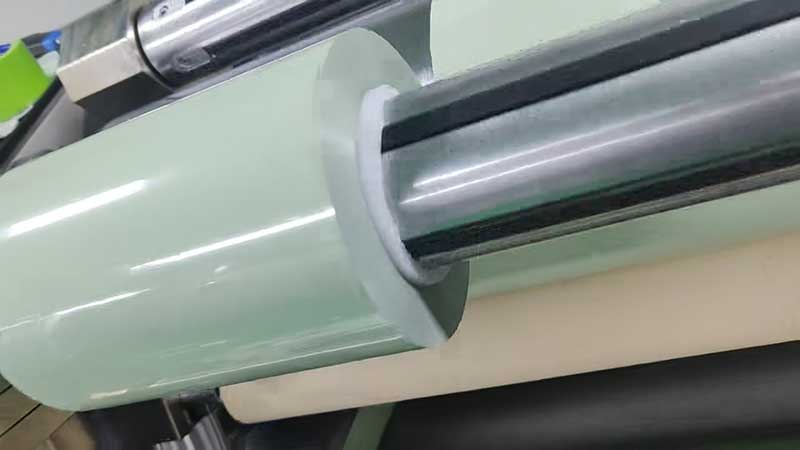
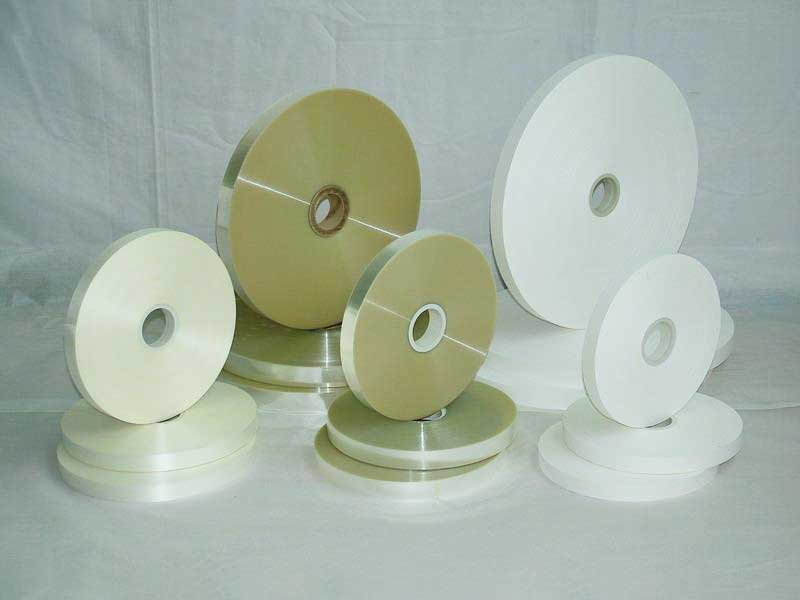
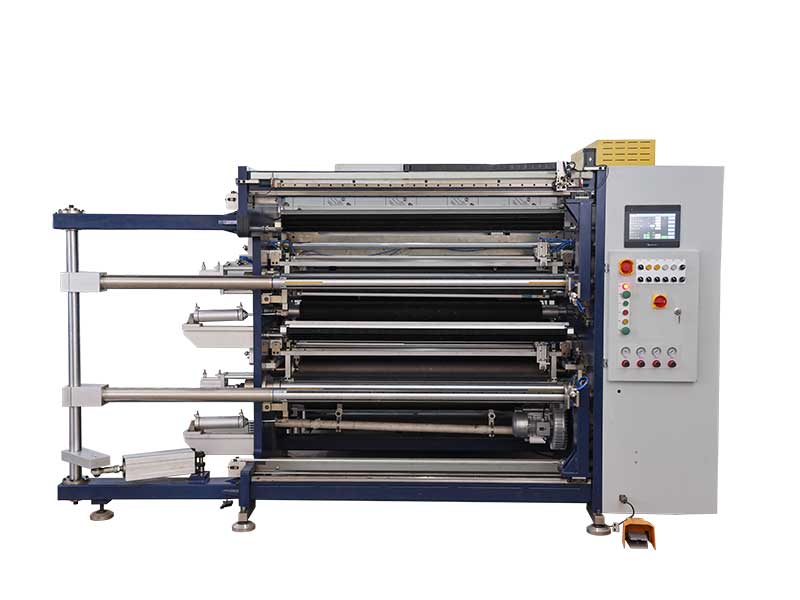
 pet薄膜分切機
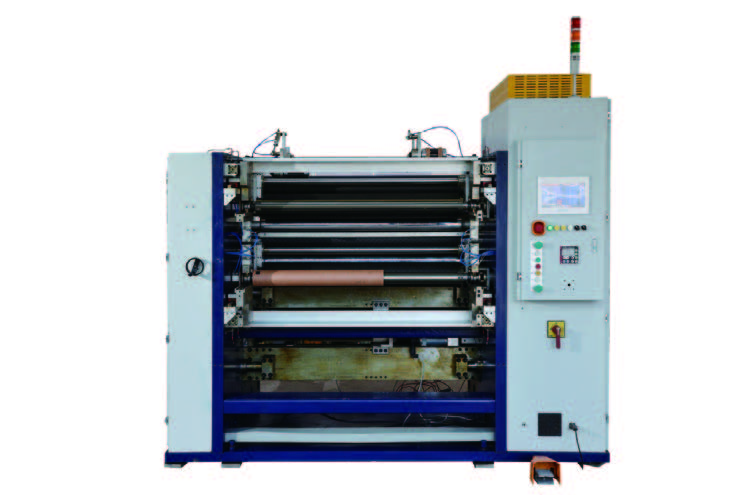 電容膜分切機
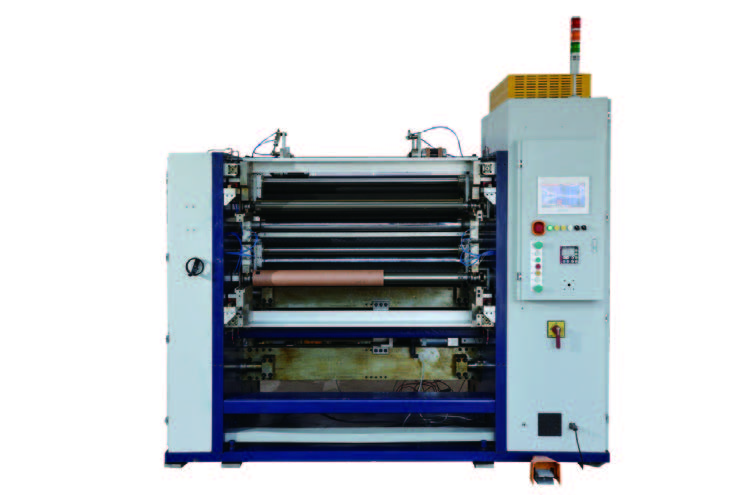 電容器薄膜分切機
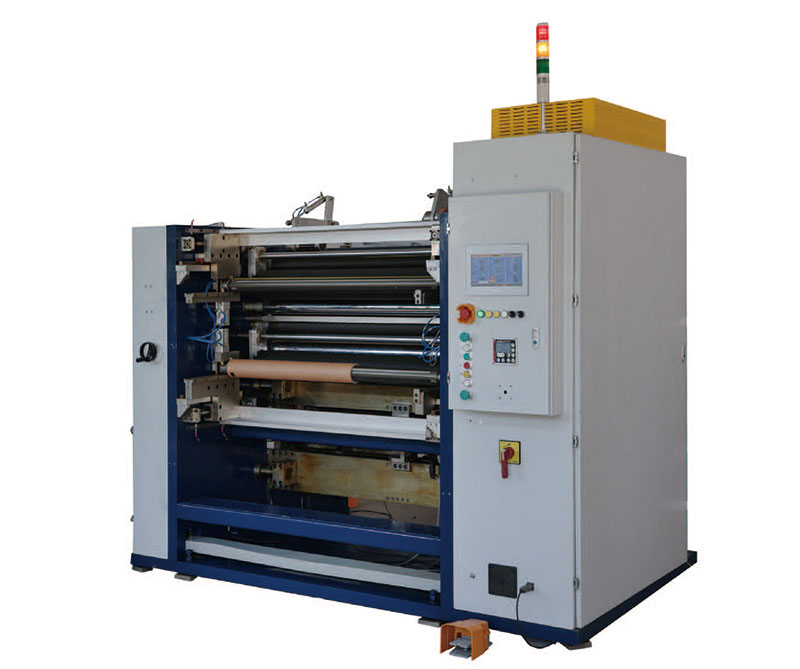 新能源超薄膜分切機
 離型膜分切機
 塑料薄膜分切機



服務熱線
180-5003-0233
在光電、包裝、絕緣材料等高端制造領域,PET薄膜(聚酯薄膜)因其優異的機械性能和光學性能,成為了不可或缺的基礎材料。然而,從寬幅母卷到適配下游生產的窄幅成品,分切復卷是決定產品質量和生產成本的最后一道關鍵工序。
面對市場上功能繁多的分切機型號,如何選型才能避免“買的設備用不了,用的設備效率低”的困境?本文將深入解析PET薄膜特性,拆解影響生產效率的五大核心功能模塊。
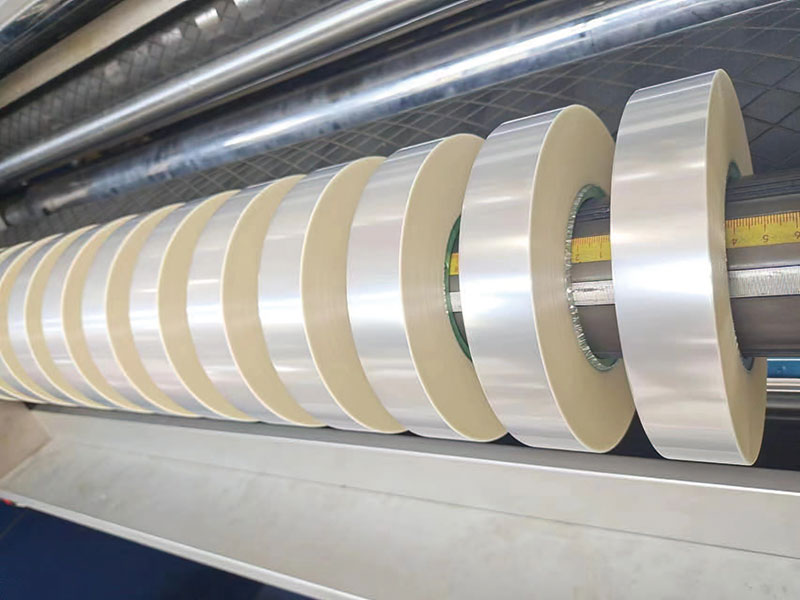
一、 了解你的“對手”:PET薄膜的分切難點
選型的第一步不是看機器,而是看材料。PET薄膜通常具有以下特性,這對分切設備提出了特殊要求:
1. 硬度與挺度高:相比BOPP(雙向拉伸聚丙烯薄膜)薄膜,PET模量更高,這要求設備具備更強的牽引力和更精準的張力控制,否則容易打滑或拉伸變形。
2. 厚度范圍廣:從用于電容器的3-6μm的超薄薄膜,到用于觸控屏的250-350μm厚膜,厚度跨度極大。一臺優秀的設備必須能覆蓋寬泛的厚度范圍而不斷裂或產生褶皺。
3. 表面價值高:許多PET薄膜(如光學膜、離型膜、硬化膜)表面涂層極其昂貴且脆弱。分切過程中任何微小的刮擦或粉塵污染都會導致整卷報廢。
結論:針對PET的分切機,其核心邏輯在于 “在高速運行中,用最溫柔的張力,實現最精準的切割”。
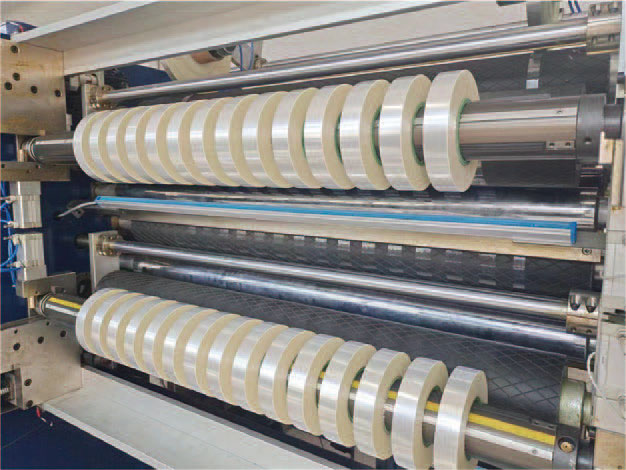
二、 決定效率與品質的五大關鍵功能
在選型過程中,請務必重點關注以下五個技術維度的配置:
1. 收放卷結構:從單軸到全自動的飛躍
生產效率最直觀的體現就是換卷時間。
? 基礎型(手動/半自動):適合小批量、多批次的樣品試制。當一卷分切完畢,需要人工停機換卷,耗時約3-5分鐘。
? 高效型(自動換卷/雙工位):對于大批量生產,必須選擇帶自動接膜或雙工位轉塔的機型。設備可在全速運行下(如300m/min)自動切斷并粘貼新卷,實現“零停機”換卷。這能將有效生產時間提升30%以上。
2. 張力控制系統:PET薄膜的“生命線”
張力過大,薄膜會產生縱向拉伸(MDO方向),導致收縮率超標;張力過小,則會出現皺褶或收卷不齊。
? 閉環控制:必須選擇帶有進口張力傳感器的閉環PID控制系統。
? 多段獨立控制:針對PET的蠕變特性,放卷、牽引、收卷各段必須獨立控制,且具備錐度張力功能。隨著卷徑增大,張力應呈錐度遞減,以保證成品卷內外張力一致,避免儲存后變形。
3. 分切方式:切得好才是硬道理
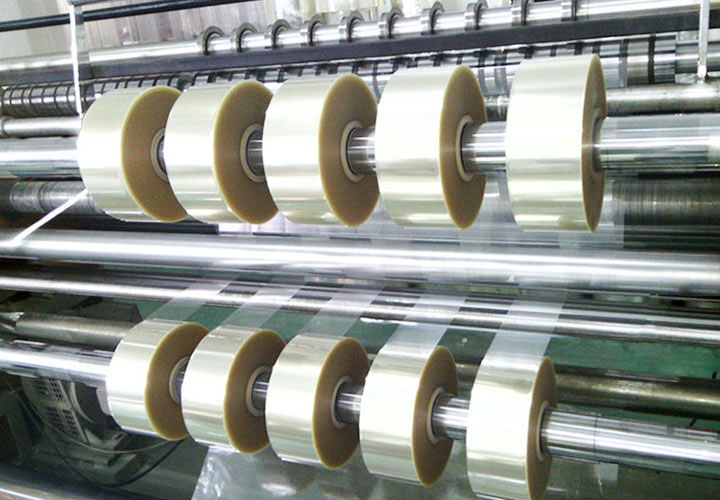
PET薄膜的分切通常有兩種方式:
? 剃須刀片切(切槽/懸空):適用于厚度小于50μm的薄膜。優點是換單方便,缺點是容易產生粉塵,且不適合厚膜。
? 圓刀剪切:適用于中厚及厚膜,或對粉塵要求極高的光學級薄膜。上下圓盤刀像剪刀一樣對材料進行剪切,切口光滑無粉塵。
? 選型建議:如果您的業務涉及高端光學膜或厚膜,請優先考慮配置進口材質的氣動圓刀,雖然初期投資高,但長期的良品率收益遠超設備差價。
4. 除塵與除靜電:光學級的標配
PET薄膜是靜電的“重災區”,靜電不僅導致收卷跑偏,更會吸附灰塵,造成涂層缺陷。
? 除靜電:設備必須配備主動式離子風棒,最好在收卷前、放卷后多處布置。
? 除塵:高端機型應包含接觸式粘塵輥或非接觸式除塵機構,配合無塵罩,確保分切環境達到萬級以上潔凈度。
5. 自動化與智能化:減少對人的依賴
人工是最大的不穩定因素。
? 自動排刀系統:傳統分切機換規格時,工人需手動調整刀具位置,耗時且精度差。自動排刀系統通過程序控制,可在數分鐘內自動完成刀具定位,精度可達±0.1mm。
? MES系統接口:現代工廠需要數據。選型時應確保設備具備開放的數據接口,能實時上傳車速、米數、報警信息,實現生產過程的數字化追溯。
三、 選型避坑指南:匹配你的真實需求
在了解了上述功能后,您需要根據自身業務定位進行取舍:
? 場景A:通用型包裝印刷
? 需求:量大、對切邊要求不高、成本敏感。
? 配置建議:可選用中心卷取或中心/表面間隙卷取機型,配合刀片切割,追求速度最大化。
? 場景B:電子級/光學級薄膜
? 需求:高潔凈度、無刮痕、無翹邊、端面平整如鏡。
? 配置建議:必須選擇中心/表面卷取機型,搭配進口圓刀,并強化靜電消除與除塵模塊。收卷壓輥需采用特殊橡膠材料,防止壓傷薄膜。
? 場景C:厚型PET/絕緣材料
? 需求:材料硬、收卷大、扭矩大。
? 配置建議:需要加大主軸直徑,采用大功率伺服電機驅動,確保在低速大扭矩工況下的穩定性。
四、 總結
PET薄膜分切機不僅僅是把大卷切成小卷的工具,它是一臺集張力控制、運動控制、粉塵控制于一體的精密裝備。
在選型時,不要僅僅比較報價單上的尺寸和速度,更要多問一句:“這套設備針對PET薄膜的靜電和硬度問題,有哪些特別的解決方案?”
正確的選型,能讓生產效率提升50%,不良率下降80%。 只有將設備的關鍵功能與自身的產品定位深度綁定,才能在激烈的市場競爭中,守住利潤的最后一道防線。