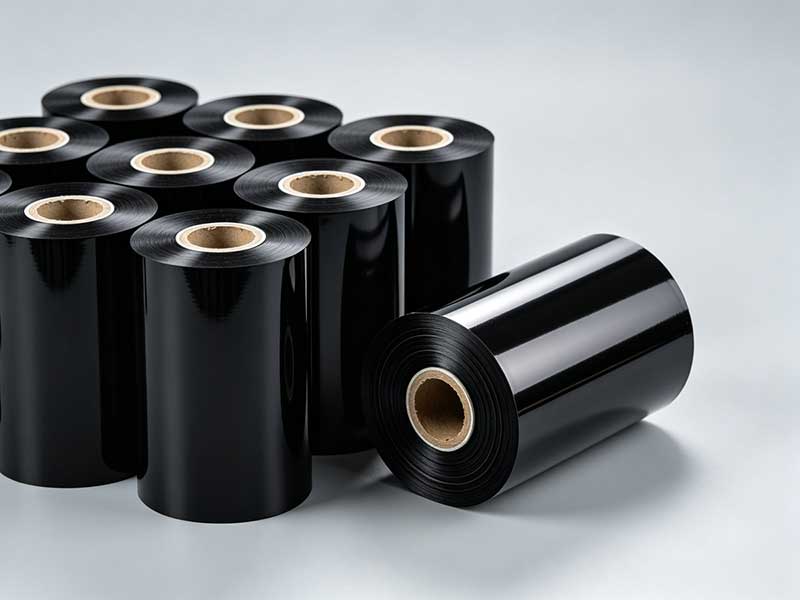
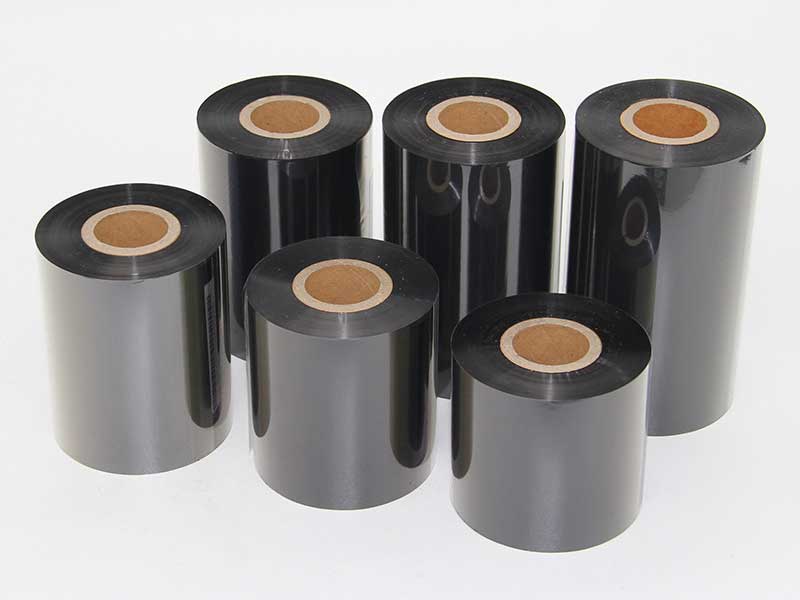
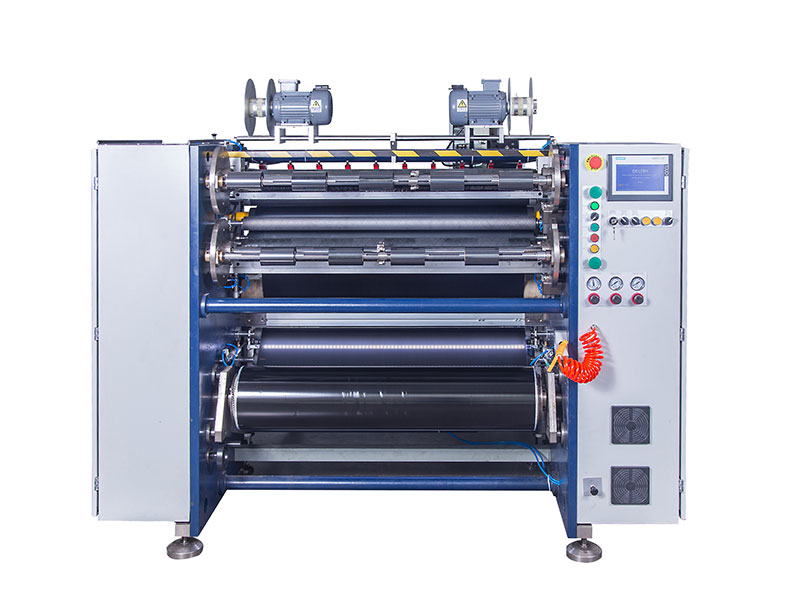
 熱轉(zhuǎn)印碳帶分切機(jī)
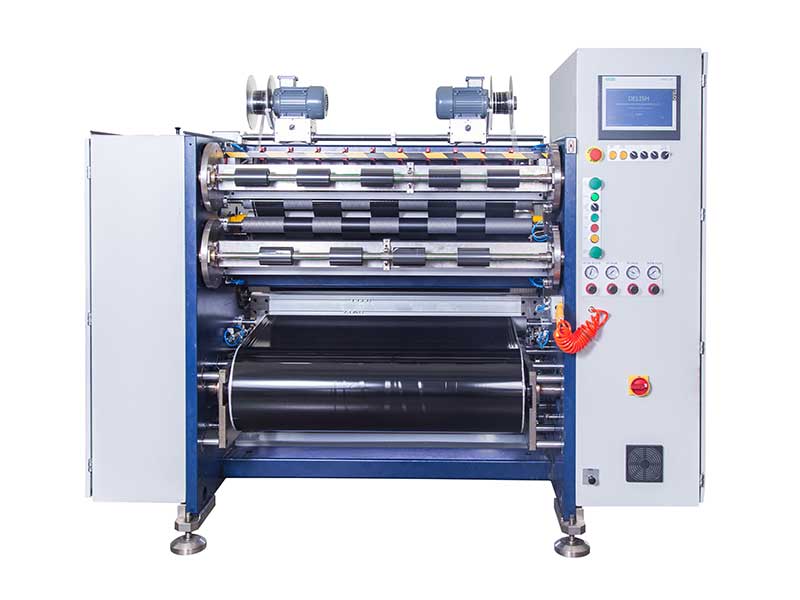 條碼碳帶分切機(jī)
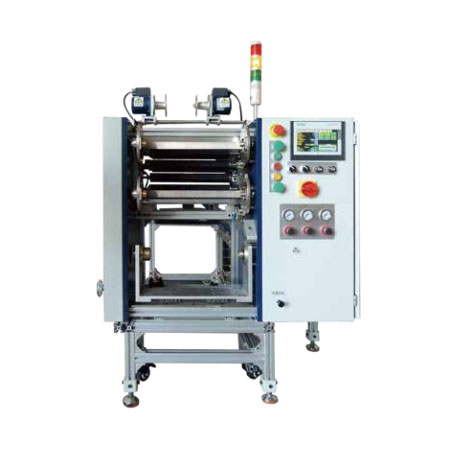 線號機(jī)色帶分切機(jī)
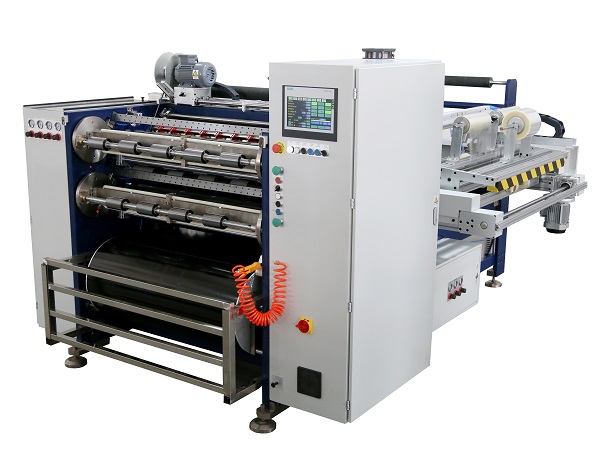 全自動碳帶分切機(jī) RSDS8 PLUS
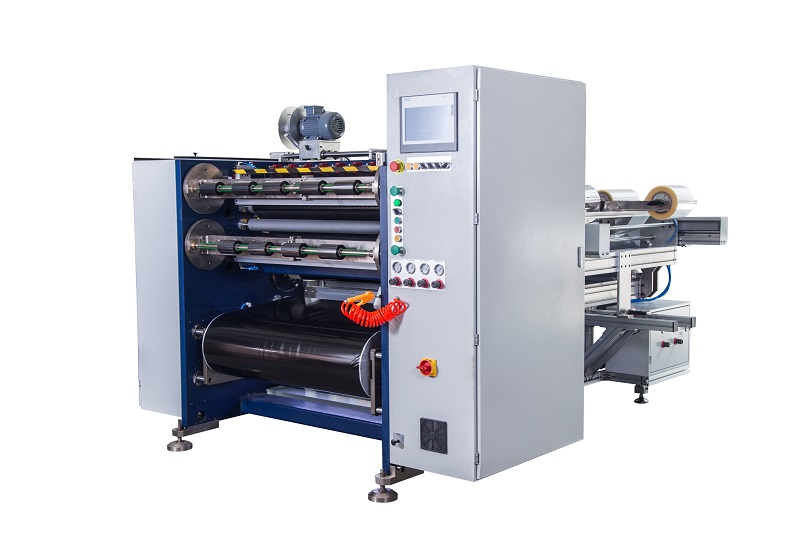 半自動碳帶分切機(jī) RSDS5 PLUS
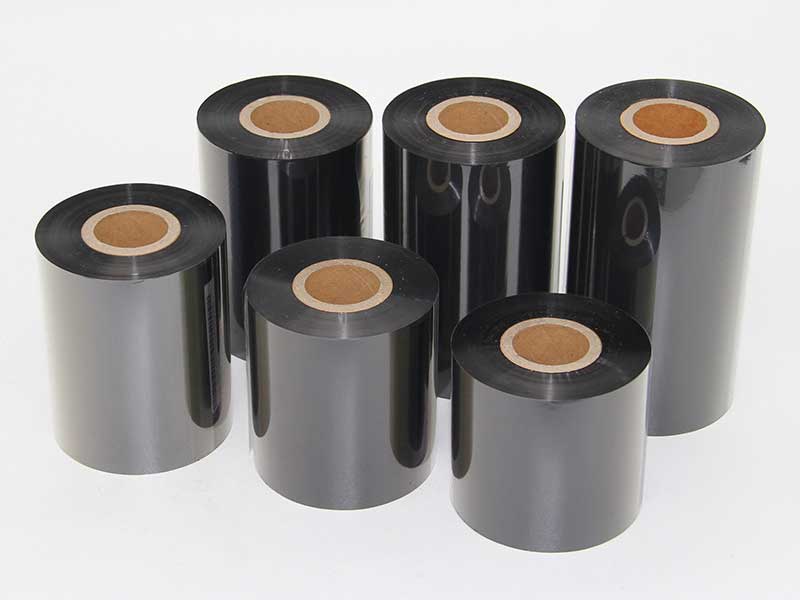 TTO碳帶分切機(jī)
服務(wù)熱線
180-5003-0233
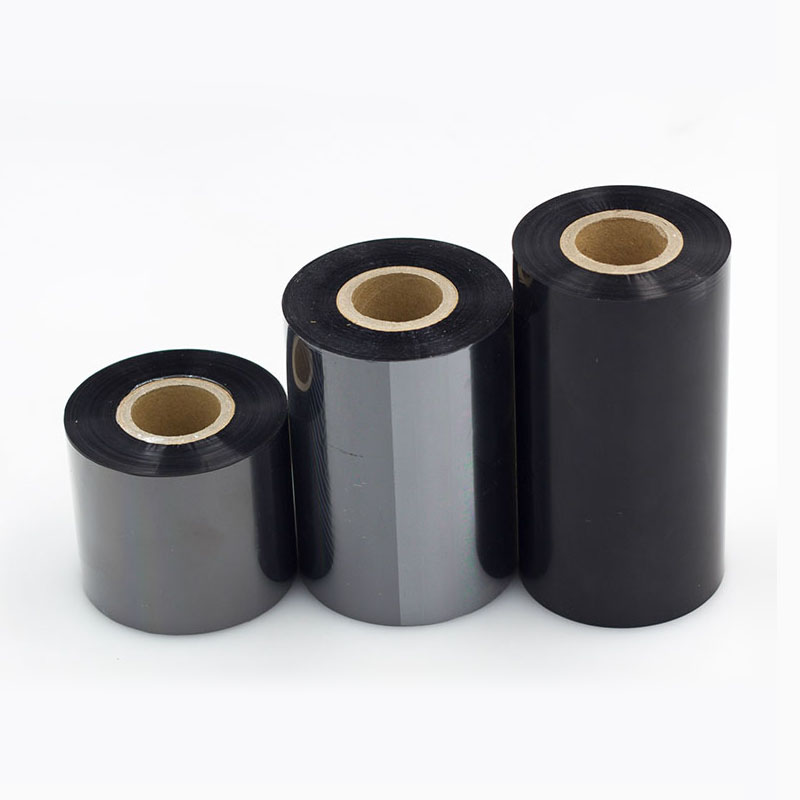
在熱轉(zhuǎn)印碳帶的生產(chǎn)加工中,收卷平整度是衡量分切設(shè)備性能的核心指標(biāo)之一。平整度差的碳帶在后道涂布、印刷或用戶端使用時,極易出現(xiàn)跑偏、打皺、甚至斷帶等問題,直接影響產(chǎn)品質(zhì)量和客戶體驗。
那么,面對市場上眾多碳帶分切機(jī),如何通過合理選擇配置來確保收卷平整度?本文從關(guān)鍵機(jī)構(gòu)、控制系統(tǒng)、工藝參數(shù)三個維度展開分析。
一、收卷機(jī)構(gòu)的設(shè)計與配置
收卷機(jī)構(gòu)是決定平整度的直接執(zhí)行單元,其結(jié)構(gòu)設(shè)計與部件精度至關(guān)重要。
1. 收卷軸的型式選擇
目前主流碳帶分切機(jī)收卷軸主要采用滑差軸(也稱摩擦軸)與氣脹軸兩種。
? 滑差軸是追求高平整度的首選。其每個滑差環(huán)可獨立控制扭矩,當(dāng)收卷過程中出現(xiàn)個別卷芯張力不均時,滑差環(huán)會自動打滑,確保每卷材料以相同張力收卷,從根本上消除“內(nèi)松外緊”或“塔形”現(xiàn)象。
? 普通氣脹軸雖成本較低,但各工位張力完全同步,無法補(bǔ)償卷芯、紙管本身的尺寸公差,收卷層數(shù)越多,累積的端面不齊越明顯。
2. 收卷壓輥系統(tǒng)
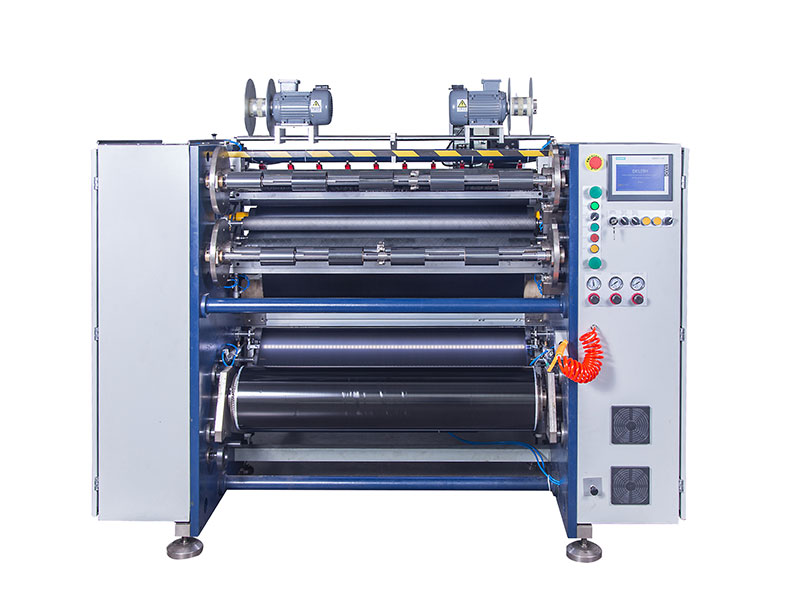
擺臂式壓輥是保證收卷平整度的重要輔助配置。壓輥依靠自重或氣缸壓力持續(xù)貼合在收卷膜卷表面,起到兩大作用:一是排出層間空氣,防止滑層;二是通過恒定線壓力抑制膜卷在收卷過程中的徑向跳動,尤其在高線速度運(yùn)行時效果顯著。
3. 收卷軸跳動精度
收卷軸本身的加工精度直接影響碳帶運(yùn)行軌跡。選擇設(shè)備時,應(yīng)重點關(guān)注收卷軸的徑向跳動量,優(yōu)質(zhì)設(shè)備通常控制在0.02mm以內(nèi),同時主軸需經(jīng)過動平衡測試,避免高速運(yùn)轉(zhuǎn)時產(chǎn)生周期性振動。
二、張力控制系統(tǒng)的先進(jìn)性
張力控制是碳帶分切的靈魂,對收卷平整度的影響占比超過50%。
1. 閉環(huán)張力控制 vs 開環(huán)控制
必須選擇全閉環(huán)張力控制系統(tǒng)。系統(tǒng)通過張力傳感器實時檢測材料實際張力,經(jīng)控制器運(yùn)算后自動調(diào)節(jié)放卷、收卷電機(jī)的扭矩或速度,形成負(fù)反饋閉環(huán)。開環(huán)控制(如僅靠磁粉離合器開環(huán)調(diào)節(jié))無法應(yīng)對材料卷徑變化、慣量變化帶來的張力波動,最終必然反映為收卷端面不齊。
2. 收、放卷獨立驅(qū)動
采用伺服電機(jī)獨立驅(qū)動收卷與放卷,相較于傳統(tǒng)的機(jī)械同步或單電機(jī)加傳動軸方式,能夠?qū)崿F(xiàn)更快的響應(yīng)速度和更高的控制精度。伺服驅(qū)動配合高分辨率編碼器,可精確控制加減速過程中的動態(tài)張力,避免啟停瞬間張力突變造成膜卷內(nèi)部應(yīng)力分布不均。
3. 錐度張力控制
優(yōu)質(zhì)碳帶分切機(jī)應(yīng)具備錐度張力控制功能。隨著收卷直徑增大,如果始終保持恒定張力,外層材料會對內(nèi)層產(chǎn)生過大擠壓,導(dǎo)致膜卷“爆筋”或端面溢出。錐度張力控制可根據(jù)當(dāng)前卷徑按設(shè)定曲線逐漸降低張力,使膜卷內(nèi)部由緊至松合理分布,保證整卷平整。
三、導(dǎo)向與糾偏系統(tǒng)
1. 高精度糾偏裝置
碳帶在分切過程中,因材料自身厚薄不均、分切刀片阻力差異等因素,極易產(chǎn)生橫向偏移。必須配置超聲波或光電式自動糾偏系統(tǒng),且糾偏執(zhí)行機(jī)構(gòu)應(yīng)位于分切刀架與收卷軸之間。優(yōu)先選擇無電機(jī)型擺動架糾偏或直線導(dǎo)軌型位移糾偏,糾偏精度需達(dá)到±0.2mm以內(nèi)。
2. 導(dǎo)向輥的平衡與包角
所有導(dǎo)向輥應(yīng)經(jīng)靜平衡與動平衡處理,表面采用陽極氧化或防粘涂層處理,減少與碳帶背面的摩擦阻力。同時需合理設(shè)計導(dǎo)輥布局,確保碳帶在分切前后擁有足夠的包角,使材料始終緊貼導(dǎo)輥表面運(yùn)行,避免因氣流擾動產(chǎn)生飄移。
四、分切刀具與刀架
分切刀具的鋒利度與刀架結(jié)構(gòu)同樣影響收卷平整度,這一環(huán)節(jié)常被忽視。
1. 圓刀分切 vs 平刀分切
對于PET基材碳帶,圓刀分切更為適宜。圓刀采用上下刀對切方式,剪切力小、切口光滑、無粉塵產(chǎn)生,且刀具壽命長。若采用平刀(剃刀)分切,易因刀刃磨損不均導(dǎo)致分切邊產(chǎn)生微小毛刺或拉伸變形,進(jìn)而引發(fā)收卷時邊部翹起。
2. 獨立刀架調(diào)節(jié)
應(yīng)選擇刀架獨立調(diào)節(jié)且具備微調(diào)刻度盤的結(jié)構(gòu),確保各分切單元之間間距精準(zhǔn),刀片切入量一致。刀架整體安裝于高剛性橫梁上,避免高速運(yùn)行時產(chǎn)生共振。
五、整機(jī)剛性與環(huán)境適應(yīng)性
? 機(jī)架結(jié)構(gòu):優(yōu)先選擇整體鑄造或厚重鋼板焊接并經(jīng)時效處理的機(jī)架,保證長期運(yùn)行不發(fā)生形變。輕量化設(shè)計的機(jī)架在高速分切時易產(chǎn)生振動,直接傳導(dǎo)至收卷軸導(dǎo)致平整度劣化。
? 潔凈度防護(hù):碳帶分切對潔凈度敏感,設(shè)備應(yīng)配置靜電消除棒和粉塵收集裝置,防止靜電吸附灰塵卷入膜卷內(nèi)部,造成局部凸起點破壞平整度。
六、總結(jié):配置選擇清單
若以“收卷平整度”為核心訴求,碳帶分切機(jī)應(yīng)重點鎖定以下配置:
| 模塊 | 推薦配置 |
| 收卷軸 | 滑差軸,各工位獨立扭矩控制 |
| 壓輥 | 擺臂式隨動壓輥,線壓力可調(diào) |
| 張力控制 | 全閉環(huán)張力控制,收/放卷伺服獨立驅(qū)動,帶錐度張力功能 |
| 糾偏系統(tǒng) | 超聲波/光電自動糾偏,精度≤±0.2mm |
| 分切方式 | 圓刀分切,獨立刀架微調(diào) |
| 導(dǎo)向輥 | 動平衡處理,防粘涂層 |
| 機(jī)架 | 高剛性鑄件或厚重鋼板焊接結(jié)構(gòu) |
| 輔助配置 | 靜電消除棒,除塵裝置 |
結(jié)語
碳帶分切機(jī)的收卷平整度,并非由單一因素決定,而是整機(jī)配置系統(tǒng)性優(yōu)化的結(jié)果。在選購設(shè)備時,建議以實際打樣測試為依據(jù),重點關(guān)注上述關(guān)鍵配置的有無與品質(zhì)等級。一臺配置合理的碳帶分切機(jī),不僅能保證平整度長期穩(wěn)定,更能有效降低后道工序損耗,為企業(yè)帶來實實在在的質(zhì)量紅利。


