 熱轉印碳帶分切機
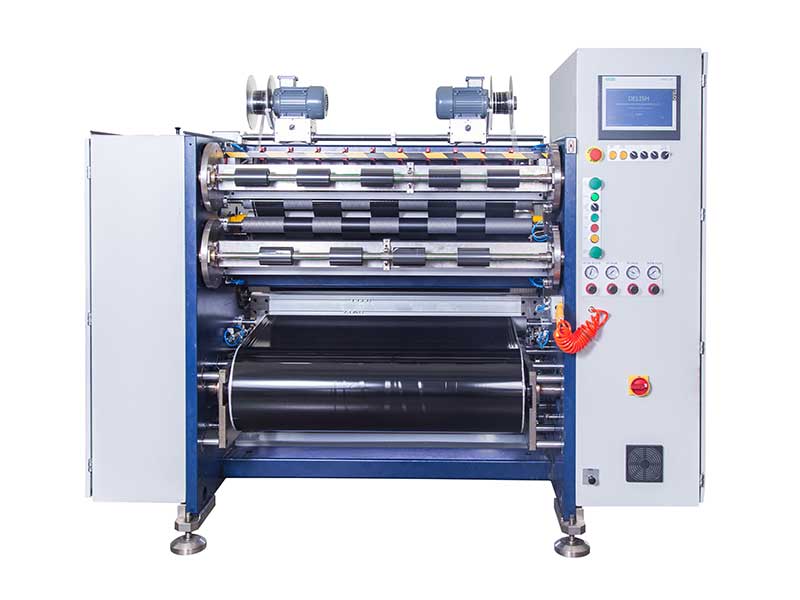 條碼碳帶分切機
 線號機色帶分切機
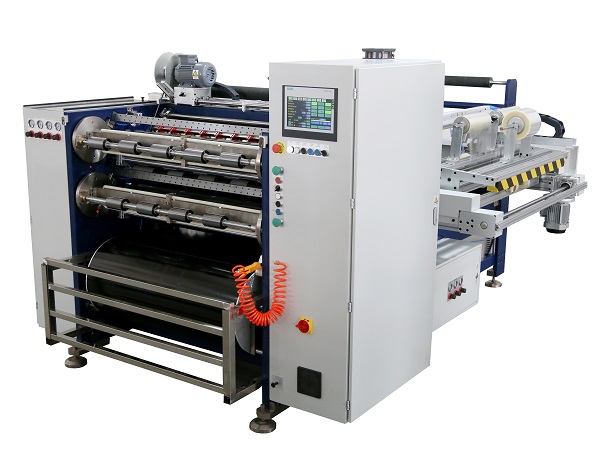 全自動碳帶分切機 RSDS8 PLUS
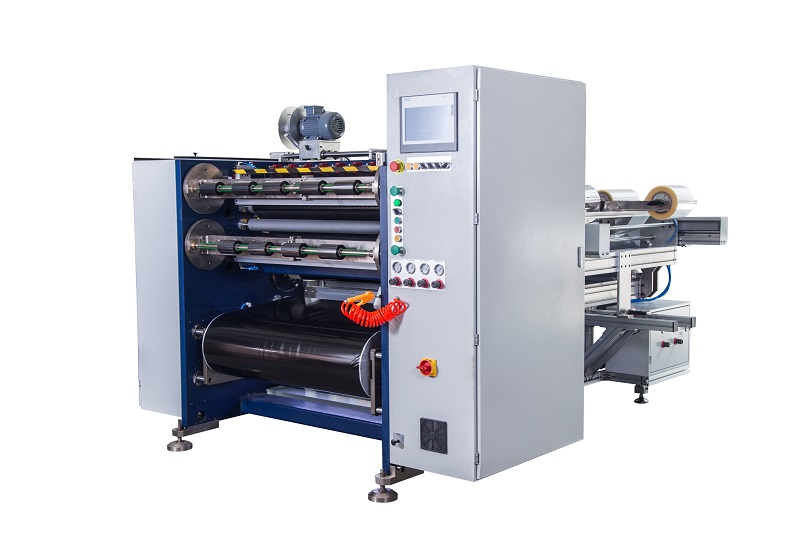 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
采購碳帶分切機,最大的風險不是“設備能不能轉”,而是“轉起來之后,分出來的碳帶能不能用”。很多企業等到設備到貨、開機生產,才發現端面不齊、毛刺超標、張力不穩,此時再與供應商拉扯,不僅被動,而且停產損失已經產生。
一套可執行的驗收標準,核心目標是在發貨前或投產前,把“能用”和“不能用”的邊界量化清楚。以下從靜態精度、動態性能、成品品質、連續運行四個維度,梳理碳帶分切機的關鍵驗收指標。
一、為什么要重視出廠驗機
碳帶分切是熱轉印碳帶生產的最后一道關鍵工序。分切質量直接影響成品碳帶在打印機中的走帶順暢度、邊緣是否會損傷打印頭,以及打印質量的一致性。寬度公差過大、端面蛇形偏差超標、邊緣毛刺,都會在下游客戶的使用中暴露出來。
因此,驗收的核心邏輯是:不要在自家車間做本該在供應商車間完成的測試。攜帶自有母卷,在出廠前完成關鍵指標的實測,是成本最低的風控手段。
二、靜態幾何精度:基礎項
設備未通電狀態下的物理精度,決定了分切精度的“上限”。如果機架不平、導輥不平行,動態控制再好也難以彌補。
機架水平度應控制在 ≤0.1mm/m。這是保證機身無扭曲的基礎,也關系到各導輥受力的均勻性。
導輥與主軸平行度是關鍵指標,誤差需控制在 ±0.05mm 以內。導輥不平行是碳帶跑偏的物理根源,糾偏系統只能修正“偏差”,無法消除“根源”。
刀架接觸精度同樣需要檢查。上下刀的嚙合量應均勻一致,間隙無變化,切口應無毛刺。對于圓刀分切,刀片重疊量通常設定為碳帶厚度的 10%~20%;平刀分切則需根據材料厚度精確設置間隙。
三、動態分切精度:核心性能
這是驗收中最關鍵的環節,直接決定成品能否用于高端條碼打印。
分切寬度公差是首要指標。行業高精度標準為 ±0.1mm。例如分切 110mm 寬度的碳帶,實測應在 109.9mm 至 110.1mm 之間。普通商業級可放寬至 ±0.3~0.5mm,但若目標客戶涉及精密電子標簽、醫藥追溯等領域,±0.1mm 是底線。
蛇形偏差(端面錯層) 反映收卷整齊度。成品卷端面任意點的偏移量應控制在 ±0.5mm 以內。偏差過大通常意味著張力控制或糾偏系統存在缺陷。
邊緣質量需要實物觀察。分切邊緣不得有毛刺、白邊(涂層脫落)或碳粉污染。驗收時可用 10 倍放大鏡觀察,或直接通過黑卡測試打印效果。毛刺超標的碳帶在打印中會刮傷打印頭,造成遠高于碳帶本身價值的損失。
四、張力控制系統:設備的“心臟”
碳帶基材是厚度僅 4.5~20μm 的 PET 薄膜,對張力極為敏感。張力波動過大,輕則收卷松緊不一,重則基膜拉伸變形、掉粉。
張力波動范圍是量化驗收的核心指標。在加減速過程中,張力設定值與實際值的波動應控制在 ±1.5%~±2% 以內。這要求設備具備全自動閉環張力控制系統,而非簡單的開環或半閉環控制。
錐度控制功能需要驗證。收卷錐度(Taper)使成品卷從軸心到外圓硬度由硬漸軟,防止內層碳帶被勒出印痕或外圈塌陷。驗收時可觀察成品卷的硬度梯度是否合理。
急停響應同樣關鍵。在高速狀態下突然急停,碳帶不應出現松弛或斷裂。優質設備應能瞬間同步制動,保持膜面緊繃而不拉伸。
五、糾偏與收卷系統
糾偏響應速度應 ≤0.3s。人為撥動碳帶使其偏離軌道,糾偏感應器應迅速響應并將碳帶拉回。糾偏精度通常控制在 ±1mm。
收卷整齊度與糾偏和張力直接相關。端面偏差超過 ±1mm 時,碳帶在后續放卷打印中極易跑偏或卡帶。
六、連續運行測試:可靠性驗證
單次試切合格不等于設備可靠。連續運行測試是驗證穩定性的“耐力賽”。
建議進行 8 至 24 小時的帶載連續運行,模擬實際生產節奏。判定標準包括:期間無非計劃停機(因設備原因導致的死機、過載報警等);主軸軸承及電機溫升不超過環境溫度 +15℃;運行噪音 ≤75dB(A),且無不規則異響。
七、驗收前的準備工作
驗收效果很大程度上取決于準備是否充分。攜帶自有母卷是鐵律——不少于 2000 米具有代表性的材料。供應商用“理想材料”演示的參數,在你的實際材料上未必成立。
核對配置清單同樣重要。對照合同確認伺服電機、軸承、刀片、控制系統的品牌是否一致。核心部件的品牌差異,在長期運行中會體現為精度保持性和故障率的顯著區別。
環境條件應盡量模擬實際車間,溫度 20±5℃、濕度 40%~60% 為宜,減少環境因素對測試結果的干擾。
結語
碳帶分切機的驗收標準可以歸結為一句樸素的原則:用你自己的材料,在供應商的車間里,切出你自己能接受的成品。參數表上的 ±0.1mm 和實測的 ±0.1mm 是兩回事,后者才作數。把上述指標逐一落實,才能避免設備“帶病上崗”,也才能在后續生產中減少被動。