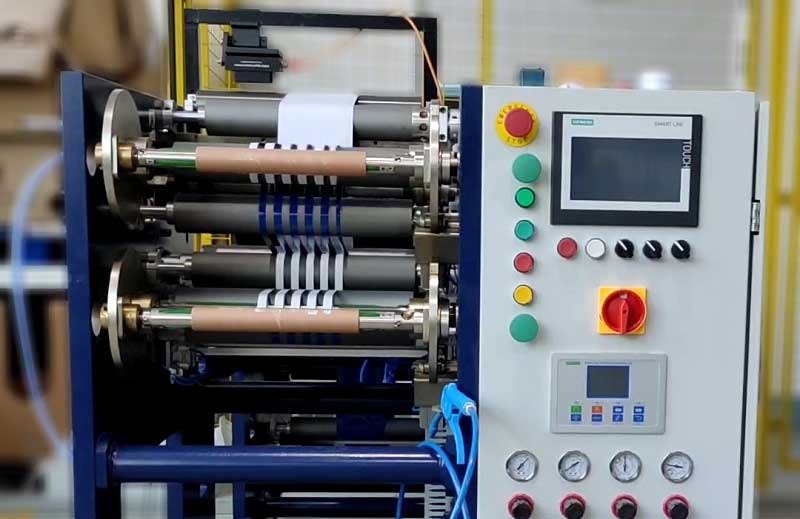
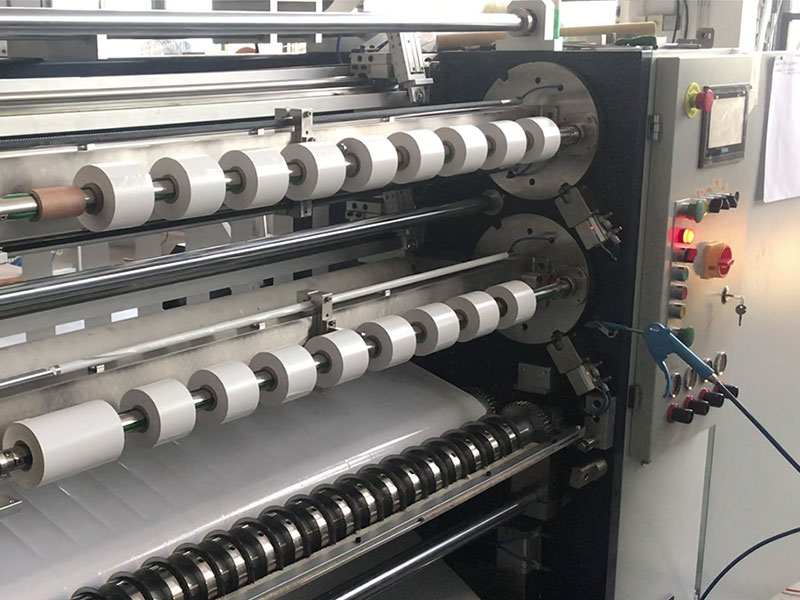
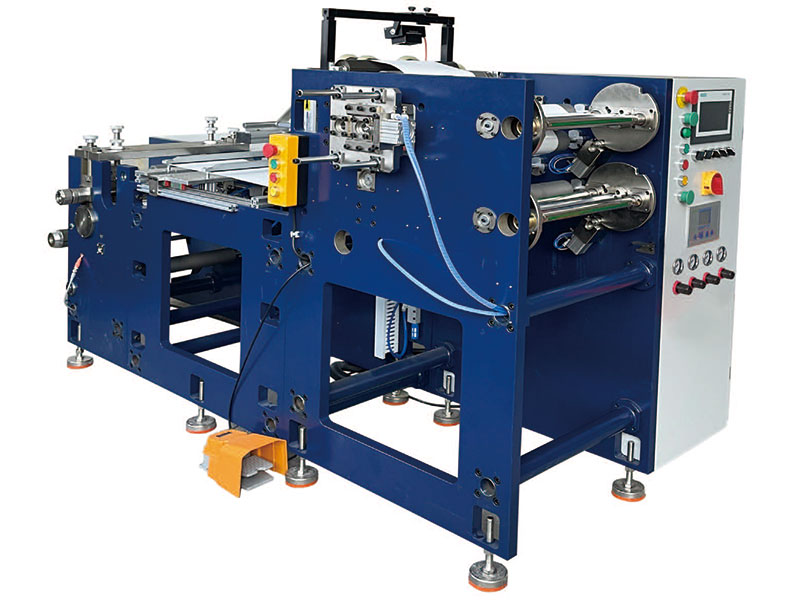
 不干膠標簽分切機



服務熱線
180-5003-0233
選分切機時,速度參數看起來最“唬人”——120m/min、200m/min 的標稱值印在宣傳頁上,差距一目了然。但真正到了車間里,決定這批標簽能不能按時交付、端面會不會滲膠、客戶會不會退貨的,往往是另一個數字:分切精度。
速度與精度并非簡單的“越高越好”,它們之間存在真實的張力。理解這種張力,是做出正確選型決策的前提。
先看兩個硬指標:行業基準線在哪里
分切速度的跨度很大。窄幅標簽分切機常見的速度檔位在 70m/min 到 120m/min 之間,中高端機型可以做到 200m/min 甚至更高。商標分切機的主流速度大約在 70m/min 左右,進料寬度 320mm 是常見規格。
精度的數字游戲更需要警惕。市面上標稱“±0.01mm”的參數并不罕見,但稍有工程經驗的人都知道,在材料張力波動、刀軸跳動、環境溫濕度變化的真實工況下,這個精度幾乎不可能穩定復現。相對務實的精度區間是:普通紙張類不干膠 ±0.1mm 至 ±0.2mm,薄膜類或高附加值標簽(電子標簽、醫藥標簽)建議選擇 ±0.05mm 級別的伺服驅動設備。
一個容易被忽略的事實是:速度標稱值通常在理想條件下測得,實際運行速度受材料特性、分切寬度、排刀數量、收卷直徑變化等因素制約。一臺標稱 200m/min 的機器,在分切窄幅薄膜材料時,實際有效速度可能只有標稱值的 60% 到 70%。
精度不夠,速度就是災難
速度放大了精度的缺陷。跑得越快,材料在分切區的停留時間越短,張力波動和糾偏響應的時間窗口越窄。
張力控制是這里最關鍵的“隱形角色”。不干膠是“面材+膠水+底紙”的復合材料,任何一層張力不一致,分切后的小卷就會出現“蛇形”擺動、端面參差或滲膠。速度越高,張力控制的難度呈指數級上升——放卷從滿卷到空卷,卷徑變化帶來的慣性差異,需要閉環張力系統實時補償。
一臺精度不達標的機器,如果在低速下勉強能用,提速到 150m/min 以上時,端面不齊、底紙切穿、膠水溢出等問題會集中爆發。返工和廢料的成本,遠超設備本身的價格差。
反過來看,精度本身就是一種效率。如果一臺機器的分切精度穩定,收卷端面整齊,下游模切或印刷工序的停機率會顯著降低。標簽材料的浪費減少,客戶投訴率下降,綜合產出反而更高。這也是為什么高精度伺服分切機雖然單價更高,但在電子標簽、醫藥標簽領域已經成為標配。
按材料特性定基準
選型的第一步不是看速度表,而是看自己手里最常切的是什么材料。
紙張類不干膠對精度容忍度最高。普通銅版紙、書寫紙類標簽,±0.2mm 的精度足以應對大多數訂單。這類材料推薦優先關注速度,一臺 120m/min 的窄幅分切機(如市場上常見的 320 型)可以滿足中等批量生產需求。
薄膜類不干膠(PE、PP、PET) 是分水嶺。薄膜易拉伸、易產生靜電,對張力控制和糾偏系統的要求陡增。這類材料必須選擇配備靜電消除裝置和閉環張力控制的機型,精度至少達到 ±0.1mm。速度方面,薄膜分切的穩定性比峰值速度重要得多。
特殊材料(燙金紙、鐳射膜) 需要額外關注刀軸硬度和防刮傷設計。這類材料的表面極易在分切過程中產生劃痕,圓刀分切系統的切口質量通常優于平刀。
自動化水平決定實際產出
標稱速度再高,如果換單要停機調整半小時,實際日產出并不會好看。
手動排刀的分切機,調整一次規格可能需要 10 到 30 分鐘。自動排刀系統通過觸摸屏輸入規格,1 到 3 分鐘即可完成換單。如果你的訂單結構是多品種、小批量,換單效率對總產出的影響,遠大于分切機本身能跑多快。
收卷環節同樣如此。獨立滑差軸配合錐度張力控制,能讓每一卷材料根據自身卷徑自動調整扭矩,避免“內緊外松”或“菊花芯”。這類配置在紙類標簽分切時差異不明顯,但在薄膜材料上,有沒有滑差軸,成品卷的質量差距肉眼可見。
實用選型檢查清單
必須親自試機。 帶自己常切的材料去廠家,跑一卷完整的。觀察分切后端面的整齊度,按壓成品卷感受各層松緊是否均勻,檢查有沒有底紙劃痕或膠水滲出。宣傳參數和實際表現之間的差距,只有試機才能暴露。
精度承諾要求可驗證的數據。 不要接受“高精度”這樣的模糊表述。要求廠家提供實際分切后的端面顯微照片或公差檢測報告。如果連樣機試切都做不到穩定精度,量產設備的可靠性更無從談起。
刀架結構看訂單結構。 長期切同一規格,固定式刀架性價比最高;訂單頻繁切換,移動式或懸臂式刀架能大幅縮短換刀時間。圓刀分切是當前高精度工業分切的主流方案,適合高速運轉;平刀成本低但精度和壽命有限,只適合特定場景。
安全配置不能妥協。 分切機是高速運轉設備,緊急停止拉線(沿機身全長布置)和光幕保護裝置是底線。高速運行下,任何操作失誤的后果都會被放大。
回到最初的問題:速度與精度怎么選?如果你的材料是普通紙張、訂單批量大且規格單一,速度優先,選一臺 120m/min 級別的穩定機型即可。如果你做的是薄膜標簽、電子標簽或醫藥標簽,精度和張力控制能力是不可退讓的前提——在這個基礎上,再去衡量速度是否滿足產能。用材料特性定精度底線,用訂單結構定速度上限,這個順序不能顛倒。