 熱轉(zhuǎn)印碳帶分切機(jī)
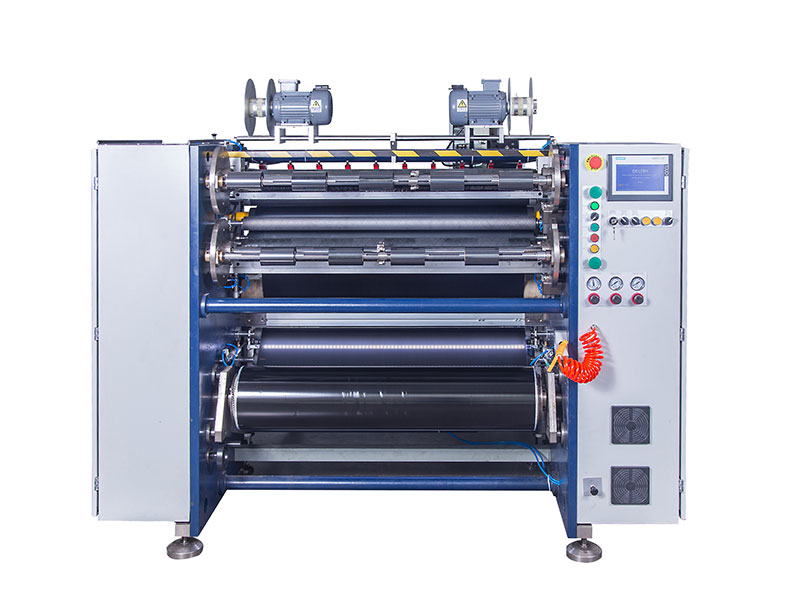
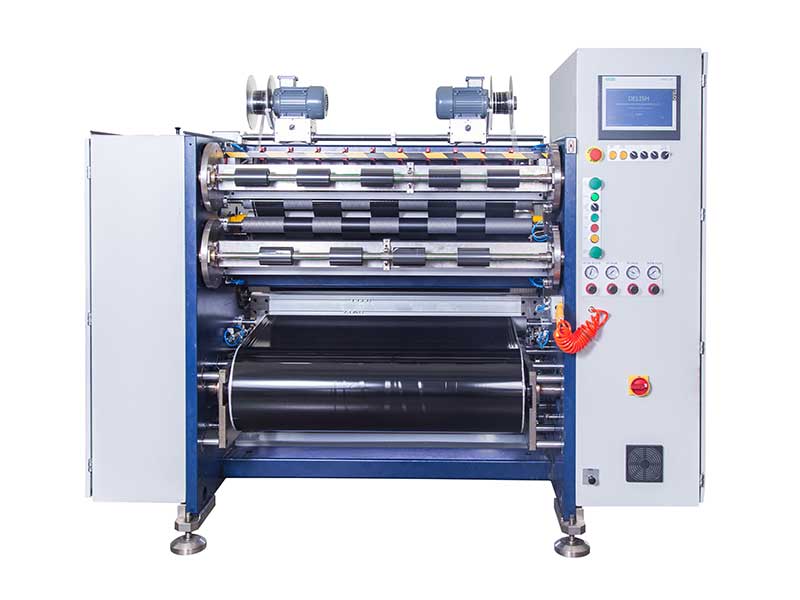 條碼碳帶分切機(jī)
 線(xiàn)號(hào)機(jī)色帶分切機(jī)
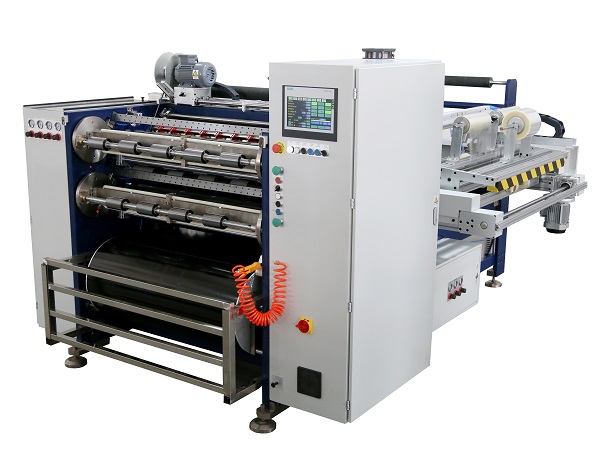 全自動(dòng)碳帶分切機(jī) RSDS8 PLUS
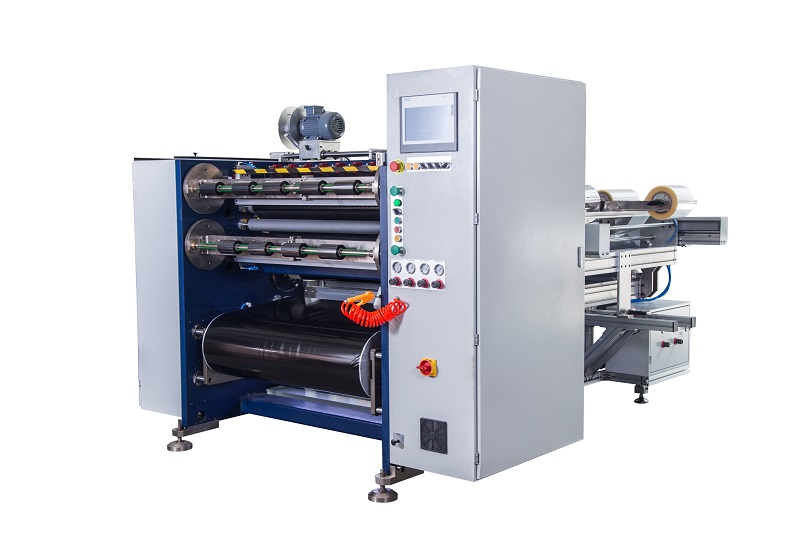 半自動(dòng)碳帶分切機(jī) RSDS5 PLUS
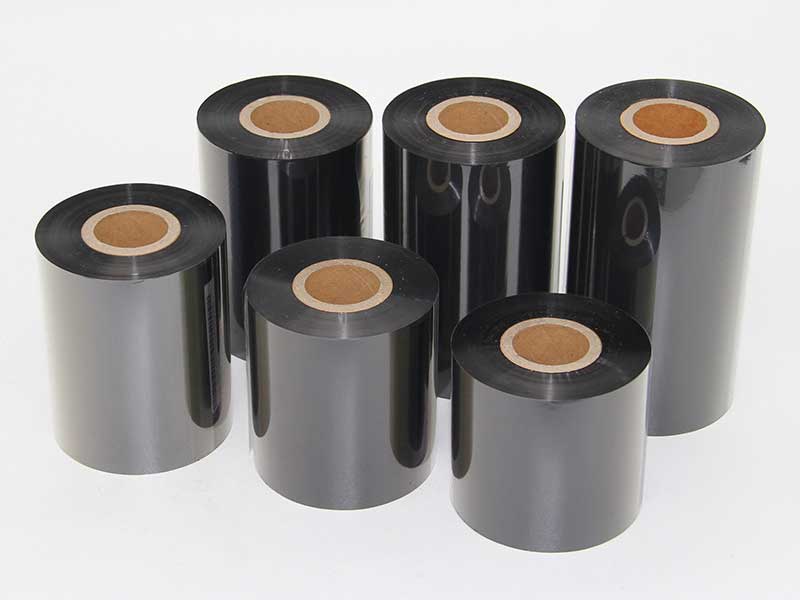 TTO碳帶分切機(jī)
服務(wù)熱線(xiàn)
180-5003-0233
碳帶作為條碼打印機(jī)的關(guān)鍵耗材,其質(zhì)量直接決定了打印效果。在碳帶生產(chǎn)過(guò)程中,分切是最后一道關(guān)鍵工序,而涂層劃傷則是該工序中最常見(jiàn)、最棘手的問(wèn)題之一。涂層一旦出現(xiàn)劃傷,輕則造成打印斷白,重則導(dǎo)致整卷碳帶報(bào)廢。本文將從人、機(jī)、料、法、環(huán)五個(gè)維度,系統(tǒng)闡述碳帶分切過(guò)程中涂層劃傷的成因與避免措施。
一、源頭把控:分切前的準(zhǔn)備環(huán)節(jié)
1. 母卷檢驗(yàn)
在分切前應(yīng)對(duì)母卷進(jìn)行嚴(yán)格的外觀檢查,使用強(qiáng)光透射法檢查母卷表面是否存在原始劃傷、氣泡或雜質(zhì)。對(duì)于油墨或蠟樹(shù)脂涂層,需特別關(guān)注邊緣區(qū)域的干燥程度——邊緣過(guò)干極易在分切時(shí)產(chǎn)生碎屑,進(jìn)而造成劃傷。
2. 環(huán)境清潔
分切車(chē)間應(yīng)保持十萬(wàn)級(jí)凈化標(biāo)準(zhǔn),溫濕度控制在23±2℃、50±10%RH。空氣中的粉塵顆粒一旦落在涂層表面,在分切張力的作用下就會(huì)像砂紙一樣磨損涂層。建議安裝FFU空氣過(guò)濾單元,并定期檢測(cè)落塵量。
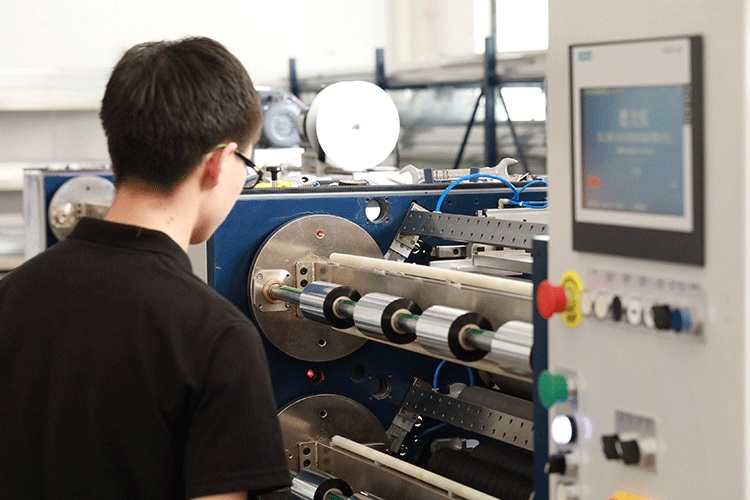
二、設(shè)備優(yōu)化:分切機(jī)的精細(xì)化調(diào)整
1. 過(guò)輥表面處理
所有與碳帶接觸的過(guò)輥應(yīng)優(yōu)先選用超鏡面鋁導(dǎo)輥(Ra≤0.05μm)或陶瓷涂層導(dǎo)輥。對(duì)于易產(chǎn)生靜電的部位,可加裝防靜電聚氨酯膠輥。需要特別注意的是:任何銹蝕、磨損或膠層老化的過(guò)輥都必須立即更換。
2. 分切刀具選型
采用氣刀分切或高品質(zhì)圓刀片。圓刀片材質(zhì)推薦選用硬質(zhì)合金或陶瓷刀片,刀片刃口角度以30°-35°為宜,刀片硬度不低于HRC65。定期使用200倍顯微鏡檢查刃口,發(fā)現(xiàn)微鋸齒狀磨損時(shí)立即更換。上下刀的重疊量控制在0.5-1.0mm,側(cè)向間隙為0.02-0.05mm。
3. 張力控制系統(tǒng)
分切張力應(yīng)根據(jù)碳帶基材厚度和涂層類(lèi)型進(jìn)行差異化設(shè)定:
? 蠟基碳帶:張力控制在3-5N
? 混合基碳帶:5-8N
? 樹(shù)脂基碳帶:8-12N
采用閉環(huán)自動(dòng)張力控制系統(tǒng),確保從放卷到收卷全程張力恒定,避免張力波動(dòng)導(dǎo)致的涂層與導(dǎo)輥間相對(duì)滑動(dòng)。
4. 靜電消除
碳帶分切時(shí)極易產(chǎn)生靜電,靜電吸附的粉塵是劃傷的間接推手。在放卷、分切和收卷位分別安裝交流或脈沖直流型靜電消除棒,并定期清潔離子針尖。同時(shí)確保設(shè)備可靠接地,接地電阻小于4Ω。
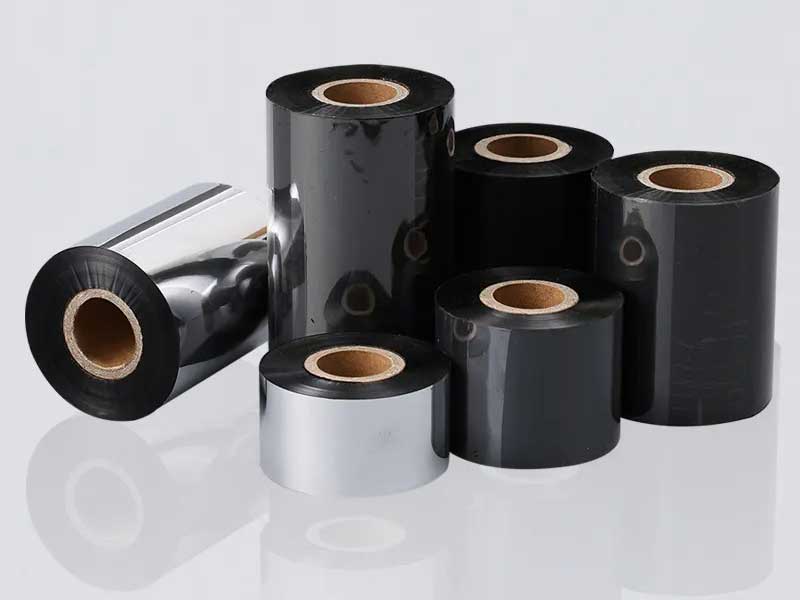
三、操作規(guī)范:標(biāo)準(zhǔn)化作業(yè)流程
1. 穿帶路徑優(yōu)化
合理規(guī)劃碳帶走向,避免銳角折彎。確保碳帶涂層面(通常為外表面)不與任何固定金屬件接觸。所有接觸點(diǎn)應(yīng)使用自由旋轉(zhuǎn)的導(dǎo)輥,而非固定導(dǎo)桿。
2. 清潔維護(hù)制度
? 每班次開(kāi)始前:使用無(wú)塵布蘸取無(wú)水乙醇擦拭所有過(guò)輥
? 每卷分切后:檢查收卷端面是否整齊,有無(wú)毛刺
? 每班次結(jié)束后:清理刀槽內(nèi)的碳粉碎屑
? 每周:拆卸刀架進(jìn)行深度清潔
3. 啟停控制
啟動(dòng)分切機(jī)時(shí)應(yīng)遵循“低速起步-勻速運(yùn)行-低速收尾”的原則。避免急加速或急停,突然的速度變化會(huì)使碳帶在導(dǎo)輥上產(chǎn)生瞬間滑移,這是涂層劃傷的高發(fā)時(shí)刻。
四、輔助措施:工裝與檢測(cè)
1. 收卷紙管處理
使用高精度紙管,圓度誤差≤0.1mm。紙管端面必須倒角并打磨光滑,避免鋒利邊緣在收卷時(shí)劃傷碳帶側(cè)邊。對(duì)于窄幅分切(寬度小于20mm),建議使用塑料管或鋁合金管。
2. 在線(xiàn)檢測(cè)系統(tǒng)
安裝在線(xiàn)表面瑕疵檢測(cè)系統(tǒng),利用CCD相機(jī)實(shí)時(shí)監(jiān)測(cè)涂層表面。當(dāng)檢測(cè)到連續(xù)性劃傷時(shí),系統(tǒng)自動(dòng)報(bào)警停機(jī),避免批量不良產(chǎn)生。檢測(cè)精度建議設(shè)置為0.1mm以上的劃痕即可識(shí)別。
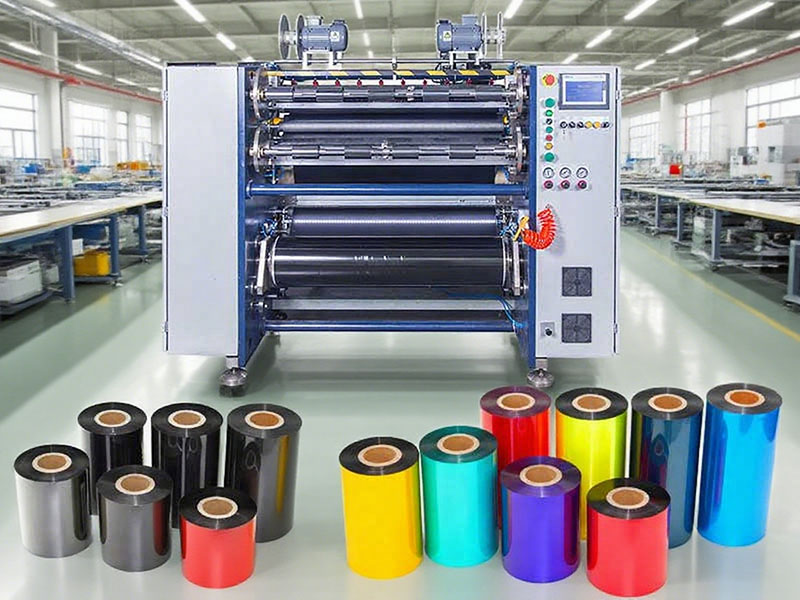
五、常見(jiàn)問(wèn)題排查指南
| 劃傷特征 | 可能原因 | 排查方向 |
| 周期性劃傷(間距固定) | 某一導(dǎo)輥不轉(zhuǎn)或有異物 | 逐個(gè)檢查過(guò)輥轉(zhuǎn)動(dòng)靈活性 |
| 連續(xù)性劃傷(貫穿整卷) | 刀片崩口或過(guò)輥有硬點(diǎn) | 顯微鏡檢查刀片刃口 |
| 不規(guī)則短線(xiàn)劃傷 | 靜電吸附粉塵導(dǎo)致 | 檢測(cè)靜電消除器工作狀態(tài) |
| 單側(cè)邊緣劃傷 | 紙管端面毛刺或擋板過(guò)緊 | 檢查收卷工裝 |
六、結(jié)語(yǔ)
避免碳帶分切涂層劃傷是一項(xiàng)系統(tǒng)工程,涉及設(shè)備精度、工藝參數(shù)、環(huán)境控制和人員操作等多個(gè)維度。建議企業(yè)建立“預(yù)防為主、檢測(cè)為輔”的管理理念,定期對(duì)分切機(jī)進(jìn)行精度校準(zhǔn),對(duì)操作人員進(jìn)行標(biāo)準(zhǔn)化培訓(xùn)。實(shí)踐證明,通過(guò)上述措施的綜合應(yīng)用,可將涂層劃傷導(dǎo)致的不良率從常規(guī)的2-3%降低至0.5%以下。
最后需要強(qiáng)調(diào)的是:在追求分切速度的同時(shí),切勿犧牲設(shè)備保養(yǎng)和檢查的時(shí)間。一臺(tái)精心維護(hù)的分切機(jī),遠(yuǎn)比盲目追求產(chǎn)能的設(shè)備創(chuàng)造更多價(jià)值。


