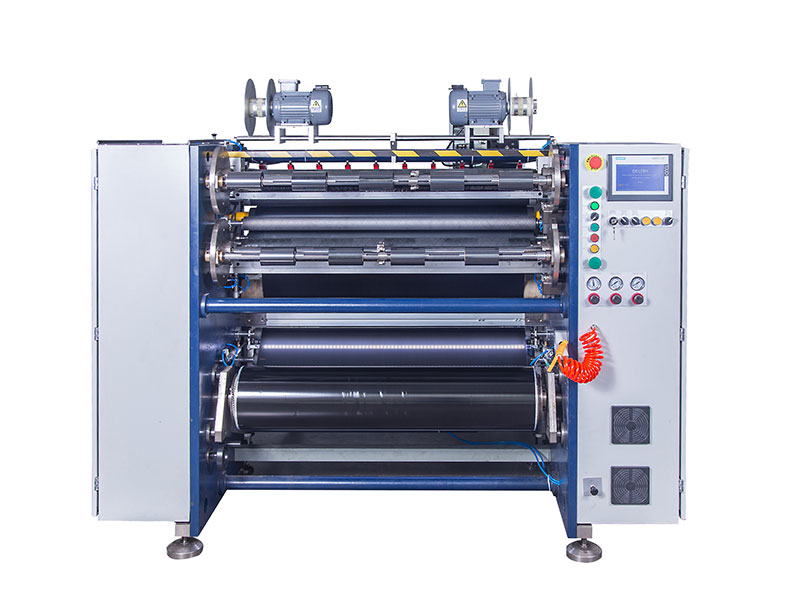
 熱轉印碳帶分切機
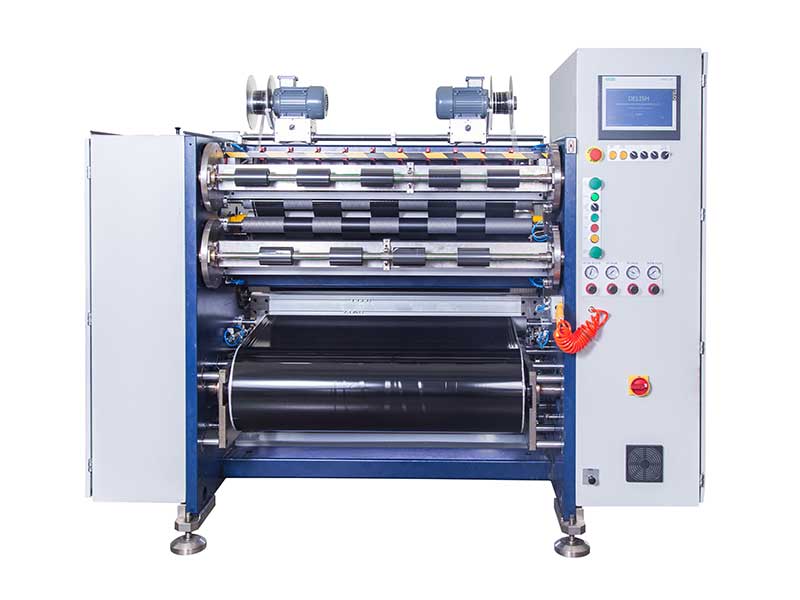 條碼碳帶分切機
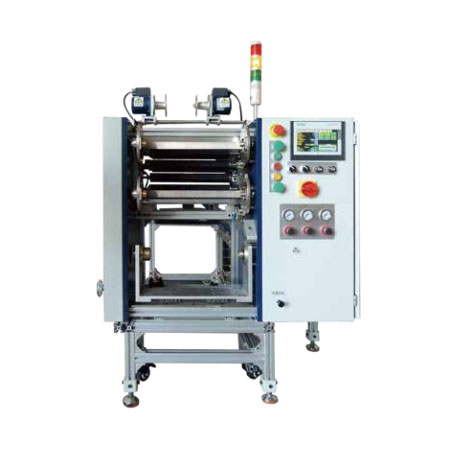 線號機色帶分切機
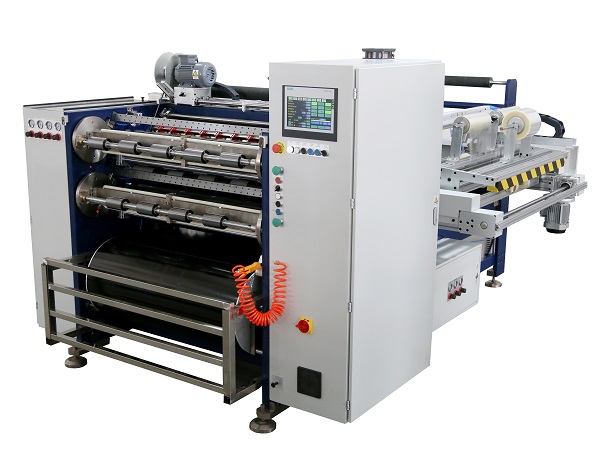 全自動碳帶分切機 RSDS8 PLUS
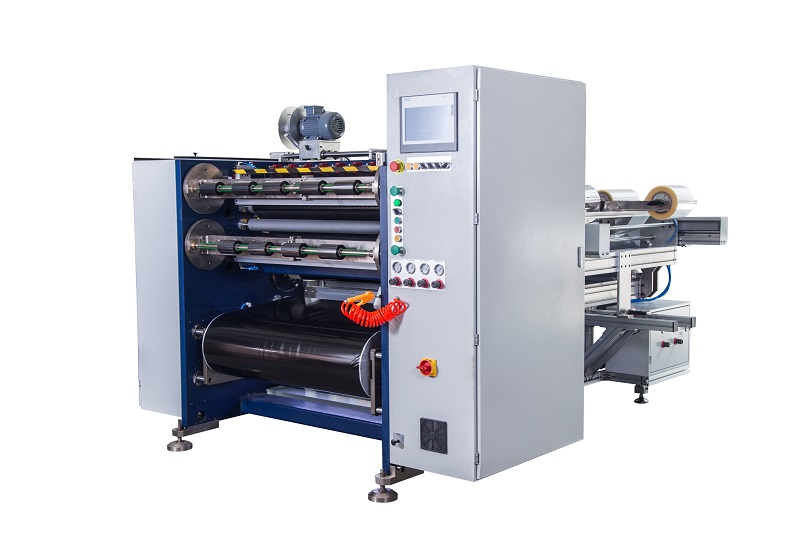 半自動碳帶分切機 RSDS5 PLUS
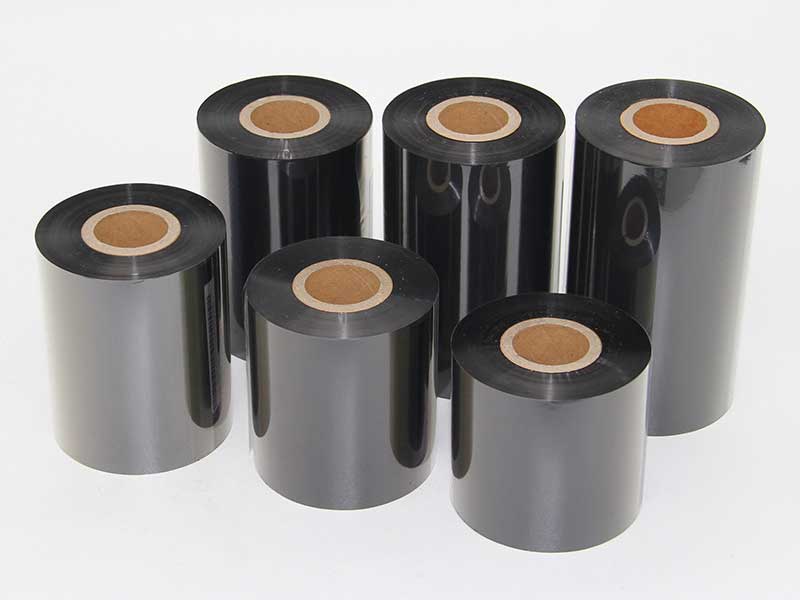 TTO碳帶分切機



服務熱線
180-5003-0233
碳帶分切機在運行過程中出現抖動,不僅影響分切精度,還可能導致碳帶邊緣不平整、收卷不齊,甚至損壞刀片。要解決抖動問題,關鍵是從機械、電氣、工藝三個維度系統排查。以下是具體的排查思路和常見故障點。
一、機械結構方面(最常見原因)
1. 放卷軸及夾緊裝置
? 檢查放卷軸是否彎曲或變形,轉動是否靈活
? 夾緊錐頭或卡盤是否磨損,導致碳帶卷偏心旋轉
? 軸承是否損壞,轉動時有卡頓或異響
2. 導輥系統
? 各導輥表面是否粘有膠水、碳粉或異物,導致碳帶跑偏跳動
? 導輥軸承是否損壞,轉動不順暢
? 導輥是否平行,兩端高度不一致會產生周期性抖動
3. 分切刀組
? 圓刀片是否磨損嚴重或有缺口,切入時產生沖擊
? 刀軸軸承間隙是否過大,刀片軸向竄動
? 上下刀咬合量是否過大或過小,過大會產生劇烈振動
4. 收卷軸及壓輥
? 收卷軸是否動平衡不良(尤其是高速機)
? 收卷壓輥壓力是否均勻,單側壓力過大會引起擺動
? 收卷卷芯是否圓整,偏心卷芯會傳遞振動
5. 傳動部件
? 同步帶是否松動、磨損或齒形損壞
? 聯軸器是否對中不良,橡膠梅花墊是否老化破裂
? 齒輪箱間隙是否過大
二、電氣與控制系統方面
1. 電機及驅動器
? 伺服/變頻電機運行時是否有異常噪音,可用手摸電機外殼判斷振動
? 驅動器參數設置是否合理,尤其是速度環和電流環增益
? 低速運行時是否出現爬行現象,可能是扭矩不足或編碼器信號干擾
2. 張力控制系統
? 放卷/收卷張力是否波動過大(可查看張力傳感器實時值)
? 磁粉離合器/制動器是否打滑或卡死
? 張力控制方式是否適合當前材料(閉環張力優于開環)
3. 電源與接地
? 供電電壓是否穩定,有無缺相或諧波干擾
? 設備接地是否可靠,信號線是否與動力線并行走線引起干擾
三、工藝與操作方面
1. 材料問題
? 碳帶卷是否本身偏心或端面不齊
? 碳帶厚度是否均勻,厚薄變化會引起張力波動
? 材料是否受潮變形
2. 運行參數
? 運行速度是否超出了設備的穩定臨界值(可嘗試降速驗證)
? 加減速時間是否設置過短,導致急起急停
? 收卷/放卷張力設定值是否與材料匹配
3. 安裝操作
? 碳帶卷是否對中安裝,與導輥中心線對齊
? 穿帶路徑是否正確,是否繞過該繞的輥筒
? 收卷紙管是否與收卷軸緊配合
四、快速排查步驟建議
如果現場出現抖動,建議按以下順序快速定位:
1. 空載測試:不穿碳帶,僅讓設備空轉,判斷抖動是否來自設備自身。
2. 分段排除:分別測試放卷段、分切段、收卷段單獨運行,縮小故障范圍。
3. 低速觀察:以極低速度運行,肉眼觀察哪根輥筒或軸有明顯跳動。
4. 互換法:將有抖動現象的軸與正常軸互換(如導輥),判斷是軸的問題還是安裝基礎問題。
5. 儀表檢測:用百分表打跳動量,一般導輥跳動應控制在0.05mm以內,主軸跳動不大于0.02mm。
五、總結
碳帶分切機抖動問題,機械原因占七成以上,尤其是軸承、導輥平行度、刀軸間隙和收卷壓輥。電氣方面重點查張力波動和電機參數。工藝方面優先檢查材料卷芯是否偏心。
建議設備操作人員養成定期點檢習慣:每月檢查一次各軸承溫度與噪音,每季度校準一次導輥平行度,每半年更換一次易損軸承。遇到突發抖動時,先停機檢查刀片是否崩口、碳帶是否纏繞,再按上述流程系統排查。
通過“眼看跳動、耳聽異響、手摸溫振、表測精度”這四步法,絕大多數抖動問題都能找到根源并解決。