 熱轉印碳帶分切機
 條碼碳帶分切機
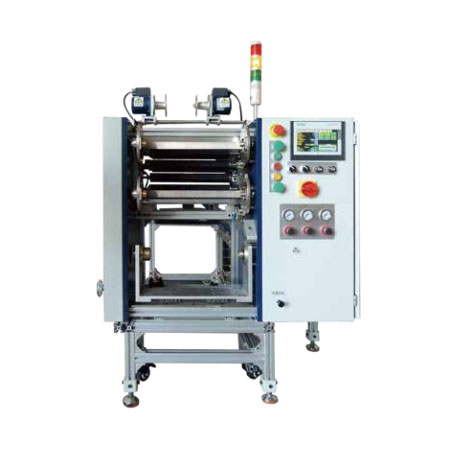 線號機色帶分切機
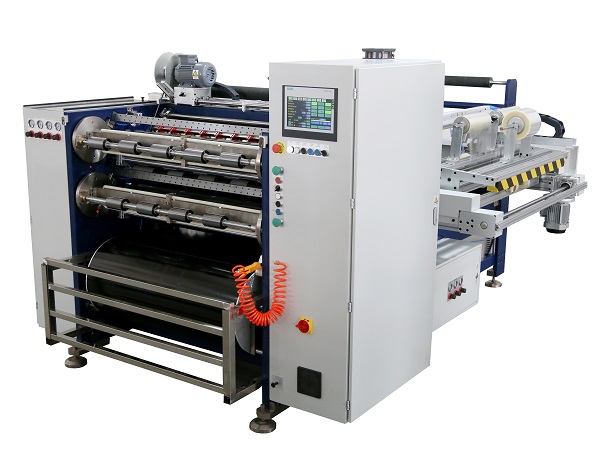 全自動碳帶分切機 RSDS8 PLUS
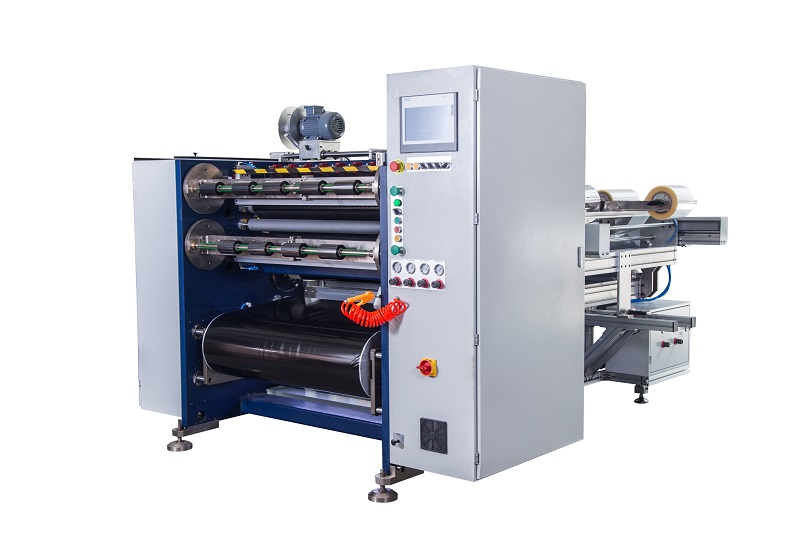 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
碳帶分切機在停機后重新啟動時,經常出現碳帶起皺的問題。這不僅影響產品質量,還會造成材料浪費和生產效率下降。本文將詳細分析停機后起皺的主要原因,并提供切實可行的解決方案。
一、停機后起皺的主要原因
1. 張力控制不當
停機過程中,如果張力未能及時釋放或保持恒定,碳帶各層之間會產生應力分布不均。重啟時,這種應力差異會直接表現為褶皺。
2. 溫度與濕度變化
停機期間,車間環境溫濕度波動會導致碳帶材料(尤其是基材和油墨層)熱脹冷縮。不同材料層的膨脹系數不同,容易產生內應力,重啟后應力釋放形成皺紋。
3. 壓輥與導輥變形或污染
停機時壓輥長時間處于同一壓力位置,可能造成局部彈性變形。此外,輥面上的殘留膠黏劑或灰塵會在重啟時對碳帶產生不均勻的摩擦力,引發起皺。
4. 收放卷軸偏心或松動
停機后若卷軸未鎖緊,或因震動發生微小位移,重啟時碳帶運行軌跡就會偏離中心線,造成邊緣起皺或橫向褶皺。
5. 分切刀片狀態不良
刀片磨損或安裝不平衡,會在停機時對碳帶邊緣產生不均勻的剪切力。重啟后,邊緣應力釋放導致局部波浪狀褶皺。
二、現場診斷步驟
在采取糾正措施前,建議按以下順序排查:
1. 觀察褶皺形態:縱向褶皺多與張力相關;橫向褶皺多與壓輥或導輥有關;邊緣褶皺常由卷軸偏心引起。
2. 檢查停機時長:短時間停機(如換班)與長時間停機(如周末)的起皺原因可能不同。
3. 測量環境數據:記錄停機前后的溫濕度變化。
4. 復查操作記錄:確認停機時是否執行了標準的張力釋放和壓輥抬起操作。
三、解決方案與預防措施
針對張力問題的措施
| 問題場景 | 解決方法 |
| 手動張力控制 | 停機前手動將張力降至最低安全值(約工作張力的20%),重啟時緩慢升壓 |
| 自動張力控制 | 檢查張力傳感器零點漂移,必要時重新標定;設置“軟啟動”參數,讓張力在3~5秒內線性上升 |
| 長期停機(>8小時) | 完全釋放收放卷張力,并用專用夾具固定卷芯,防止卷軸反轉 |
針對環境影響的措施
? 加裝溫濕度監測儀:理想范圍:溫度22±3℃,相對濕度50%±10%。
? 避免空調直吹設備:局部劇烈溫變是隱形殺手。
? 停機期間覆蓋防靜電防潮膜:減少材料與外界空氣的直接接觸。
針對機械狀態的措施
1. 壓輥維護:停機時養成抬起壓輥的習慣;定期檢查橡膠壓輥的圓柱度,磨損超過0.2mm即應更換。
2. 導輥清潔:每周用無水酒精清潔所有導輥表面,特別注意邊緣溝槽處。
3. 卷軸同心度校正:每月使用百分表檢測收放卷軸的徑向跳動,允許范圍≤0.05mm。
針對分切刀片的優化
? 停機后應將刀架退至安全位置,避免刀刃長時間壓住碳帶。
? 檢查刀片重疊量與側壓力,推薦重疊量為材料厚度的50%~70%。
四、應急處理技巧
如果重啟后已經出現輕微起皺,不必立即停機:
1. 低速跑合:以正常速度的30%運行10~15米,讓碳帶自然展平。
2. 微調導向輥角度:輕微擺動某根可調導輥(通常±2°以內),人為引入一個反向彎曲應力來抵消褶皺。
3. 分段檢查并裁剪:若褶皺集中在某一段,可做標記后裁剪掉該段,避免其卷入成品卷。
五、操作規范建議
制定并落實以下操作規范,可從根本上減少停機起皺問題:
? 標準停機流程:降速 → 降張力 → 抬起壓輥 → 釋放卷軸鎖 → 記錄停機位置。
? 標準啟動流程:檢查輥面清潔度 → 確認卷軸對中 → 低速(20%速度)運行5米 → 逐步升速升張力至正常值。
? 交接班檢查表:包含壓輥狀態、導輥清潔、刀片位置、溫濕度四項必檢內容。
結語
碳帶分切機停機后起皺并非不可避免,關鍵在于理解張力、環境、機械三者的相互作用。通過規范操作、定期維護和科學調試,絕大多數起皺問題都能得到有效控制。如果以上方法仍無法解決,建議聯系設備廠家對張力控制系統進行深度診斷,或考慮升級為閉環自動張力調節系統。
希望本文能為您的生產現場提供實用的參考。