 熱轉(zhuǎn)印碳帶分切機(jī)
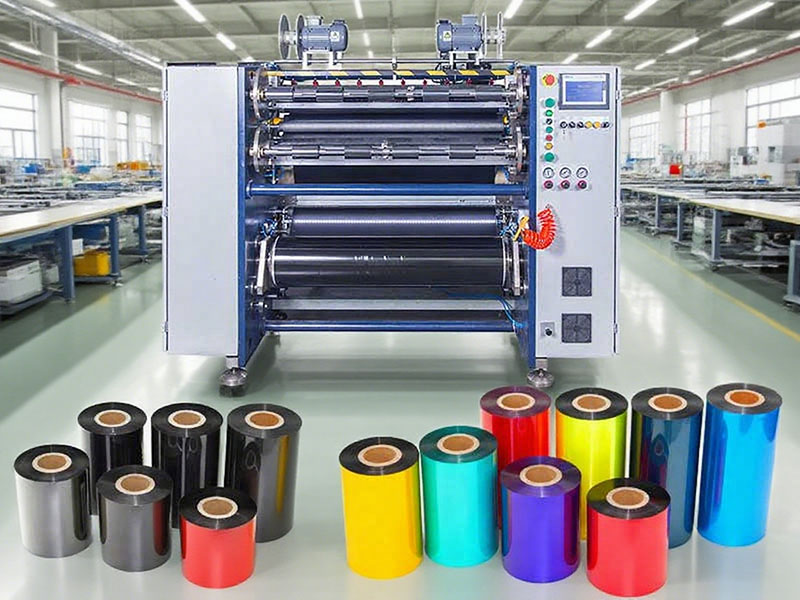
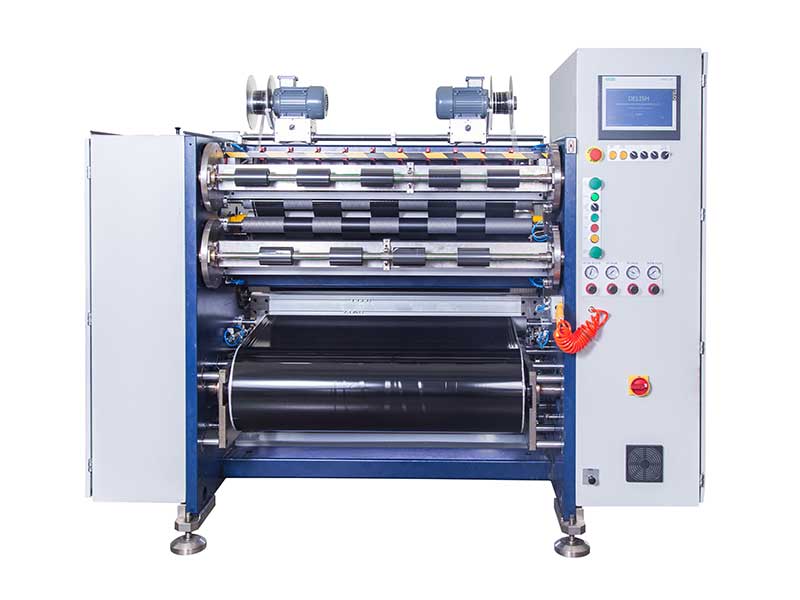 條碼碳帶分切機(jī)
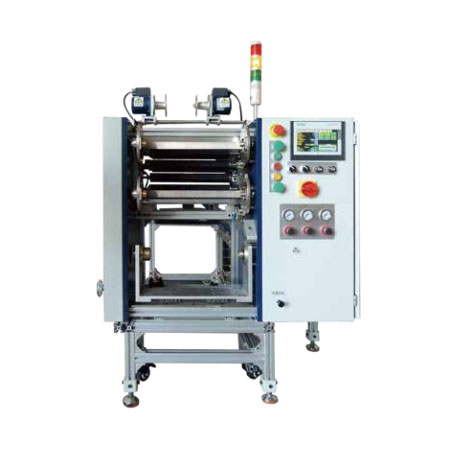 線號(hào)機(jī)色帶分切機(jī)
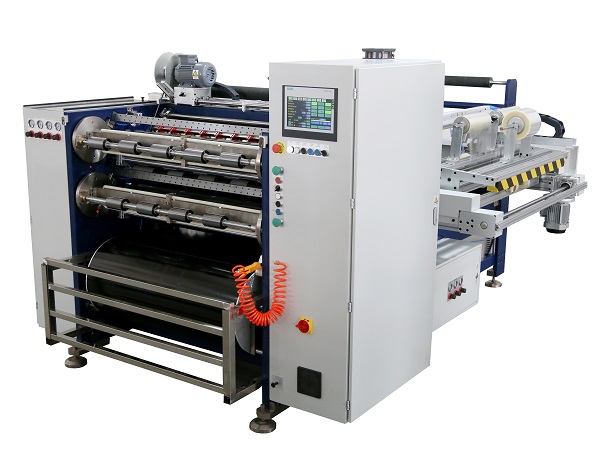 全自動(dòng)碳帶分切機(jī) RSDS8 PLUS
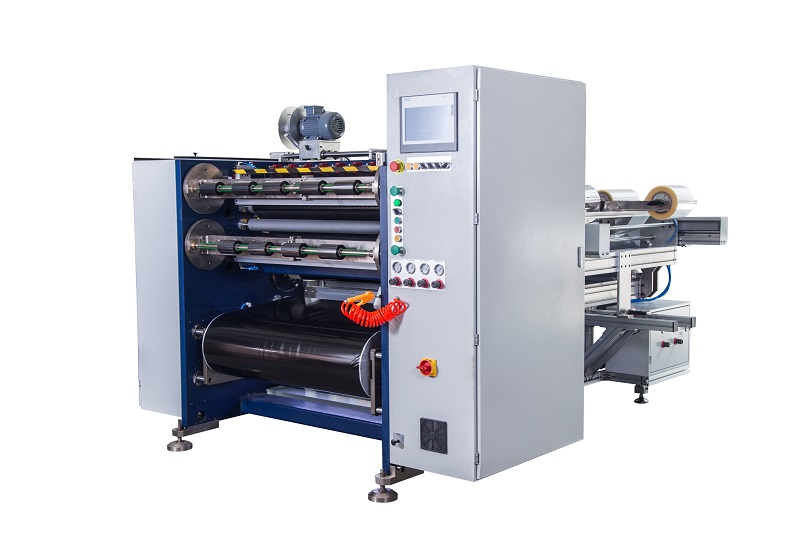 半自動(dòng)碳帶分切機(jī) RSDS5 PLUS
 TTO碳帶分切機(jī)
服務(wù)熱線
180-5003-0233
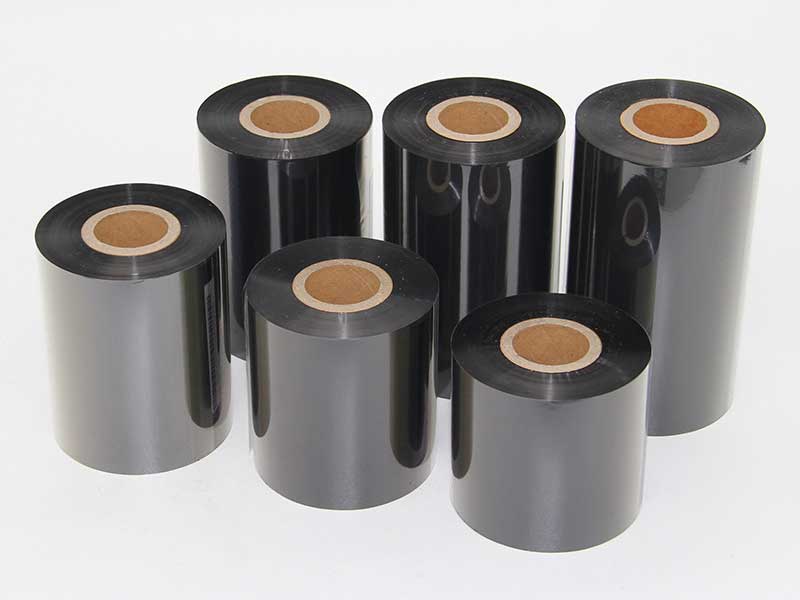
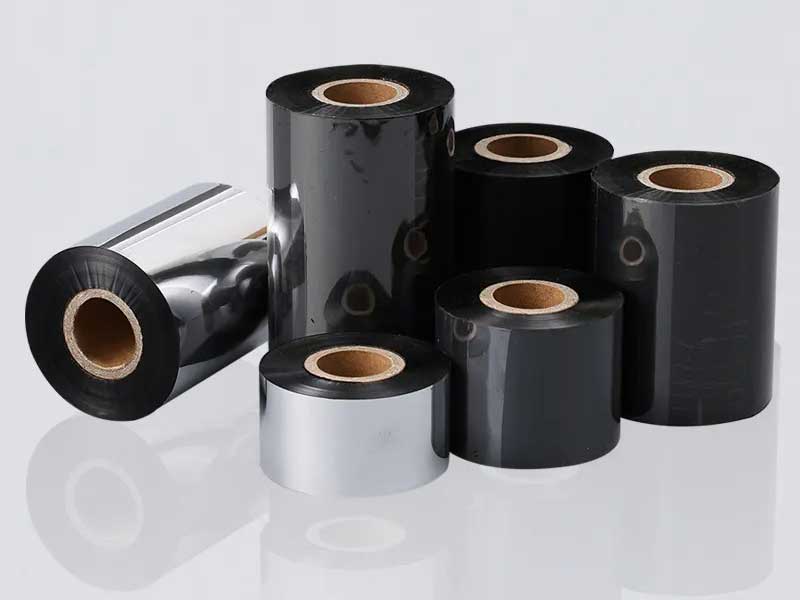
在熱轉(zhuǎn)印碳帶生產(chǎn)過程中,背涂(Back Coat)是關(guān)鍵功能層——它承擔(dān)著降低摩擦、疏導(dǎo)靜電、保護(hù)打印頭等重要作用。一旦背涂在分切環(huán)節(jié)出現(xiàn)劃傷、擦痕、壓印等損傷,輕則導(dǎo)致打印卡頓、斷針,重則整卷碳帶報(bào)廢。因此,碳帶分切機(jī)背涂損傷防控,是碳帶制造企業(yè)質(zhì)量控制的重中之重。
本文從損傷機(jī)理、設(shè)備因素、工藝控制、材料匹配、日常管理五個(gè)維度,系統(tǒng)梳理可落地的防損傷措施。
一、先認(rèn)清:背涂損傷的四種典型形態(tài)
在討論“怎么防”之前,需要先準(zhǔn)確識(shí)別損傷類型:
| 損傷類型 | 表現(xiàn) | 常見原因 |
| 縱向劃痕 | 沿走帶方向連續(xù)細(xì)線 | 導(dǎo)輥毛刺、刃口碰觸、粉塵顆粒 |
| 局部壓印 | 不規(guī)則凹點(diǎn)或壓痕 | 壓輥異物、收卷端面擠壓 |
| 擦傷/磨白 | 表面均勻磨損、發(fā)白 | 張力過大、接觸面滑動(dòng)摩擦 |
| 條紋狀損傷 | 周期性重復(fù)痕跡 | 輥面跳動(dòng)、軸承損壞 |
判斷原則:用強(qiáng)光斜照+放大鏡觀察,配合上機(jī)打印驗(yàn)證,不可僅憑肉眼判斷。
二、設(shè)備端:分切機(jī)結(jié)構(gòu)的防損傷設(shè)計(jì)
1. 導(dǎo)輥表面處理
? 首選:超精鏡面鋁導(dǎo)輥(Ra ≤ 0.05μm)或陶瓷涂層導(dǎo)輥
? 禁用:鍍鉻輥一旦出現(xiàn)針孔或劃痕會(huì)損傷背涂
? 檢查頻率:每班次前用手背觸摸導(dǎo)輥表面,感受是否有毛刺感
2. 過輥傳動(dòng)方式
? 使用主動(dòng)輥+浮動(dòng)輥結(jié)構(gòu),減少背涂與靜止表面的滑動(dòng)摩擦
? 過輥盡量采用橡膠圈支撐,僅邊緣接觸碳帶,避免背涂全幅面摩擦
3. 分切刀系統(tǒng)
? 圓刀+底刀間隙控制在0.02–0.05mm
? 刀刃不允許直接接觸背涂層(應(yīng)由基膜側(cè)切入)
? 每8小時(shí)清理一次刀軸上的粉塵和膠屑
4. 收卷壓輥
? 壓輥硬度選用邵氏A 60–70,過硬會(huì)壓傷背涂
? 壓輥表面必須無接縫,一體成型
? 收卷張力采用錐度遞減控制,避免內(nèi)圈受壓過大
三、工藝參數(shù):張力、速度、路徑的協(xié)同優(yōu)化
1. 張力控制(最關(guān)鍵)
? 分切張力建議:6–12 N/m(根據(jù)碳帶寬度和基膜厚度調(diào)整)
? 背涂側(cè)承受壓力,張力越大,摩擦損傷風(fēng)險(xiǎn)越高
? 驗(yàn)證方法:停機(jī)后在收卷卷芯處用藍(lán)丹或墨水標(biāo)記,放卷后檢查背涂有無擦痕
2. 分切速度
? 建議:150–250 m/min
? 速度過高 → 空氣卷入 → 背涂與導(dǎo)輥之間產(chǎn)生微振動(dòng)摩擦
? 高速分切時(shí)必須配合靜電消除棒(減少靜電吸附粉塵導(dǎo)致劃傷)
3. 走帶路徑優(yōu)化
? 背涂面應(yīng)盡量不接觸硬質(zhì)導(dǎo)輥,優(yōu)先接觸軟質(zhì)或非接觸式導(dǎo)向
? 采用空氣轉(zhuǎn)向棒或弧形導(dǎo)板替代傳統(tǒng)導(dǎo)輥
四、材料匹配:背涂自身特性決定耐受邊界
不同背涂體系,抗劃傷能力差異明顯:
| 背涂類型 | 特點(diǎn) | 分切風(fēng)險(xiǎn) |
| 硅油系 | 潤(rùn)滑好、附著力弱 | 易被擦掉、粉塵粘附 |
| 有機(jī)樹脂系 | 硬度較高、耐磨 | 相對(duì)安全 |
| 水性丙烯酸 | 環(huán)保、表面能高 | 易粘連、易留痕 |
針對(duì)性措施:
? 硅油系背涂 → 所有接觸面必須鏡面級(jí),嚴(yán)禁任何毛刺
? 水性背涂 → 控制車間濕度(50%–65%),避免背涂變粘
此外,基膜平整度也直接影響分切質(zhì)量。基膜厚度偏差>±0.3μm時(shí),局部壓力集中會(huì)壓傷背涂。
五、環(huán)境與清潔:微小顆粒是“隱形刀”
直徑僅10μm的粉塵顆粒,在張力作用下足以壓出永久性凹坑。
? 潔凈等級(jí):分切車間建議10萬(wàn)級(jí)或更高
? 日常清潔:
? 每4小時(shí)用無塵布蘸酒精擦拭所有導(dǎo)輥
? 每班清理刀軸、壓輥、收卷端面的膠粉
? 嚴(yán)禁在分切機(jī)旁進(jìn)行研磨、打磨等產(chǎn)生粉塵的作業(yè)
? 靜電控制:安裝靜電消除器,防止粉塵被靜電吸附在背涂層表面
六、操作與管理:人永遠(yuǎn)是最后一道防線
標(biāo)準(zhǔn)化作業(yè)要點(diǎn)
1. 穿膜規(guī)范:確保背涂面朝向正確,避免錯(cuò)誤接觸硬輥
2. 接頭處理:接頭膠帶必須平整,無翹邊,否則會(huì)刮傷后續(xù)背涂
3. 啟停操作:分切機(jī)啟動(dòng)前先低速運(yùn)行10–20米,確認(rèn)無異常擦傷再提速
快速判斷法(首件確認(rèn))
每卷分切前,取首段約2米,用3M 810測(cè)試膠帶粘貼背涂層后撕起,觀察有無涂層轉(zhuǎn)移或劃痕痕跡——比肉眼觀察更敏感。
異常閉環(huán)機(jī)制
一旦發(fā)現(xiàn)背涂損傷:
1. 立即停機(jī),記錄損傷位置對(duì)應(yīng)設(shè)備部件
2. 用強(qiáng)光手電逐段檢查導(dǎo)輥表面
3. 追溯該批次基膜背涂附著力數(shù)據(jù)
4. 調(diào)整參數(shù)后重新分切小樣驗(yàn)證
七、防損傷自檢清單(可貼在機(jī)臺(tái)旁)
| 項(xiàng)目 | 要求 | 頻率 |
| 導(dǎo)輥表面 | 無毛刺、無膠屑 | 每班前 |
| 刀間隙 | 0.02–0.05mm | 每換規(guī)格 |
| 分切張力 | 6–12N/m | 實(shí)時(shí)監(jiān)控 |
| 壓輥硬度 | 邵氏A60–70 | 每月檢測(cè) |
| 車間濕度 | 50%–65% | 連續(xù)監(jiān)控 |
| 背涂首件測(cè)試 | 膠帶法確認(rèn) | 每卷 |
結(jié)語(yǔ)
碳帶分切機(jī)背涂損傷的防控,不是單一措施能解決的問題,而是一套“設(shè)備+工藝+材料+環(huán)境+管理”的系統(tǒng)工程。真正有效的防損傷能力,體現(xiàn)在三個(gè)方面:
? 結(jié)構(gòu)上減少背涂與硬質(zhì)表面的接觸機(jī)會(huì)
? 參數(shù)上用盡可能低的張力完成穩(wěn)定分切
? 細(xì)節(jié)上把每一根導(dǎo)輥、每一處接頭、每一粒粉塵都納入控制
當(dāng)你下一次面對(duì)背涂劃傷問題時(shí),不妨從導(dǎo)輥表面開始排查——往往損傷的根源,就在最不起眼的那個(gè)過輥上。
如需進(jìn)一步了解不同背涂體系對(duì)應(yīng)的分切工藝參數(shù)表,或圓刀分切機(jī)的具體調(diào)試方法,可繼續(xù)交流。


