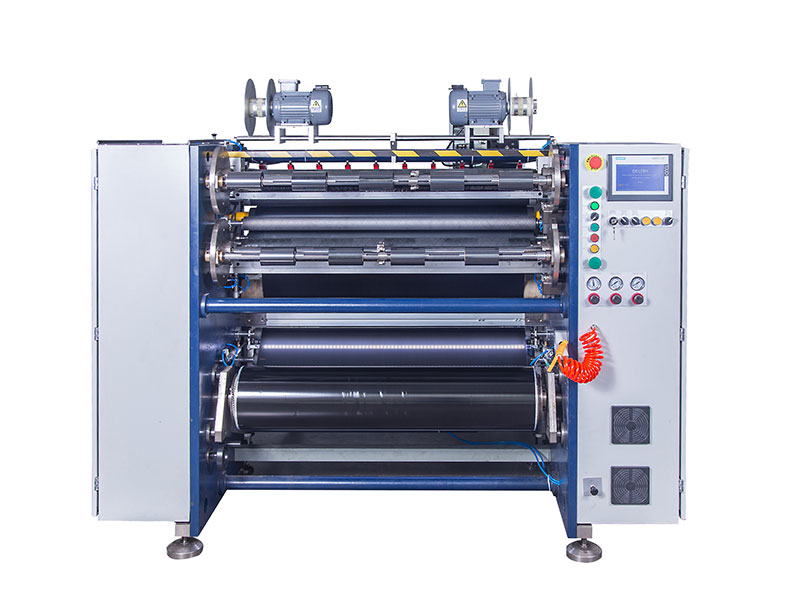
 熱轉(zhuǎn)印碳帶分切機(jī)
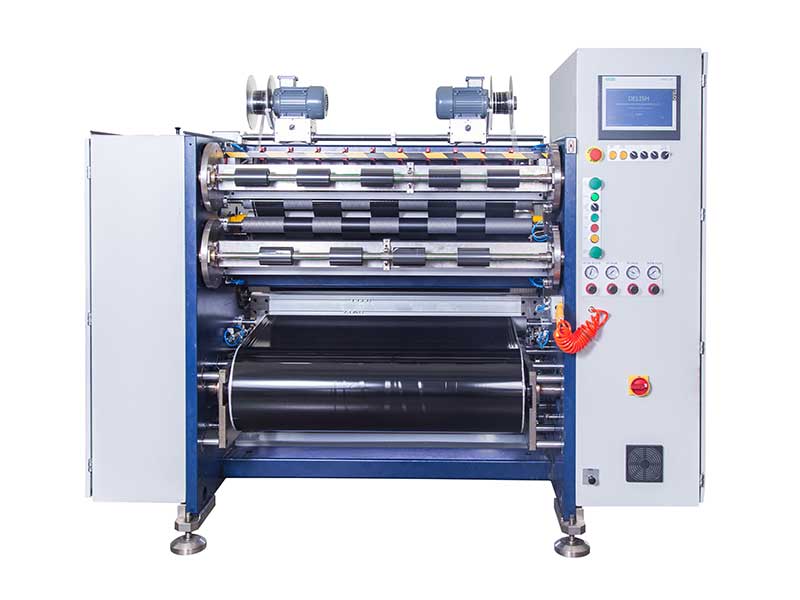 條碼碳帶分切機(jī)
 線號(hào)機(jī)色帶分切機(jī)
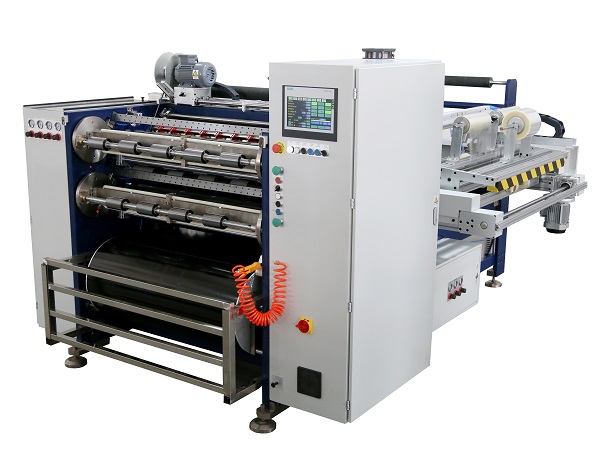 全自動(dòng)碳帶分切機(jī) RSDS8 PLUS
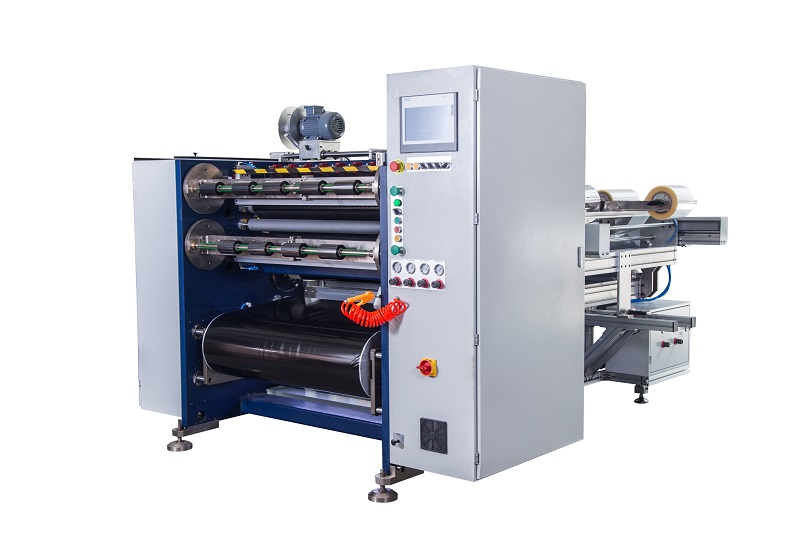 半自動(dòng)碳帶分切機(jī) RSDS5 PLUS
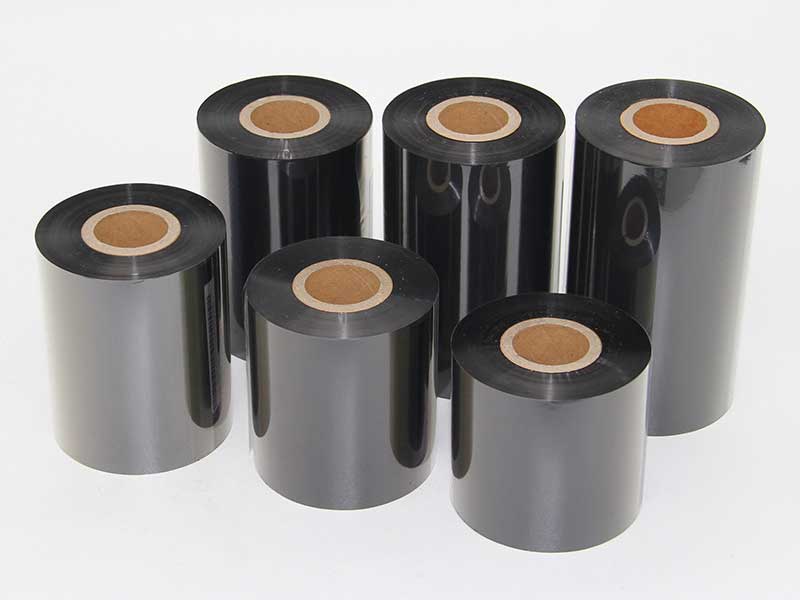 TTO碳帶分切機(jī)
服務(wù)熱線
180-5003-0233
在熱轉(zhuǎn)印碳帶的生產(chǎn)過(guò)程中,分切是一道至關(guān)重要的工序。分切質(zhì)量直接決定了最終產(chǎn)品的打印效果——而其中,張力控制是最容易被忽視卻又影響最大的因素。控制不當(dāng),輕則碳帶拉伸變形、褶皺起拱,重則造成批量報(bào)廢。今天我們就來(lái)聊聊,如何通過(guò)精準(zhǔn)的張力控制,有效減少拉伸,穩(wěn)步提升良品率。
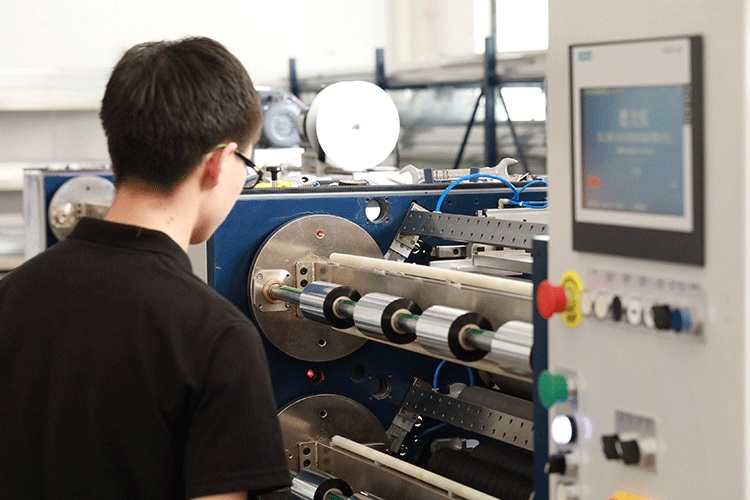
為什么張力控制如此關(guān)鍵?
碳帶由極薄的基膜(通常為聚酯薄膜)和涂覆其上的油墨層組成,整體厚度往往只有幾微米到十幾微米。這種薄型結(jié)構(gòu)意味著它對(duì)張力極其敏感:
? 張力過(guò)小:碳帶在分切過(guò)程中無(wú)法穩(wěn)定運(yùn)行,容易出現(xiàn)跑偏、打皺,導(dǎo)致分切邊緣不齊甚至斷帶
? 張力過(guò)大:基膜被拉伸變形,油墨層可能出現(xiàn)微裂紋,最終打印時(shí)出現(xiàn)白線、密度不均或斷墨
更重要的是,碳帶的縱向拉伸是不可逆的。一旦基膜被拉長(zhǎng),整卷碳帶就會(huì)變成“殘次品”,打印定位不準(zhǔn),熱轉(zhuǎn)印時(shí)圖像變形——這種隱患在成品檢測(cè)中很難發(fā)現(xiàn),往往要到用戶端使用時(shí)才會(huì)暴露。
張力控制的四個(gè)核心秘訣
秘訣一:根據(jù)材料特性設(shè)定“最小可行張力”
很多操作員習(xí)慣“把張力調(diào)大一點(diǎn),防止跑偏”,這恰恰是最大的誤區(qū)。正確的做法是:在保證碳帶平穩(wěn)運(yùn)行的前提下,使用盡可能小的張力。
具體操作時(shí),可以先從較低張力開(kāi)始,逐步微增,找到那個(gè)“臨界點(diǎn)”——碳帶剛好不打滑、不跑偏的最低張力值。對(duì)于不同寬幅、不同厚度的碳帶,這個(gè)值是不同的。建議建立材料數(shù)據(jù)庫(kù),將每種規(guī)格碳帶的最優(yōu)張力值固化到工藝參數(shù)中。
秘訣二:采用閉環(huán)張力控制系統(tǒng)
開(kāi)環(huán)控制(如手動(dòng)調(diào)節(jié)磁粉離合器)最大的問(wèn)題是:隨著放卷卷徑變小,張力會(huì)自然增大。即便你早上調(diào)好了,下午分切到小卷時(shí),張力可能已經(jīng)超標(biāo)了。
閉環(huán)控制才是穩(wěn)定性的保障。通過(guò)張力傳感器實(shí)時(shí)檢測(cè)碳帶實(shí)際張力,控制器自動(dòng)調(diào)節(jié)放卷或收卷扭矩,使張力始終保持在設(shè)定范圍內(nèi)。目前主流的碳帶分切機(jī)多采用:
? 擺輥式張力控制:通過(guò)擺動(dòng)輥的機(jī)械反饋實(shí)現(xiàn)初步穩(wěn)定,適合速度變化不大的場(chǎng)景
? 伺服+張力傳感器控制:響應(yīng)快、精度高,尤其適用于高速分切(200m/min以上)
對(duì)于良品率要求高的廠家,強(qiáng)烈建議升級(jí)為全伺服閉環(huán)控制系統(tǒng)。初期投入雖高,但半年內(nèi)即可通過(guò)降低廢品率收回成本。
秘訣三:分區(qū)段差異化控制
一條分切線上,不同位置的張力需求是不同的。優(yōu)秀的張力控制方案會(huì)將整機(jī)分為三個(gè)獨(dú)立控制區(qū):
? 放卷區(qū):張力應(yīng)最小,僅需保證碳帶平穩(wěn)放出
? 分切區(qū):經(jīng)過(guò)刀槽時(shí)碳帶受摩擦阻力最大,此處張力需要略高以保持穩(wěn)定切割
? 收卷區(qū):張力需根據(jù)收卷直徑動(dòng)態(tài)調(diào)整,最終成品卷的松緊度直接影響下游打印機(jī)的走帶順暢性
簡(jiǎn)單來(lái)說(shuō):放卷要“送得順”,分切要“切得穩(wěn)”,收卷要“卷得勻”。三個(gè)區(qū)域需要獨(dú)立設(shè)定目標(biāo)張力,不能一刀切。
秘訣四:重視加減速過(guò)程中的動(dòng)態(tài)補(bǔ)償
許多分切機(jī)在恒速運(yùn)行時(shí)張力控制得很好,但一啟動(dòng)或一剎車,碳帶就瞬間拉伸或松弛。這是因?yàn)榧訙p速時(shí)慣性力疊加到了碳帶上。
解決方案是:在控制系統(tǒng)中加入加速度前饋補(bǔ)償。當(dāng)控制器檢測(cè)到速度指令變化時(shí),主動(dòng)對(duì)收放卷扭矩進(jìn)行補(bǔ)償,抵消慣性影響。高端分切機(jī)的加減速時(shí)間可以做到10秒以上(從0到300m/min),而碳帶幾乎感覺(jué)不到?jīng)_擊。
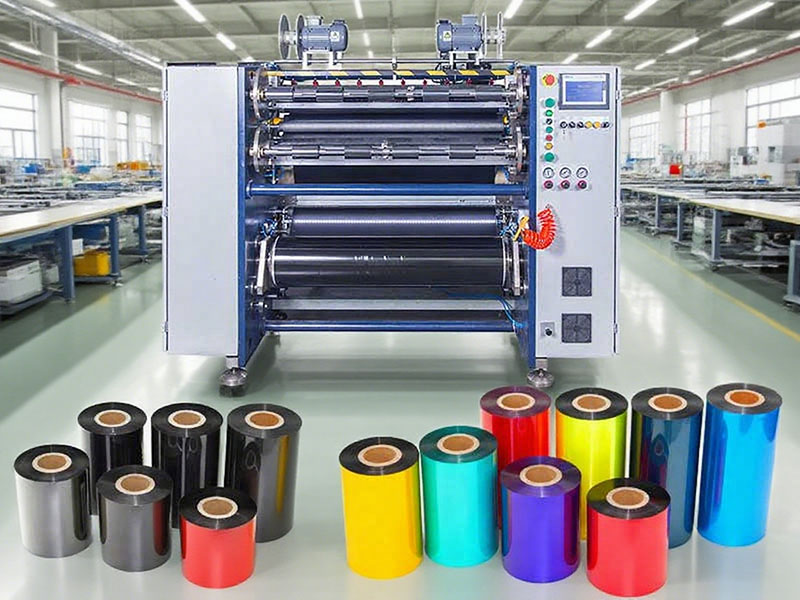
常見(jiàn)問(wèn)題與排查思路
即使有了好方案,實(shí)際操作中仍可能遇到問(wèn)題。這里列出三個(gè)高頻故障及對(duì)策:
| 現(xiàn)象 | 可能原因 | 解決步驟 |
| 分切后碳帶邊緣呈波浪狀 | 張力過(guò)小或收卷壓輥壓力不均 | 先微增收卷張力,若無(wú)效再檢查壓輥平行度 |
| 碳帶表面出現(xiàn)斜向拉伸紋 | 放卷張力過(guò)大 | 立即降低放卷張力,檢查張力傳感器是否校準(zhǔn) |
| 成品卷端面不齊、呈喇叭形 | 收卷張力錐度設(shè)置不當(dāng) | 調(diào)整收卷張力遞減曲線,使大卷時(shí)張力自動(dòng)降低 |
從張力控制到良品率提升
精準(zhǔn)的張力控制帶來(lái)的不僅是碳帶拉伸率的下降,更是全鏈條的質(zhì)量提升:
? 打印良品率:減少因碳帶拉伸導(dǎo)致的打印錯(cuò)位,單條碳帶的有效打印長(zhǎng)度可提高5%-8%
? 分切良品率:消除跑偏、打皺、斷帶等直接缺陷,分切工序良品率可從95%提升至98.5%以上
? 客戶投訴率:下游客戶(條碼打印用戶)遇到的碳帶走帶不暢、打印白線等問(wèn)題大幅減少
總結(jié)
碳帶分切機(jī)的張力控制,本質(zhì)上是在“穩(wěn)定”和“輕柔”之間尋找平衡。牢記四個(gè)要點(diǎn):用最小可行張力、采用閉環(huán)系統(tǒng)、分區(qū)段差異化控制、做好加減速補(bǔ)償。這些看似細(xì)節(jié)的調(diào)整,最終都會(huì)體現(xiàn)在良品率的數(shù)字上——而良品率每提升1個(gè)百分點(diǎn),對(duì)批量生產(chǎn)的碳帶廠家來(lái)說(shuō),都是實(shí)實(shí)在在的利潤(rùn)。
你的分切機(jī)最近一次張力校準(zhǔn)是什么時(shí)候?不妨從今天開(kāi)始,重新審視你的張力參數(shù)表。


