 熱轉印碳帶分切機
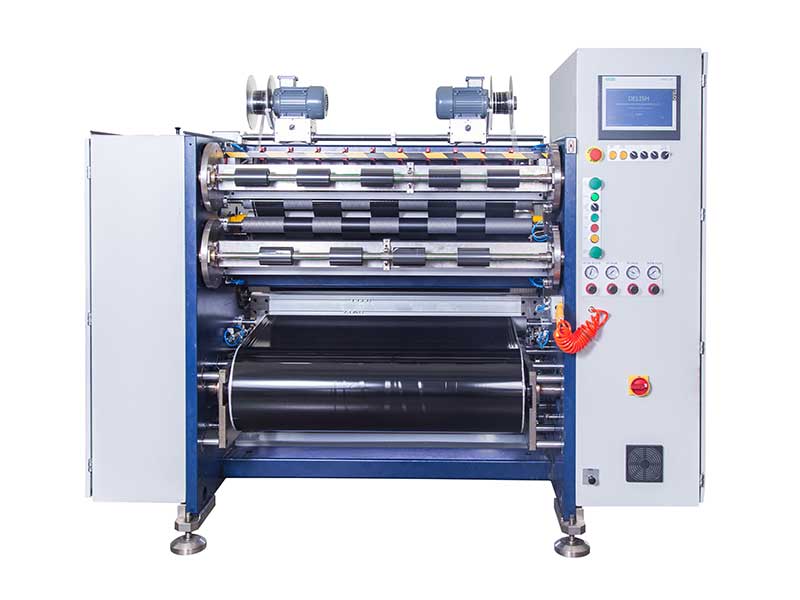 條碼碳帶分切機
 線號機色帶分切機
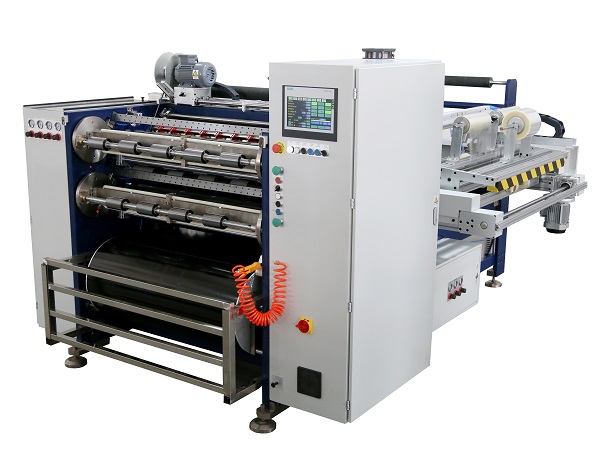 全自動碳帶分切機 RSDS8 PLUS
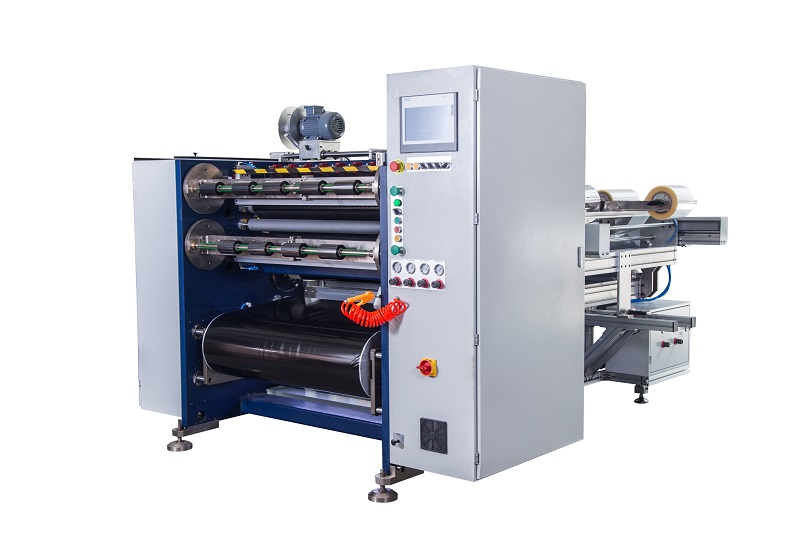 半自動碳帶分切機 RSDS5 PLUS
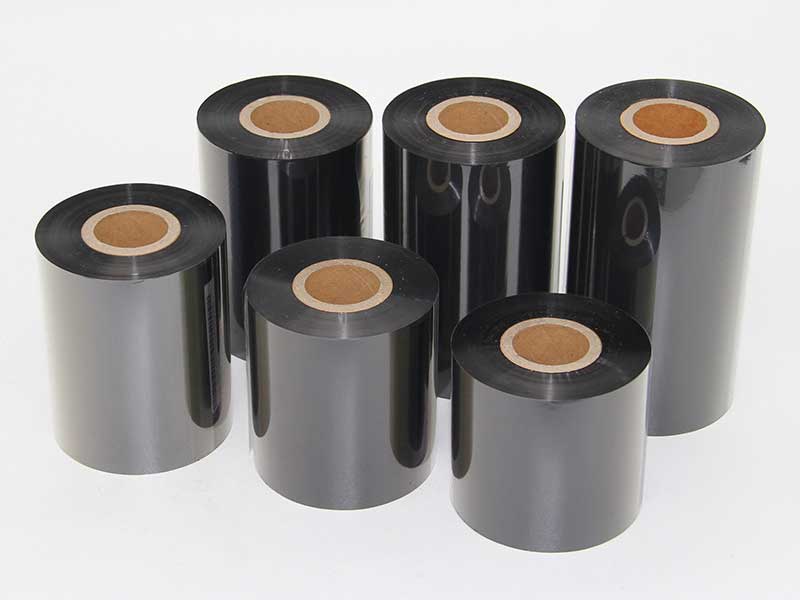 TTO碳帶分切機



服務熱線
180-5003-0233
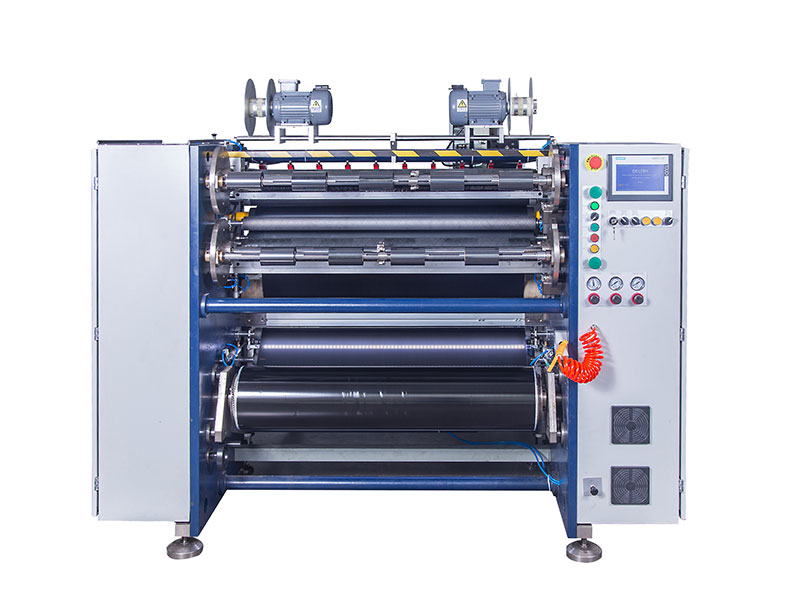
在碳帶(熱轉印色帶)的分切加工過程中,分切機是核心設備。其運行穩定性直接關系到分切精度、產品良率及生產效率。然而,設備在長時間、高負荷運轉后,常會出現各類異常聲響,這通常是機械故障的前兆。其中,軸承、齒輪與傳動皮帶是引發異響的三大主要根源。準確識別并快速排除這些異響,是保障生產連續性的關鍵。
一、 軸承異響:高頻、連續的金屬摩擦或嘯叫
軸承是分切機旋轉部件(如放卷軸、收卷軸、導輥、刀槽輥)的核心支撐件。其異響特征多為高頻、連續、隨轉速變化,可能伴隨振動。
典型異響類型與原因:
1. 清脆的“咔噠”或“咯噔”聲(保持架損壞):軸承保持架磨損、斷裂或滾動體受損,導致滾動體與非受力面碰撞。常見于長時間超速運行或受到沖擊載荷。
2. 尖銳的“嘶嘶”或“嘯叫”聲(潤滑不良):油脂干涸、變質或過量,導致滾動體與滾道發生干摩擦或粘滑摩擦。常見于高溫環境或長期未維護的設備。
3. 沉悶的“隆隆”或“嘎嘎”聲(滾道或滾動體疲勞剝落):軸承滾道或滾動體表面出現麻點、剝落、壓痕。多由過載、裝配不當或自然壽命終止引起。
4. 不規則“沙沙”聲(雜質侵入):灰塵、碳帶碎屑進入軸承內部,研磨產生聲音。碳帶分切環境中的紙粉、碳粉極易污染開放軸承。
排查與處理:
? 感官檢查:停機后用聽診器或長柄螺絲刀抵住軸承座附近,判斷異響來源。點動或低速運行,觀察聲音是否與轉速同步。
? 溫度檢測:用手背觸碰軸承座,明顯發燙(>70℃)通常指示潤滑或損壞問題。
? 拆卸驗證:拆下可疑軸承,清洗后檢查滾道、滾動體、保持架狀況。一旦發現任何剝落、裂紋或間隙超標,必須更換。
? 改善措施:選用高密封等級(如2RS)的軸承;制定定期加脂計劃(如每3個月);避免軸承受偏心載荷;安裝時使用專用工具,嚴禁敲擊。
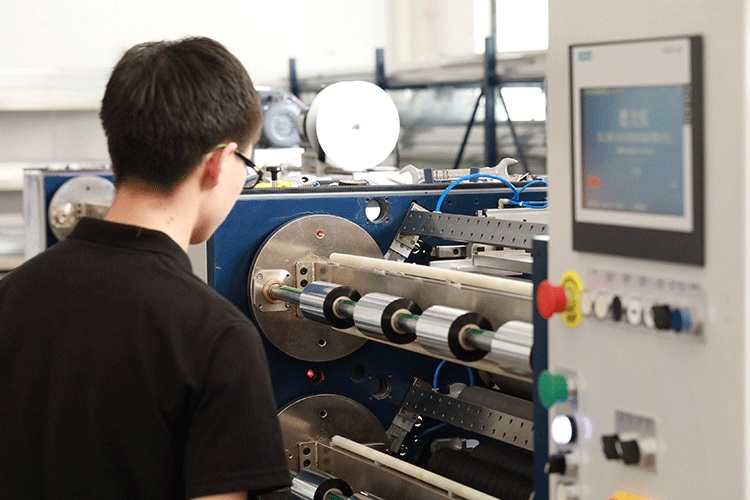
二、 齒輪異響:周期性、節奏感強的敲擊或研磨聲
齒輪傳動廣泛用于分切機的張力控制、收卷同步及刀架進給。其異響通常具有明顯的周期性,與齒嚙合頻率一致,聲音尖銳或沉重。
典型異響類型與原因:
1. 強烈的“哐、哐”或“咔噠”沖擊聲(齒側間隙過大):由齒輪磨損、軸承松動、中心距增大或鍵槽松動引起。啟停或正反轉時尤其明顯。
2. 連續均勻的“唧唧”或尖叫摩擦聲(齒面磨損或點蝕):齒廓嚴重磨損、表面出現麻坑或膠合,導致嚙合沖擊與摩擦。常因潤滑不良、過載或硬質顆粒進入引發。
3. 周期性低沉的“嗚—咚”聲(偏心或齒距誤差):齒輪幾何偏心或齒距累積誤差,導致每轉一次產生頻率變化的聲音。常見于制造質量差或軸彎曲。
4. 不規則的“嘎吱”或金屬刮擦聲(異物卡入齒間):金屬碎屑、碳帶碎片或緊固件脫落進入齒輪副。
排查與處理:
? 觀察法:打開齒輪箱觀察窗(如有),檢查齒面潤滑和磨損痕跡。停機后轉動齒輪,感受嚙合間隙是否均勻。
? 測量法:使用塞尺或千分表測量齒側間隙、齒輪徑向跳動。對照設備手冊,間隙超過0.2mm(取決于模數)需調整。
? 聽診定位:用聽診器沿齒輪箱不同位置移動,異響最大處即故障源。對比正反轉時聲音變化,可區分齒面單側磨損。
? 修復措施:輕微磨損可更換潤滑油并添加抗磨劑;嚴重點蝕或斷齒需更換齒輪。同時檢查軸、軸承及鍵槽,重新調整中心距或緊固基座。
三、 傳動皮帶異響:低頻、有節奏的“吱吱”或“嘩啦”聲
皮帶傳動多用于主電機到刀軸或收卷軸的柔性變速傳動。其異響相對易識別,多與張力、磨損或打滑有關。
典型異響類型與原因:
1. 尖銳短促的“吱吱”聲(打滑):皮帶張緊力不足、負載突然增大或皮帶沾有油污、碳帶蠟質。常見于啟動瞬間或高速分切厚碳帶時。
2. 連續的“嘶嘶”或“嗚嗚”聲(皮帶磨損或硬化的背面):皮帶過度磨損、背面裂紋或與張緊輪發生摩擦。也可能由皮帶型號不匹配或輪槽磨損引起。
3. “啪嗒、啪嗒”的拍打聲(皮帶過松或長度不一致):多楔帶或同步帶松弛,運行時帶體甩動撞擊防護罩或其他部件。
4. 有規律的“咕咕”或“嘎吱”聲(皮帶張力脈動或帶輪偏心):帶輪安裝不平衡、錐套松動或皮帶接頭不均勻(如齒形帶)。
排查與處理:
? 目視張力檢查:用手指按壓皮帶跨度中點,應有合理撓度(通常每100mm中心距下壓1-2mm)。觀察運行中皮帶是否抖動、爬齒。
? 皮帶狀態評估:檢查皮帶接觸面是否光滑發亮(打滑痕跡)、有無裂紋、缺齒或分層。清理輪槽中的碳粉、油泥。
? 輪對中與平衡:使用直尺或激光對中儀檢查帶輪平行度;測量帶輪徑向跳動。
? 調整方案:先適當張緊皮帶(有自動張緊輪的檢查彈簧),清潔皮帶與輪槽。若皮帶老化、缺齒或嚴重磨損,應成組更換。更換同步帶時需確保同型號、同長度,并檢查帶輪鍵槽和錐套是否緊固。
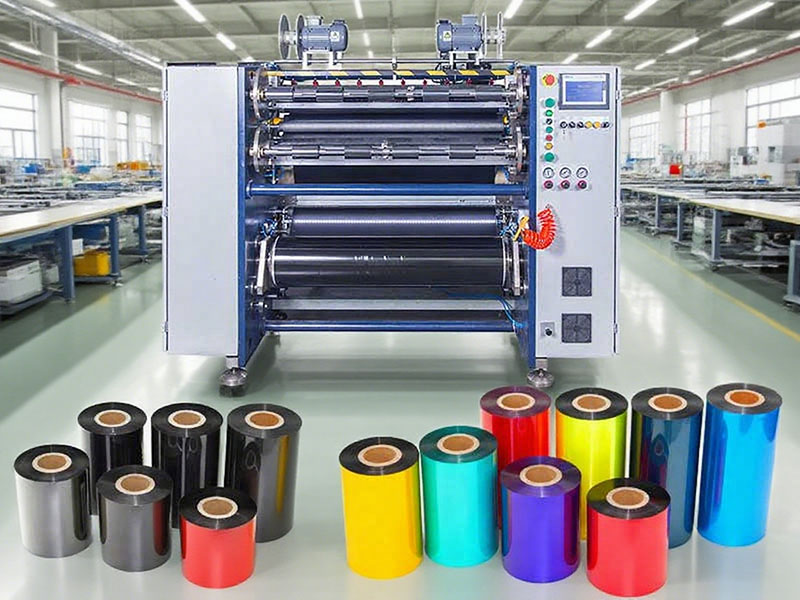
四、 綜合排查流程建議
當碳帶分切機出現異響時,建議按以下步驟系統排查:
1. 安全停機:立即停止設備,切斷電源,掛牌上鎖。
2. 初步定性:依靠位置、音調、周期和負載變化,初步判斷異響屬于軸承、齒輪還是皮帶,并記錄工況(速度、張力、分切長度)。
3. 隔離測試:斷開主傳動或單獨驅動各軸,逐步縮小范圍。例如,拆下皮帶,手動旋轉電機軸和刀軸,判斷異響來自電機側還是負載側。
4. 拆卸檢查:針對最可疑部件,拆解至可見核心故障界面。借助放大鏡、內窺鏡等工具確認損傷形態。
5. 根源治理:不局限于更換損壞件,還需排查誘發原因——如過載、潤滑、對中、平衡、地基松動或碳帶粉塵積累。
6. 試運轉驗證:修復后先低速空轉半小時,無異響后再逐步加載到生產速度。同時記錄振動和溫度基線,作為后續點檢依據。
五、 預防性維護要點
? 制定點檢表:每日聽聲音、摸溫度、看皮帶;每周檢查軸承潤滑脂;每月測試齒側間隙和皮帶張力。
? 加強清潔:定期清理分切機內部,尤其是軸承附近的碳粉、紙屑。可使用吸塵器或專用吹氣槍。
? 備件管理:儲備常見軸承(6204、6205等)、齒輪(常用模數)、多楔帶和同步帶,確保同型號、同品牌更換。
? 操作規范:避免超速、超載分切;禁止突然反向或緊急剎車(除非緊急情況);培訓操作工識別早期異響。
? 狀態監測:對關鍵工位(如收卷軸、刀槽輥)可使用手持式振動分析儀或在線溫度傳感器,實現預知性維修。
總結
碳帶分切機的異響是設備“求救”的語言。軸承異響多為高頻、連續金屬音,根源在于磨損、潤滑或污染;齒輪異響具有明確的周期性嚙合沖擊,常與側隙、齒面損傷相關;皮帶異響則多是低頻打滑或拍打聲,由張力、老化或沾污引起。通過聽、摸、看、測的系統排查,加之科學的預防性維護,可顯著降低非計劃停機,保障分切精度和設備壽命。記住:忽視小異響,終成大故障。對于精密分切而言,每一處異常振動都不應姑息。