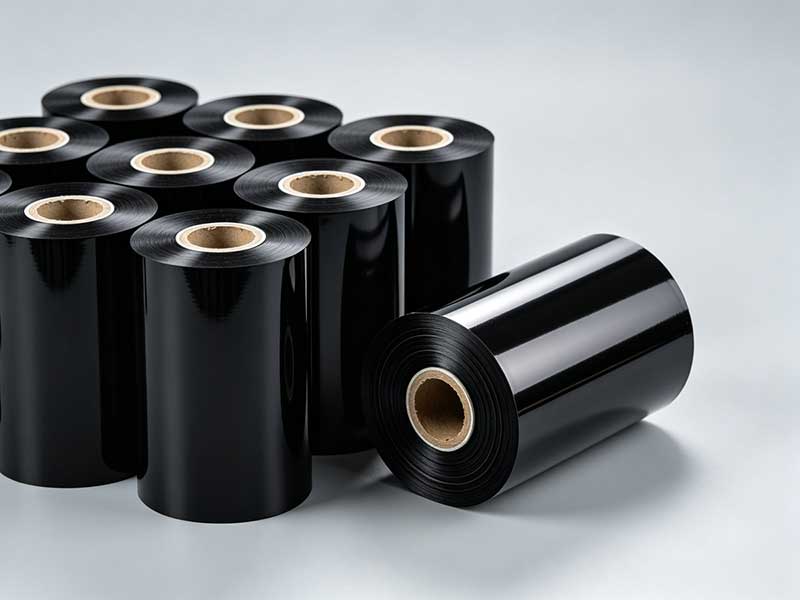
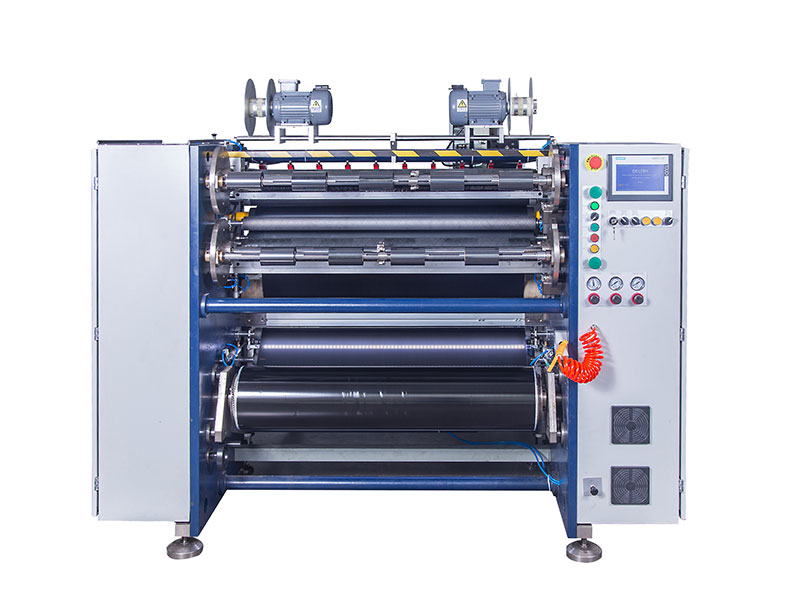
 熱轉(zhuǎn)印碳帶分切機
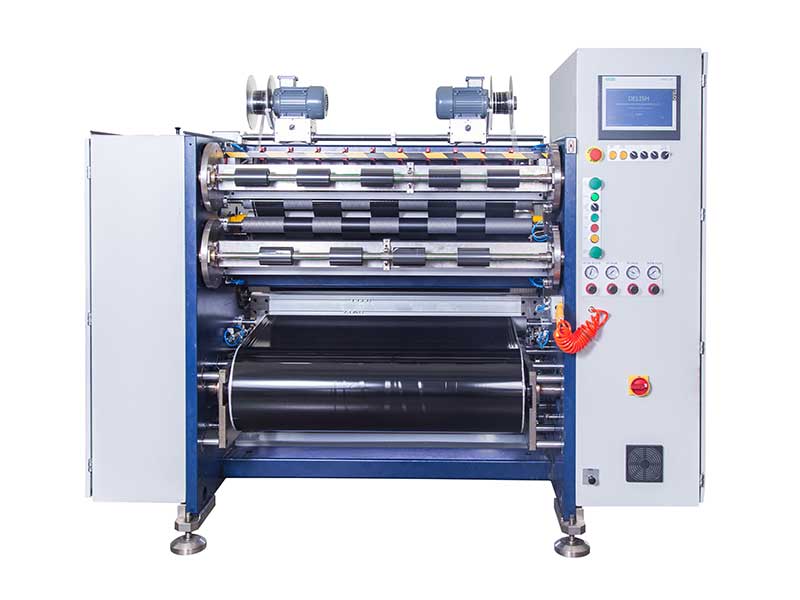 條碼碳帶分切機
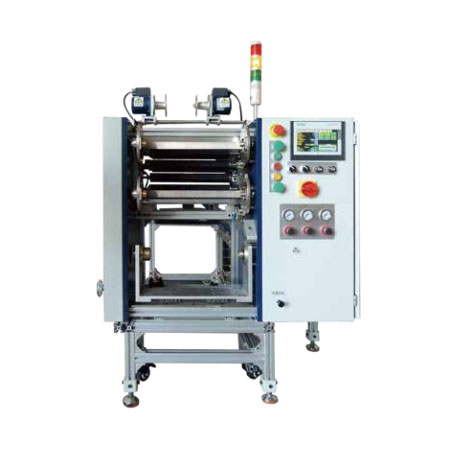 線號機色帶分切機
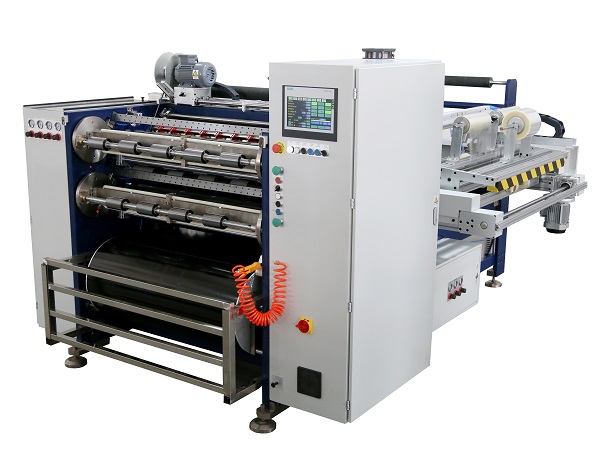 全自動碳帶分切機 RSDS8 PLUS
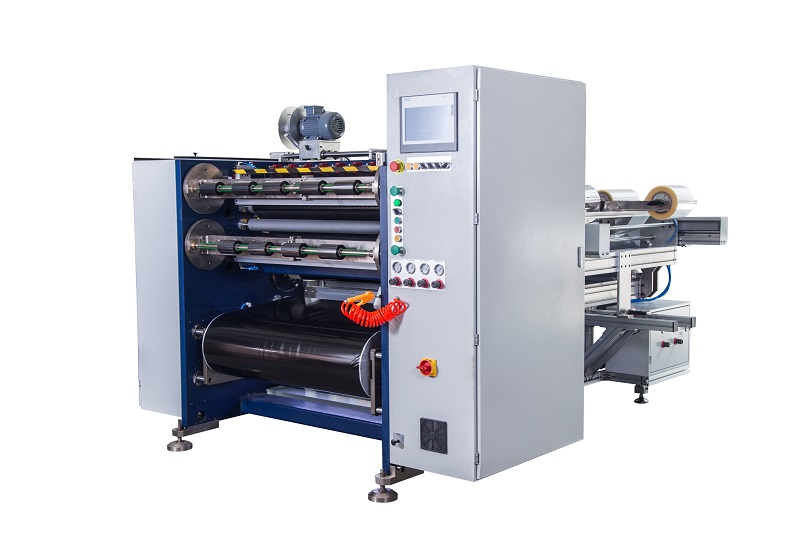 半自動碳帶分切機 RSDS5 PLUS
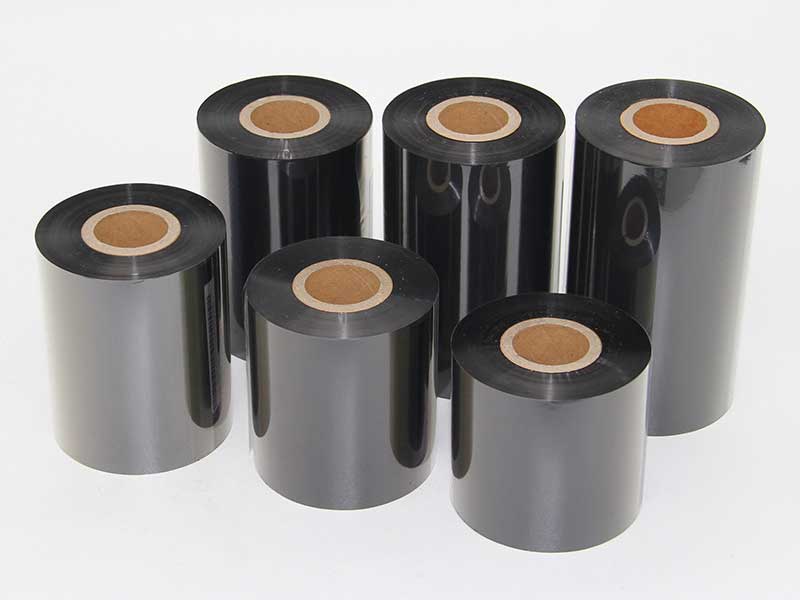 TTO碳帶分切機
服務熱線
180-5003-0233
熱轉(zhuǎn)印碳帶分切機在運行過程中,張力不穩(wěn)定是常見的故障之一。張力不穩(wěn)會直接導致碳帶褶皺、邊緣不齊、收卷松緊不一等問題,嚴重影響分切質(zhì)量和后續(xù)使用體驗。下面我們從原因分析入手,分享一套實用的調(diào)整技巧。
一、先判斷:張力不穩(wěn)的典型表現(xiàn)
在動手調(diào)整前,先確認問題屬于哪種情況:
? 張力忽大忽小:運行中指針或傳感器讀數(shù)頻繁波動
? 張力逐漸增大:開機正常,運行一段時間后越來越緊
? 張力逐漸減小:收卷松散,碳帶打滑
? 啟動/停止瞬間波動明顯:加減速時出現(xiàn)沖擊
二、排查順序:從機械到電氣
1. 檢查機械傳動部分(最常見)
氣脹軸是否漏氣或磨損
碳帶分切機多采用氣脹軸固定卷芯。若氣脹軸密封不嚴或脹塊磨損,卷芯會在軸上打滑,導致張力失控。
處理方法:檢查氣壓是否穩(wěn)定(建議0.5-0.6MPa),漏氣處更換密封圈或脹塊。
軸承是否卡滯
用手轉(zhuǎn)動放卷軸和收卷軸,感受是否有“一頓一頓”或異響。軸承損壞會導致旋轉(zhuǎn)阻力不均勻。
處理方法:清洗或更換軸承,加注適量潤滑脂。
皮帶或聯(lián)軸器是否松動
電機與軸之間的傳動件松動,會造成力矩傳遞斷續(xù)。
處理方法:緊固聯(lián)軸器螺絲,更換老化皮帶。
2. 檢查張力檢測反饋系統(tǒng)
張力傳感器(張力擺桿/壓力傳感器)
? 擺桿式:檢查擺桿轉(zhuǎn)動是否靈活,配重塊是否移位,電位器是否接觸不良
? 壓力傳感器式:檢查傳感器表面有無碳粉堆積,線纜是否虛接
處理方法:清潔傳感器,重新校準零點(具體方法見后文)。
浮動輥(跳舞輥)氣缸壓力
許多分切機通過浮動輥+低摩擦氣缸實現(xiàn)張力調(diào)節(jié)。氣缸壓力不穩(wěn)或氣缸漏氣,會直接導致張力波動。
處理方法:檢查氣源三聯(lián)體(調(diào)壓閥、油霧器、過濾器),調(diào)節(jié)氣缸節(jié)流閥使浮動輥動作平緩。
3. 檢查電氣控制系統(tǒng)
磁粉離合器/制動器(老式機型常見)
? 磁粉是否結塊:長期使用后磁粉分布不均,導致力矩忽大忽小
? 勵磁電流是否穩(wěn)定:用萬用表測量輸入電流,波動超過±5%需檢查控制器
處理方法:更換磁粉(建議使用原廠型號)或更換為矢量變頻電機方案。
變頻器參數(shù)
若收放卷采用變頻電機+矢量控制,則需要檢查:
? 是否開啟了“張力控制模式”
? 卷徑計算是否正確(需要設置初始卷徑和當前卷徑)
? 加減速時間是否過短(建議加長至15-30秒)
處理方法:重新進行電機參數(shù)自整定,按說明書設置卷徑補償系數(shù)。
三、實操調(diào)整四步法
第一步:空載調(diào)試(不放碳帶)
1. 設定目標張力值(例如:碳帶寬度30mm時,張力控制在8-12N)
2. 啟動設備,觀察放卷軸和收卷軸運行是否平穩(wěn)
3. 用手輕觸軸端,感受是否有周期性振動
第二步:加載試切(用廢料帶調(diào)試)
1. 裝上碳帶,設定較低張力(正常值的60%)
2. 低速運行(建議20-30m/min),觀察碳帶表面
3. 逐步提高速度,直到出現(xiàn)不穩(wěn)定現(xiàn)象,記錄當時的張力和速度
第三步:逐項調(diào)整
| 問題現(xiàn)象 | 優(yōu)先調(diào)整項 | 操作手法 |
| 低速穩(wěn)、高速抖 | 降低加減速斜率 | 變頻器參數(shù)P1120(加速)/P1121(減速)增大至20s |
| 啟動瞬間起皺 | 增加預張力 | 在“啟動張力”參數(shù)中設定為運行張力的1.2倍,持續(xù)0.5-1s |
| 運行中周期性波動 | 檢查壓輥平行度 | 用塞尺測量兩端間隙,相差不超過0.1mm |
| 收卷外松內(nèi)緊 | 增大錐度張力系數(shù) | 從5%逐步上調(diào)至10-15% |
第四步:張力標定(校準)
如果傳感器被誤動過或更換過,必須重新標定:
1. 將放卷軸懸空(不穿帶),讓張力傳感器僅受擺桿/滾輪自重
2. 在控制器中執(zhí)行“零點校準”
3. 用彈簧秤拉住碳帶路徑上的測量輥,施加已知拉力(例如10N)
4. 在控制器中執(zhí)行“滿度校準”,輸入10N
5. 重復2-3次,確認讀數(shù)誤差±0.5N以內(nèi)
四、容易被忽視的“軟性因素”
? 碳帶本身卷繞質(zhì)量差:原卷碳帶如果本身就是“香蕉卷”(一端緊一端松),任何機器都調(diào)不穩(wěn)。建議更換整卷碳帶測試排除。
? 環(huán)境溫濕度:冬季干燥時碳帶易產(chǎn)生靜電吸附,導致張力反饋失真。可用離子風機吹拂路徑或適當加濕(濕度40%-60%)。
? 分切寬度突變:從寬碳帶分切改為窄碳帶時,同樣的張力設定值會產(chǎn)生更大的線壓力。經(jīng)驗法則:碳帶寬度減半,張力值也減半。
五、快速故障對照表
| 癥狀 | 最可能原因 | 應急處理方法 |
| 張力波動周期很短(1-2秒一次) | 放卷軸軸承損壞 | 臨時降低轉(zhuǎn)速至30m/min以下 |
| 張力波動周期很長(幾十秒一次) | 卷徑計算錯誤 | 手動輸入當前剩余卷徑 |
| 只有收卷不穩(wěn),放卷正常 | 收卷軸摩擦片磨損 | 臨時增加收卷比例增益20% |
| 只有放卷不穩(wěn),收卷正常 | 放卷制動器磁粉老化 | 更換磁粉或臨時減小放卷張力設定 |
六、什么時候該請廠家?
如果以上方法都試過仍無法解決,且滿足以下任一條件,建議聯(lián)系設備廠家:
1. 更換張力傳感器、控制器主板后問題依舊
2. 設備使用超過8年,機械間隙過大
3. 出現(xiàn)過嚴重撞機(碳帶斷裂卷繞進傳動部位)
總結一句話:張力不穩(wěn)首先查機械(氣脹軸、軸承、皮帶),其次查反饋(傳感器、浮動輥),最后才是調(diào)參數(shù)。按照“從硬到軟”的順序排查,多數(shù)問題都能在30分鐘內(nèi)解決。日常注意清潔碳粉、定期檢查氣路和軸承,可以大幅減少張力故障的發(fā)生。


