 pet薄膜分切機(jī)
 電容膜分切機(jī)
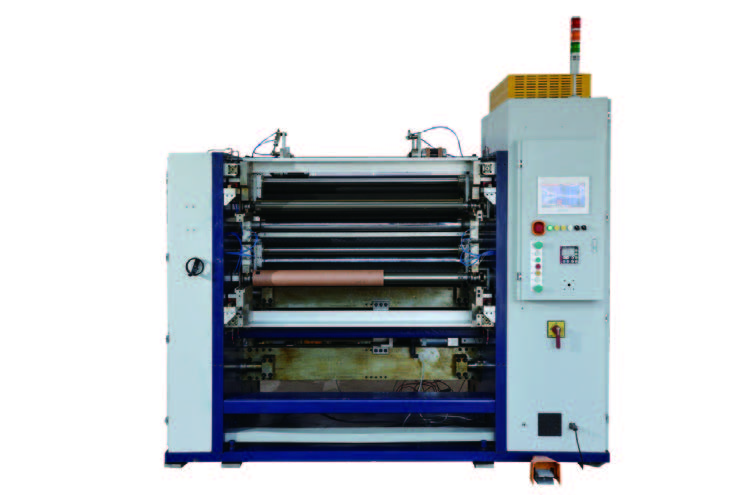 電容器薄膜分切機(jī)
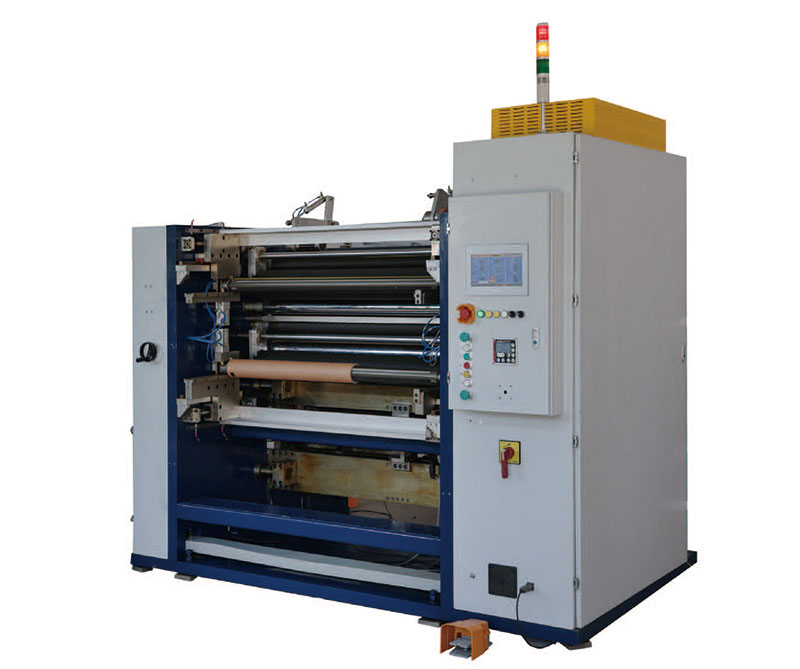 新能源超薄膜分切機(jī)
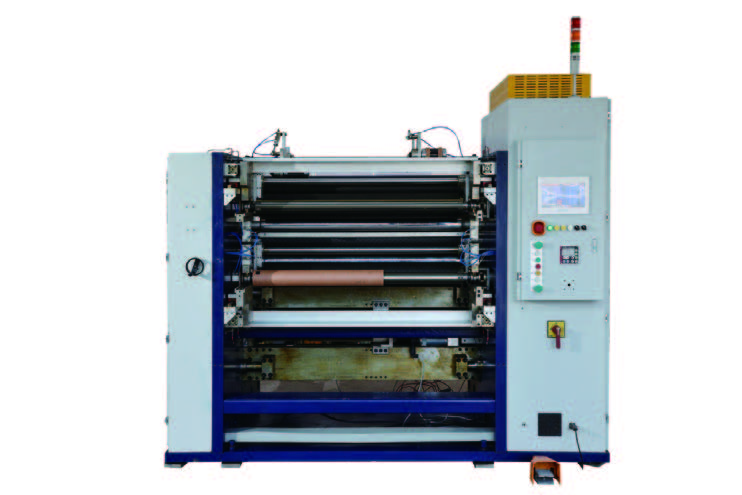 離型膜分切機(jī)
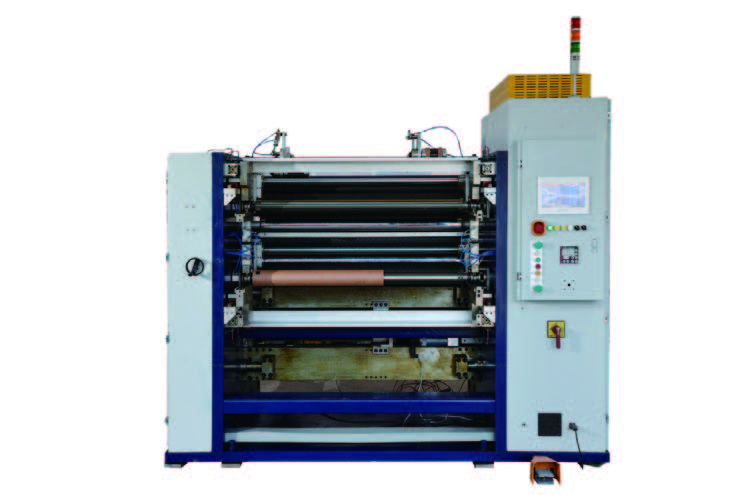 塑料薄膜分切機(jī)
服務(wù)熱線
180-5003-0233
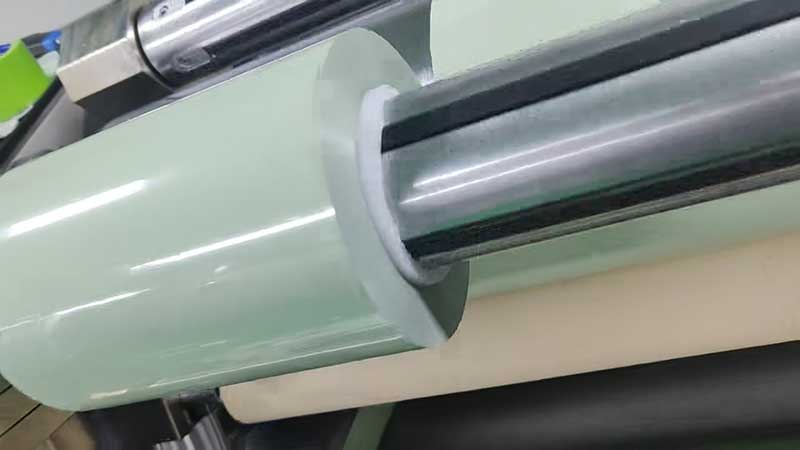
在薄膜分切加工中,收卷端面不齊是讓人頭疼的老問(wèn)題——膜卷端面像塔狀歪斜、呈蜂窩狀松散,甚至個(gè)別地方突出,既影響美觀,更直接關(guān)系到產(chǎn)品能否順利交付。遇到這種情況,不妨從以下三個(gè)方面入手排查和解決。
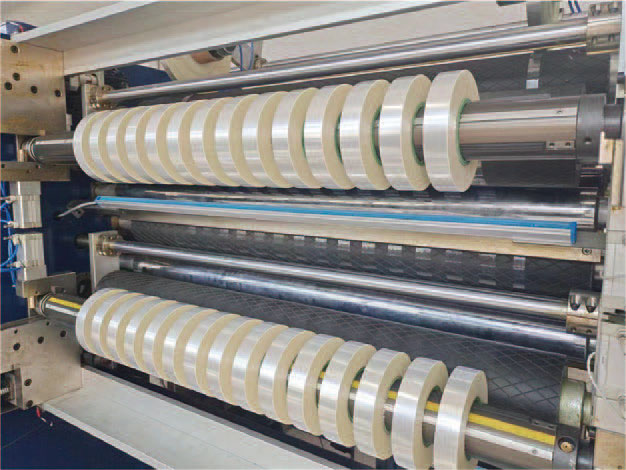
張力控制:找準(zhǔn)“收卷錐度”這個(gè)關(guān)鍵
收卷張力是影響端面整齊度的首要因素。張力過(guò)大,薄膜層間擠壓過(guò)緊,容易因橫向厚度偏差積累導(dǎo)致端面凸出;張力過(guò)小,膜卷松垮,端面自然無(wú)法整齊。
解決思路是采用錐度張力控制——隨著卷徑增大,張力逐漸遞減。一個(gè)可供參考的設(shè)定是:初始張力設(shè)為100%,卷徑每增加10%,張力衰減5%~8%,最終降至60%~70%。這樣既能保證起始層緊密貼合,又能避免大卷時(shí)外層過(guò)緊導(dǎo)致端面變形。
此外,分切過(guò)程中應(yīng)實(shí)時(shí)監(jiān)控張力波動(dòng)。浮輥狀態(tài)是一個(gè)直觀的判斷信號(hào)——浮輥朝放卷方向傾斜說(shuō)明張力過(guò)大,朝收卷方向傾斜則張力過(guò)小。及時(shí)微調(diào),把張力波動(dòng)控制在±2%以內(nèi),能有效減少端面不齊的發(fā)生。
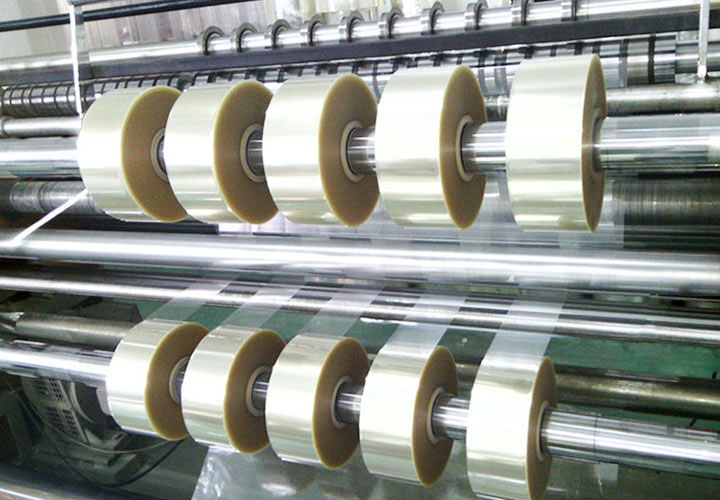
壓輥調(diào)整:別讓“最后一壓”出了問(wèn)題
收卷壓輥的作用是在收卷過(guò)程中壓緊膜卷、排出層間空氣。如果壓輥不平衡或壓力不當(dāng),膜材受力不均,端面就會(huì)出現(xiàn)起伏。
檢查壓輥平衡性是第一步。壓輥兩端壓力不一致,會(huì)導(dǎo)致膜卷一端緊一端松,端面自然歪斜。應(yīng)定期檢查并調(diào)整壓輥的平衡性,確保兩端壓力一致。
壓輥壓力需要隨卷徑增加而線性上升。參考經(jīng)驗(yàn)值,收卷壓輥壓力可設(shè)定在0.08~0.20 MPa,隨著卷徑增大適當(dāng)提高壓力。對(duì)于聚酯薄膜等對(duì)排空要求高的材料,可采用中高度為0.3mm~0.6mm的壓輥,使壓輥中部更貼近膜卷,有利于空氣排出。
另外,收卷間隙的微調(diào)也很重要。有專(zhuān)利方案提出在壓輥裝置上增設(shè)微調(diào)單元,通過(guò)調(diào)節(jié)螺栓精細(xì)控制壓輥軸與膜卷軸的平行度,解決因薄膜厚度偏差導(dǎo)致的收卷間隙不均問(wèn)題。
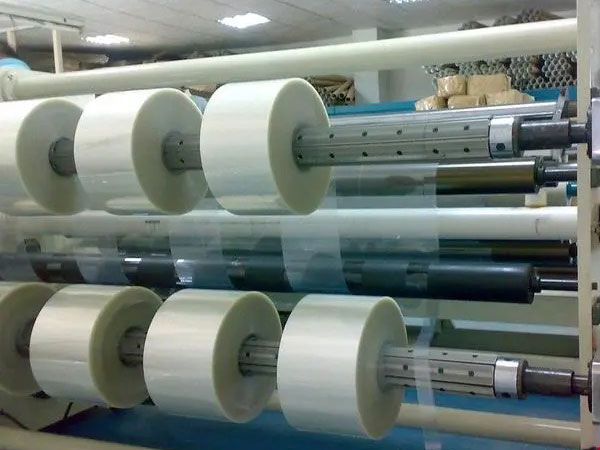
設(shè)備精度:排查輥筒平行與收卷軸對(duì)中
如果張力和壓輥都調(diào)整到位了仍不整齊,問(wèn)題很可能出在設(shè)備本身的精度上。
導(dǎo)向輥不平行是常見(jiàn)原因。生產(chǎn)現(xiàn)場(chǎng)可用水平儀或激光對(duì)中儀檢查所有導(dǎo)向輥的平行度,目標(biāo)應(yīng)調(diào)整至±0.1mm/1000mm以內(nèi)。即便是微小的偏差,在高速運(yùn)轉(zhuǎn)中也會(huì)被放大,導(dǎo)致薄膜跑偏。
收卷軸的狀態(tài)同樣值得關(guān)注。收卷軸彎曲、頂錐對(duì)中不良、或與切割面板沒(méi)有對(duì)齊,都會(huì)直接影響端面整齊度。應(yīng)定期檢查軸是否變形,確保頂錐對(duì)中,收卷軸松緊度適當(dāng)。
收卷臂同步性也不容忽視。兩端收卷臂參數(shù)不一致,會(huì)產(chǎn)生分力影響端面平整度,需要定期進(jìn)行同步校準(zhǔn)。
解決收卷不齊問(wèn)題,核心思路是“張力遞減、壓輥隨動(dòng)、設(shè)備對(duì)中”。三者相互關(guān)聯(lián),單方面調(diào)整某一項(xiàng)往往效果有限,需要協(xié)同配合。建議建立“分切參數(shù)-質(zhì)量指標(biāo)”的記錄臺(tái)賬,通過(guò)數(shù)據(jù)積累找到適合自己設(shè)備和材料的最佳參數(shù)組合,逐步將端面不齊度控制在1mm以內(nèi)的目標(biāo)范圍。


