 pet薄膜分切機
 電容膜分切機
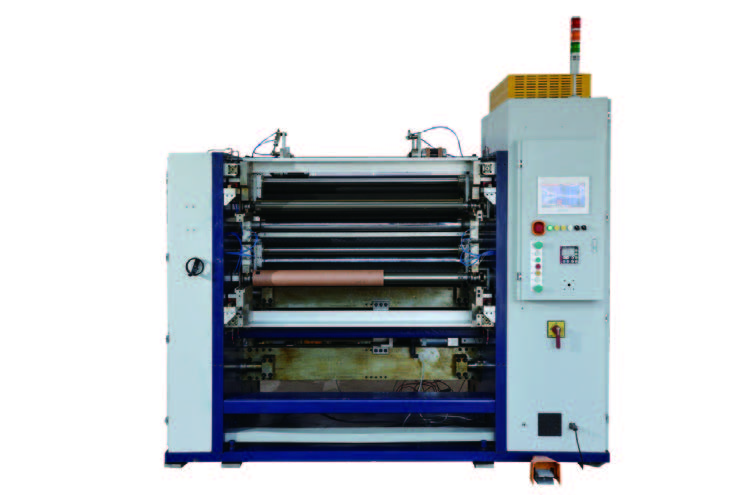 電容器薄膜分切機
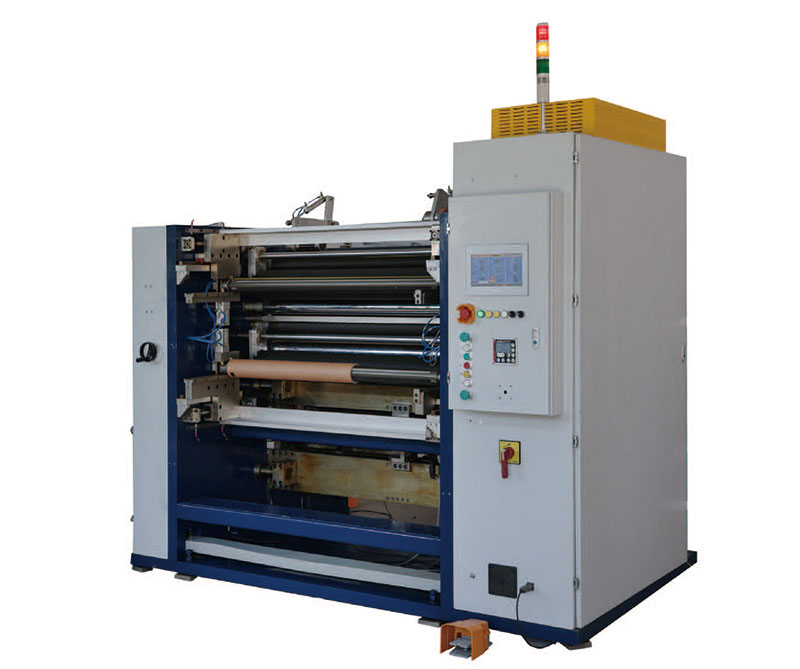 新能源超薄膜分切機
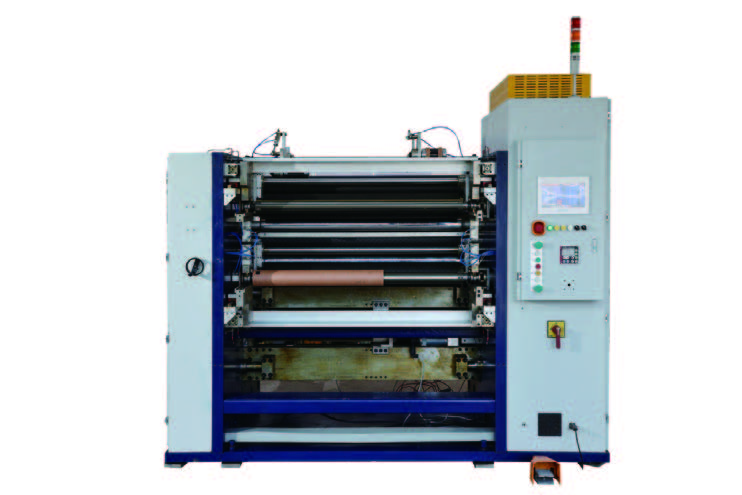 離型膜分切機
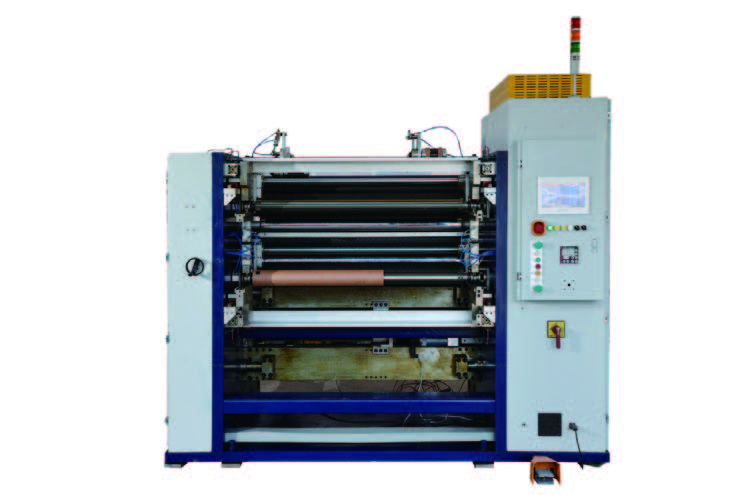 塑料薄膜分切機



服務熱線
180-5003-0233
端面不齊,是薄膜分切工序中最讓人頭疼的質量問題之一。膜卷端面參差不齊,不僅看著不美觀,更意味著內部張力分布不均——這樣的膜卷到了客戶手里,印刷套印不準、復合起皺、放卷跑偏,一連串的麻煩都會找上門。很多操作工第一反應就是“加大收卷張力”,但結果往往適得其反。收卷張力不是越大越好,關鍵在于“動態匹配”。
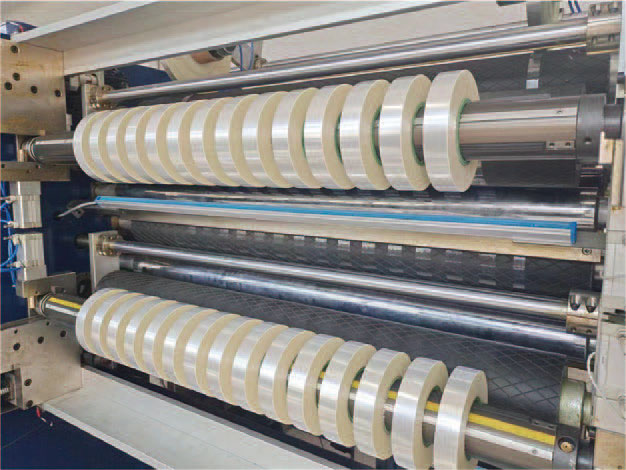
端面不齊的根源,遠不止張力一個
端面不齊有兩種常見形態:一種是不規則的參差不齊,一種是呈波浪形的有規律偏移。要解決這個問題,得先找到“真兇”。
光電跟蹤失準是最容易被忽視的原因。分切機依靠光電眼識別薄膜上的跟蹤線來實現糾偏,如果光電眼調整不當,或者跟蹤線與薄膜背景的色差不明顯,糾偏系統就會“失明”或“猶豫”,膜卷自然跑偏。
靜電作祟同樣不可小覷。高速分切時薄膜摩擦產生靜電,膜層之間相互排斥或粘連,收卷時薄膜“飄忽不定”,端面自然難以整齊。靜電嚴重時,甚至會讓薄膜吸附灰塵,影響潔凈度要求高的產品。
設備本身的問題也會導致端面不齊。收卷壓輥不平衡、兩端收卷臂參數不一致,會讓膜卷兩側受力不均,產生波浪形端面不齊。此外,分切速度變化過快,對表面光滑的薄膜來說,也會因慣性滑移導致錯層。
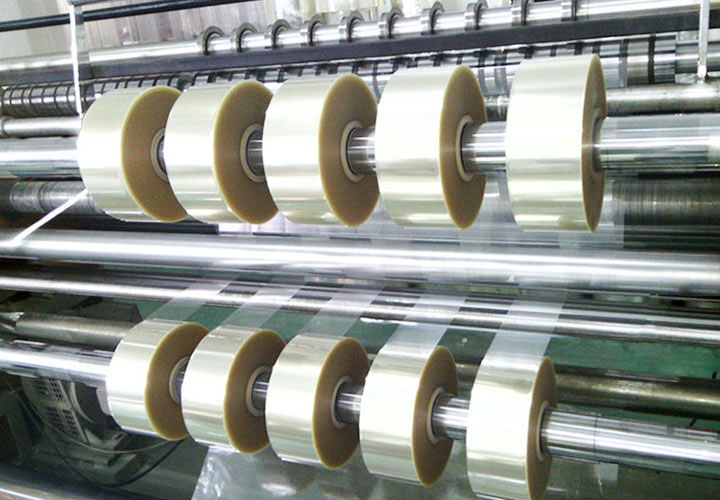
收卷張力:端面不齊的“核心開關”
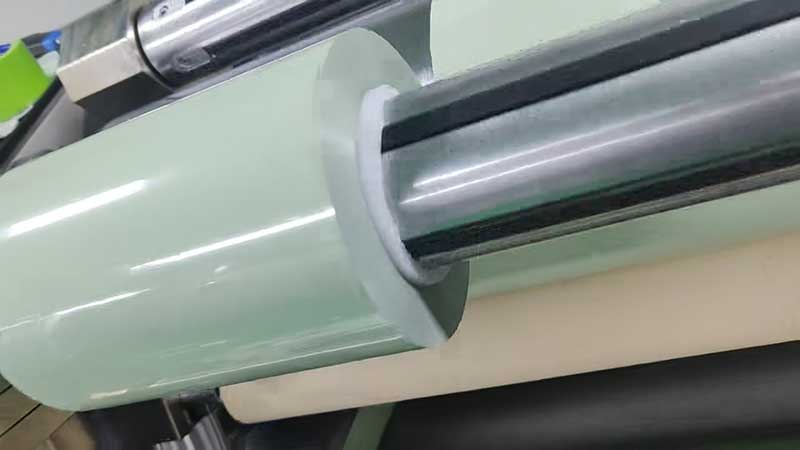
在所有因素中,收卷張力對端面整齊度的影響最為直接。張力過小,膜卷松軟,層間空氣無法排出,薄膜發生橫向滑移;張力過大,膜卷收得過緊,橫向受力不均,同樣會造成端面錯層。張力沒有“萬能值”,必須隨分切過程動態變化。
錐度張力控制是解決這個問題的核心思路。隨著收卷直徑不斷增大,膜卷重量增加,如果維持恒定張力,外層薄膜會對內層產生過大壓力,導致內層起皺或橫向滑移。正確做法是:隨著卷徑增大,逐步減小收卷張力,讓膜卷保持“內緊外松”的理想狀態。
現代分切機普遍配備閉環張力控制系統,通過張力傳感器實時檢測薄膜張力,經PID運算后自動調節收卷力矩。操作工需要做的,是設定好張力錐度曲線——即張力隨卷徑變化的衰減斜率。不同材質、不同厚度的薄膜,所需的錐度曲線完全不同:
? 較厚、挺度好的薄膜(如BOPP、PET):需要較高的收卷張力,錐度可平緩一些
? 較薄、易拉伸的薄膜(如PE、CPP):需要較低的收卷張力,錐度應更陡,且加減速要緩慢
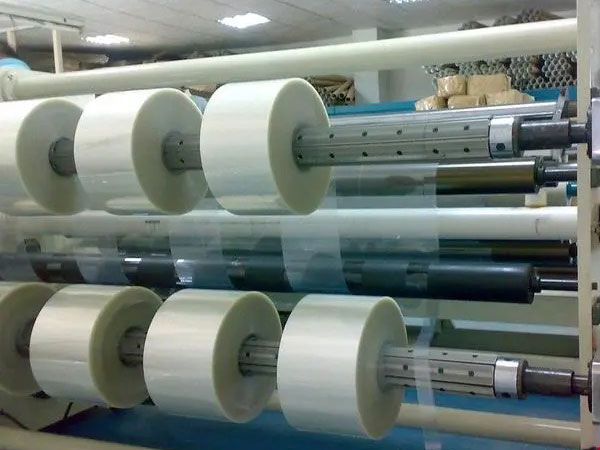
實操調參:從“憑經驗”到“講方法”
1. 先確認基礎張力是否“在區間”
不同薄膜有推薦的張力范圍,可作為起點參考。例如鋰電隔膜分切中,收卷張力一般控制在0.06~0.12N/mm。實際操作中,可先用推薦值的中下限起步,觀察膜卷端面狀態再微調。
2. 觀察端面形態,反向診斷張力問題
? 端面呈“蜂窩狀”疏松、膜層間有明顯滑移 → 張力偏小,需適當增加收卷張力或減少錐度衰減率
? 端面呈“波浪形”起伏、膜卷表面過硬 → 張力偏大或錐度衰減不夠,需降低張力設定或加大錐度
? 端面一側齊一側不齊 → 檢查收卷壓輥兩端壓力是否一致、收卷臂參數是否對稱
3. 配合壓輥壓力,避免“幫倒忙”
收卷壓輥的作用是壓出層間空氣并緩沖震動。壓輥壓力過大會加劇“內松外緊”,壓力過小則空氣卷入過多導致端面不齊。壓輥壓力應隨卷徑增大而逐漸減小,與張力錐度配合調整。 壓輥直徑也應小于膜卷最終直徑,否則包角過大會卷入更多空氣。
4. 用好“記憶功能”,固化成熟參數
對于經常生產的薄膜品種,建議將成功匹配的張力曲線、壓輥壓力曲線、速度等參數儲存下來。下次換產同類產品時直接調用,既省時又穩定。
結語
端面不齊從來不是單一因素造成的,但收卷張力無疑是最關鍵的可控變量。調張力的本質,不是簡單地“擰大”或“擰小”,而是讓張力跟隨卷徑、速度、材質的變化“聰明”地動態調整。 下次再遇到端面不齊,不妨先問自己三個問題:張力錐度設對了嗎?壓輥壓力跟上了嗎?加減速是不是太快了?把這三點調順了,端面整齊度自然水到渠成。