 熱轉(zhuǎn)印碳帶分切機
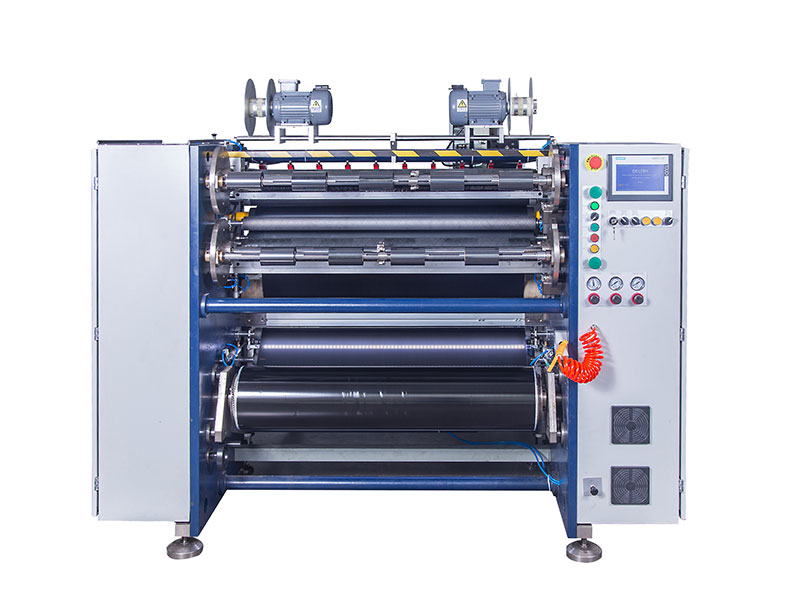
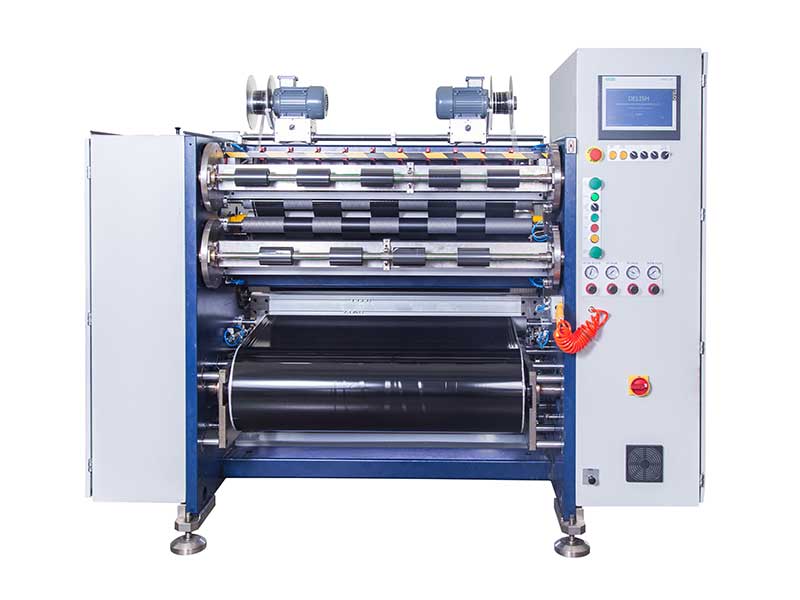 條碼碳帶分切機
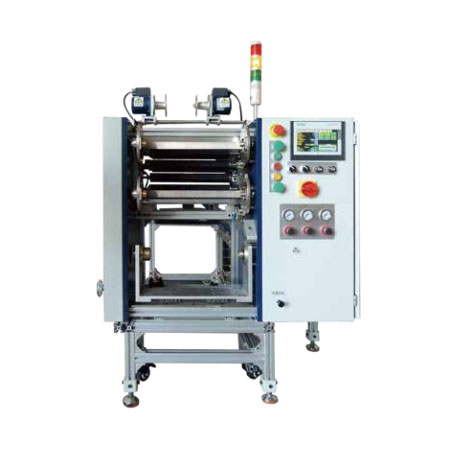 線號機色帶分切機
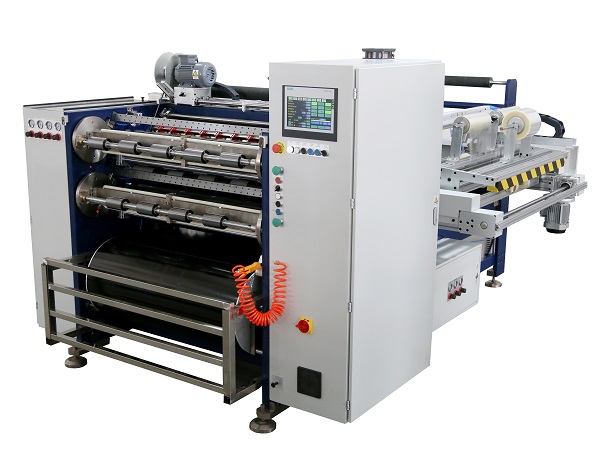 全自動碳帶分切機 RSDS8 PLUS
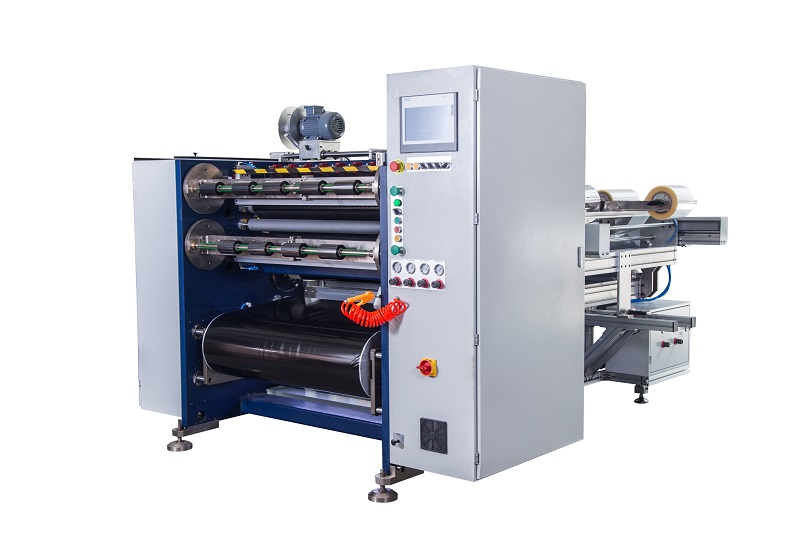 半自動碳帶分切機 RSDS5 PLUS
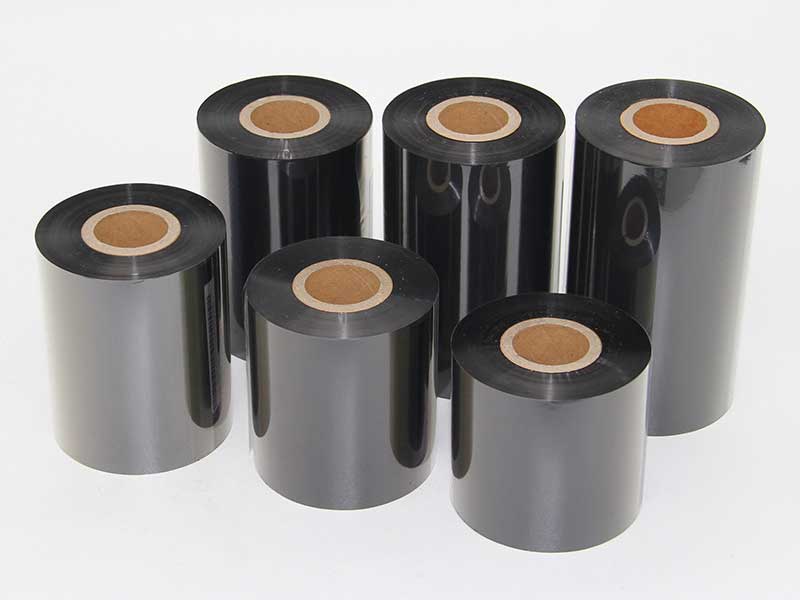 TTO碳帶分切機
服務(wù)熱線
180-5003-0233
引言
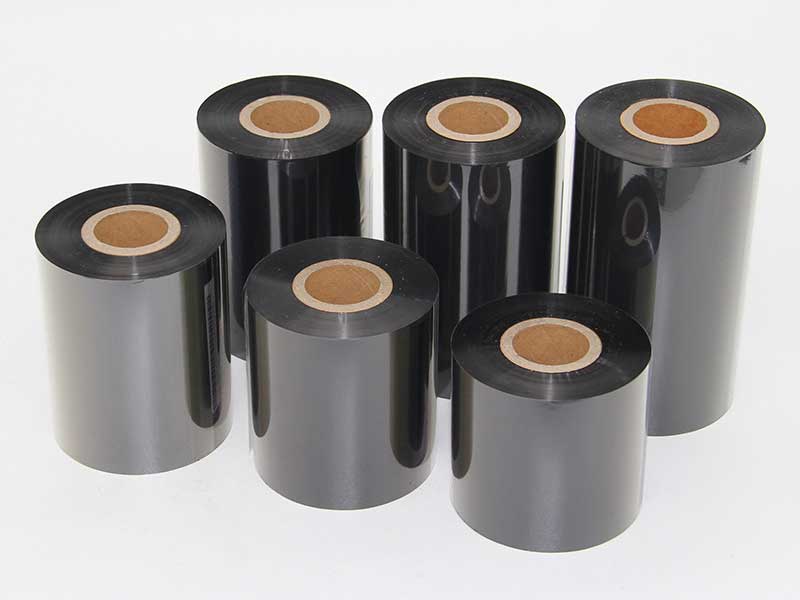
碳帶分切機是將寬幅、長卷的碳帶精確分切成小卷的關(guān)鍵設(shè)備,其產(chǎn)品廣泛應(yīng)用于熱轉(zhuǎn)印打印、物流標(biāo)簽、電子元器件等領(lǐng)域。在碳帶分切過程中,張力控制是決定產(chǎn)品質(zhì)量的核心技術(shù)——它直接影響碳帶的復(fù)卷松緊度、平整度以及最終的打印性能。碳帶作為一種由聚酯薄膜(PET)、熱敏涂層及背涂層構(gòu)成的薄型復(fù)合材料(常見厚度僅4.5-6微米),對拉伸極其敏感,這使得張力控制系統(tǒng)成為碳帶分切機最具技術(shù)含量的部分。
一、張力控制的基本原理
張力,即材料在分切過程中所受的拉伸力。對于碳帶分切而言,張力控制的核心目標(biāo)是實現(xiàn)“不斷帶、不起皺、不偏移”的穩(wěn)定運行。
張力控制的物理本質(zhì)是一種動態(tài)平衡:既要在材料彈性極限內(nèi)保持恰到好處的張力,確保碳帶平整穩(wěn)定地通過切割區(qū)域,又要避免過度拉伸導(dǎo)致變形或斷裂。這種平衡隨著分切過程的進行不斷變化——放卷軸的直徑逐漸減小,收卷軸的直徑逐漸增大,張力需求也隨之改變。
當(dāng)張力過大時,碳帶的PET基膜會受拉伸損傷,導(dǎo)致附著在基膜上的油墨層產(chǎn)生物理變化,易出現(xiàn)掉粉的質(zhì)量問題;當(dāng)張力不足時,碳帶容易產(chǎn)生皺褶,打印時易出現(xiàn)白線、壓痕等不良;而收卷張力過松,則可能造成成品碳帶在運輸或安裝過程中產(chǎn)生管芯偏移、碳帶側(cè)滑等品質(zhì)問題。因此,精確的張力控制不僅是生產(chǎn)連續(xù)性的保障,更是產(chǎn)品質(zhì)量的決定因素。
二、張力控制系統(tǒng)的核心構(gòu)成
現(xiàn)代碳帶分切機的張力控制系統(tǒng)普遍采用閉環(huán)全自動控制方案,由三大核心部分協(xié)同工作:
1. 張力檢測單元
張力檢測單元是系統(tǒng)的“感官”,負責(zé)實時獲取張力狀態(tài)信息。主要包括兩類檢測方式:
張力傳感器:采用應(yīng)變片式或壓電式高靈敏度傳感器,直接測量碳帶通過時施加于導(dǎo)輥上的力,實時精確反饋放卷、過程引導(dǎo)及收卷各環(huán)節(jié)的瞬時張力值。
浮動輥機構(gòu):通過浮動輥的位移變化間接反映張力狀態(tài)。浮動輥通常由氣缸提供基礎(chǔ)張力,當(dāng)碳帶張力變化時,浮動輥位置隨之改變,通過電位器或位移傳感器將此變化轉(zhuǎn)換為電信號反饋給控制系統(tǒng)。
2. 智能控制單元
控制單元是系統(tǒng)的“大腦”,通常以PLC或?qū)S每刂破鳛楹诵摹K邮諜z測信號,依據(jù)預(yù)設(shè)的張力曲線進行高速運算,輸出控制指令。
控制算法的核心是PID(比例-積分-微分)調(diào)節(jié)。系統(tǒng)將實時張力值與目標(biāo)張力值進行比較,得出偏差量,再通過PID算法計算出需要補償?shù)目刂屏俊kx散PID控制可對傳感器所測角度分區(qū)間采用不同的PID參數(shù)進行更精細的調(diào)節(jié),以適應(yīng)不同的運行狀態(tài)。
3. 執(zhí)行機構(gòu)單元
執(zhí)行機構(gòu)是系統(tǒng)的“手腳”,負責(zé)將控制指令轉(zhuǎn)化為實際的力矩調(diào)節(jié)。主要有以下類型:
磁粉離合器/制動器:這是碳帶分切機中應(yīng)用最廣泛的控制元件。磁粉離合器通過調(diào)節(jié)勵磁電流控制磁粉產(chǎn)生的阻力,從而調(diào)節(jié)張力。它作為被動阻力裝置,可以控制較小的張力,適用于中低速分切場景。
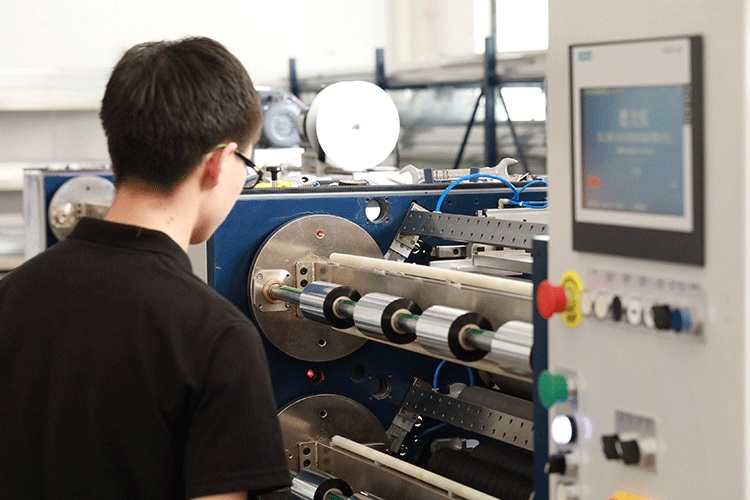
伺服電機:伺服電機采用轉(zhuǎn)矩控制模式,響應(yīng)速度快、控制精度高,適用于高精度張力控制場景。配合內(nèi)置PLC的PID調(diào)節(jié)模塊,采樣周期可短至1ms,系統(tǒng)運行平穩(wěn)。
變頻電機:通過變頻器調(diào)節(jié)電機速度與轉(zhuǎn)矩,適用于一般精度要求的場合。
不同執(zhí)行機構(gòu)各有優(yōu)劣:磁粉離合器成本較低、控制簡單,但在高速運行時易因磁粉高速摩擦產(chǎn)生高溫,影響壽命;伺服電機精度更高、響應(yīng)更快,適合高速分切需求,成為現(xiàn)代高端設(shè)備的主流選擇。
三、三段式張力控制策略
碳帶分切機的張力控制并非單一控制點,而是在放卷段、中間牽引段、收卷段實施分段控制。
放卷段:控制放卷軸的制動扭矩。隨著放卷直徑不斷減小,需逐步降低制動力矩以維持恒定張力。傳統(tǒng)方案使用磁粉制動器,現(xiàn)代方案則采用伺服電機轉(zhuǎn)矩控制,配合卷徑實時計算,自動調(diào)整反向力矩。
中間段:碳帶在經(jīng)過分切刀之前需保持張力穩(wěn)定,避免波動傳遞至切割區(qū)域。多條高平整度導(dǎo)向輥的合理布局和包角優(yōu)化,為張力穩(wěn)定提供物理基礎(chǔ)。
收卷段:隨著收卷直徑逐漸增大,所需扭矩不斷上升。此時需要采用錐度張力控制策略——隨著收卷直徑增大,逐步減小張力,防止內(nèi)層碳帶因壓力過大而擠壓變形。錐度控制是確保成品卷內(nèi)外松緊一致、避免“外緊內(nèi)松”現(xiàn)象的關(guān)鍵技術(shù)。
四、啟停過程的特殊控制
碳帶分切機在啟動和停機階段面臨特殊的張力控制挑戰(zhàn)——加減速過程中需要額外克服系統(tǒng)的轉(zhuǎn)動慣量,若不補償,會出現(xiàn)加速時張力偏小、減速時張力偏大的現(xiàn)象。
現(xiàn)代分切機通常設(shè)置緩沖開機距離和緩沖停機距離:在既定的分切速度與張力作用下,給予一定的碳帶緩沖米數(shù),在此期間機器自動調(diào)整速度與張力,最大化保證所有碳帶的分切公差。這種軟啟動/軟停止策略有效避免了瞬時加減速造成的張力沖擊和斷帶風(fēng)險。
五、張力控制與分切精度的協(xié)同
張力控制與分切精度并非孤立存在,而是深度耦合、相互影響的關(guān)系。
不穩(wěn)定的張力會導(dǎo)致碳帶在分切瞬間發(fā)生微觀伸縮或橫向漂移,直接造成寬度波動和切面不良;穩(wěn)定的張力為分切刀提供了恒定的“切削”條件,是保證精度精度的前提。反之,鋒利平整的刀具能減少分切阻力,有助于維持張力穩(wěn)定;鈍刀或不良切面會增加阻力,引發(fā)局部張力突變。整齊的收卷也為下游客戶使用時的放卷張力穩(wěn)定提供了保障。
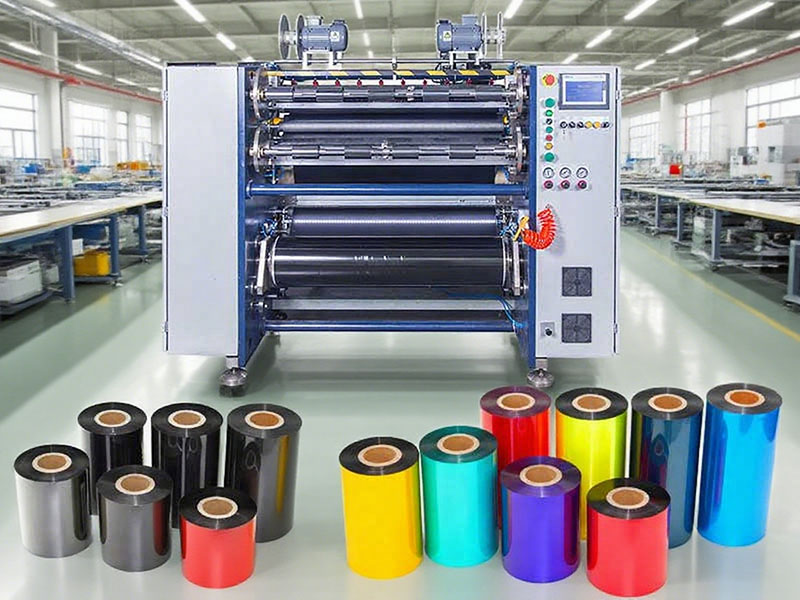
現(xiàn)代最先進的碳帶分切機正致力于將張力控制系統(tǒng)與糾偏系統(tǒng)、主軸驅(qū)動系統(tǒng)、刀具狀態(tài)監(jiān)控系統(tǒng)進行集成化融合,通過高速總線網(wǎng)絡(luò)實現(xiàn)數(shù)據(jù)互通與協(xié)同決策,形成能夠自我感知、動態(tài)優(yōu)化的大閉環(huán)控制系統(tǒng)。
結(jié)語
碳帶分切機的張力控制系統(tǒng)是一門精密的“平衡藝術(shù)”——在材料的剛性要求與柔性處理之間、在高速生產(chǎn)與精密控制之間尋找最佳平衡點。從磁粉離合器的傳統(tǒng)控制到伺服驅(qū)動的精密調(diào)節(jié),從開環(huán)預(yù)設(shè)到閉環(huán)自適應(yīng),張力控制技術(shù)的演進不斷推動著碳帶分切品質(zhì)的提升。隨著傳感器技術(shù)、智能算法和工業(yè)物聯(lián)網(wǎng)的發(fā)展,張力控制正走向更加智能化、自適應(yīng)和系統(tǒng)化的方向,為精密制造領(lǐng)域提供更可靠的技術(shù)支撐。


