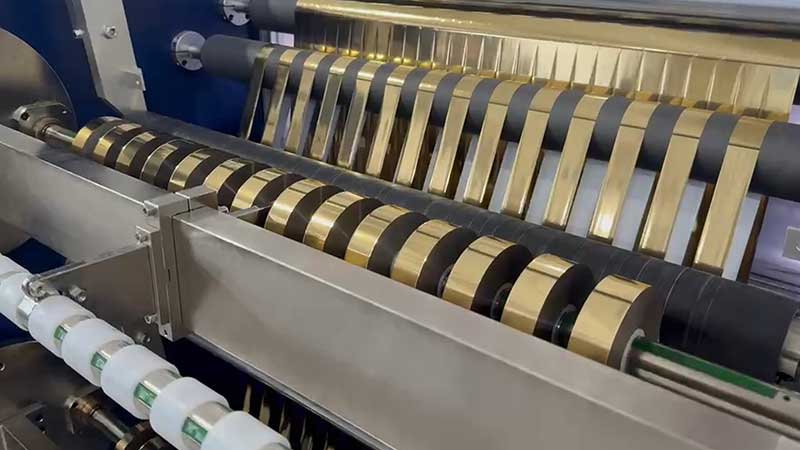
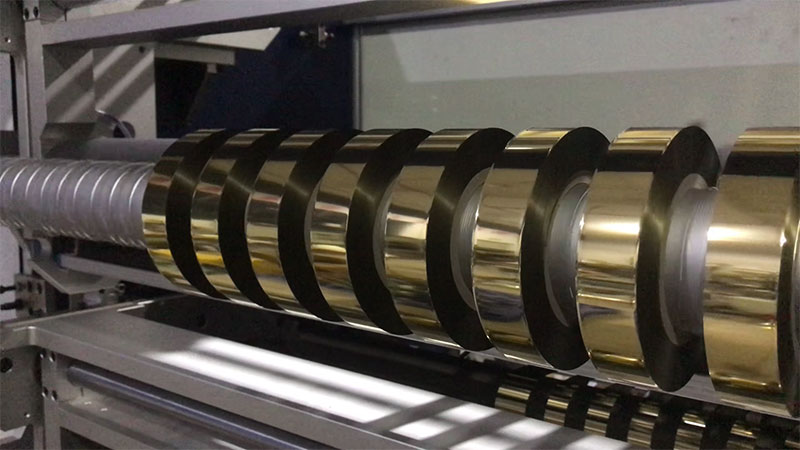
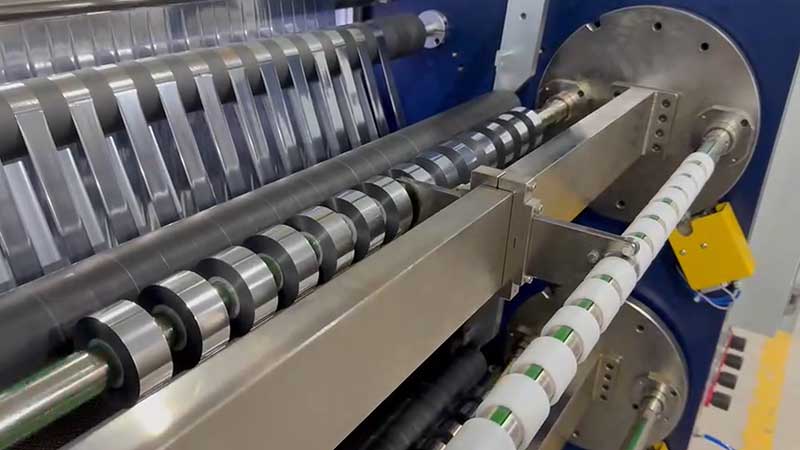
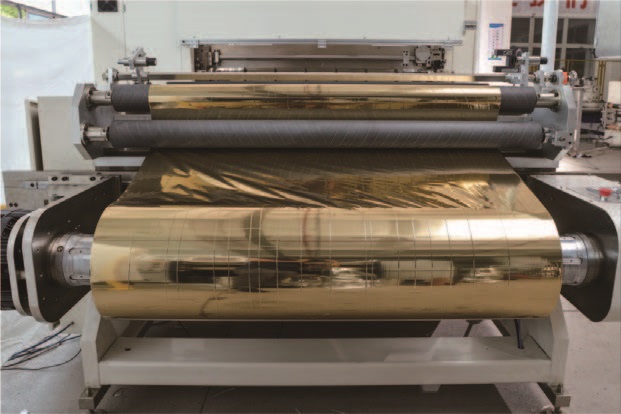
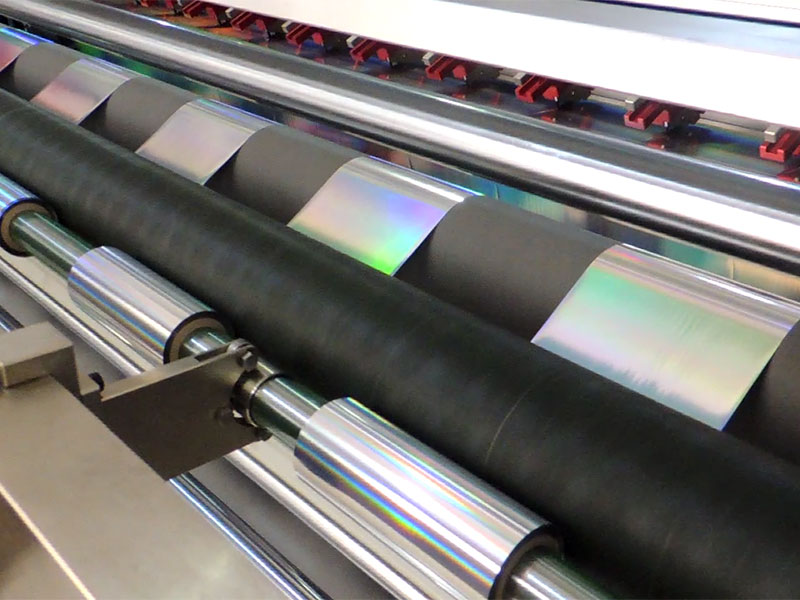
 電化鋁分切機(jī)
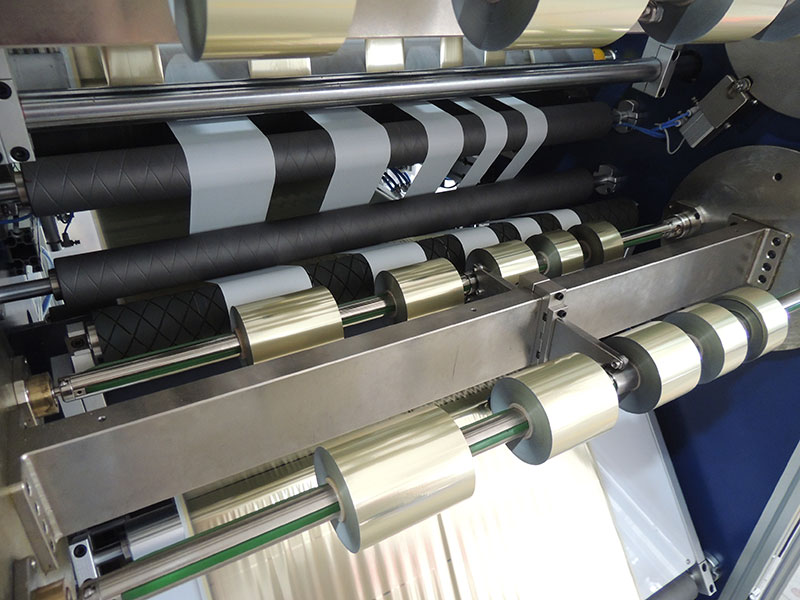 燙金紙分切機(jī)
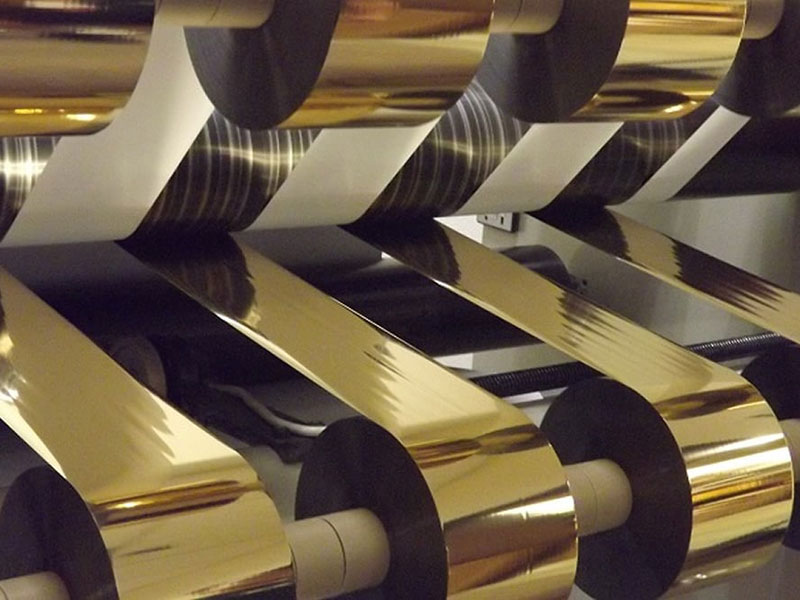 燙金箔分切機(jī)
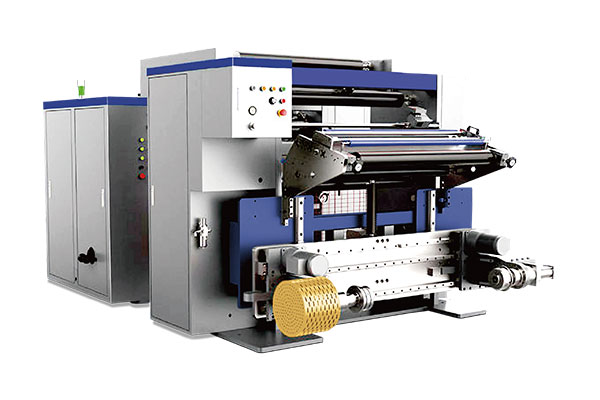 通用型數(shù)字控制高速分切機(jī) RSDS7/T
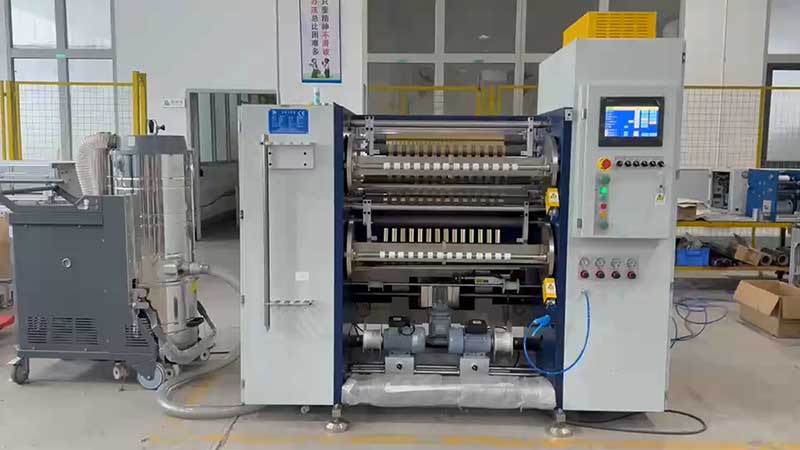 鐳射燙印箔分切機(jī)
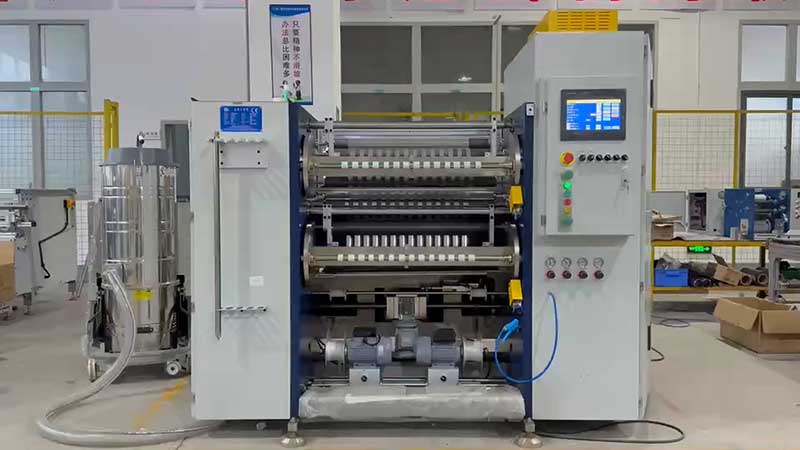 熱燙銀箔分切機(jī)
服務(wù)熱線
180-5003-0233
在燙金工藝領(lǐng)域,有一句經(jīng)驗之談流傳甚廣——“三分燙,七分切”。電化鋁燙印箔(俗稱燙金箔)厚度僅12–30μm,由PET基膜、離型層、金屬鍍層等多層復(fù)合而成,其分切質(zhì)量直接決定了后續(xù)燙金效果與成品率。若分切邊緣出現(xiàn)毛刺,在高速燙金機(jī)上會引發(fā)“飛金”、“掉粉”甚至斷箔停機(jī),造成整條產(chǎn)線癱瘓。
因此,要讀懂電化鋁分切機(jī)的性能,必須深入理解其核心三大參數(shù)體系:精度、張力與刀具。這三維度的協(xié)同,構(gòu)成了分切質(zhì)量的生命線。
一、 精度:從“粗切”到“微米級”加工
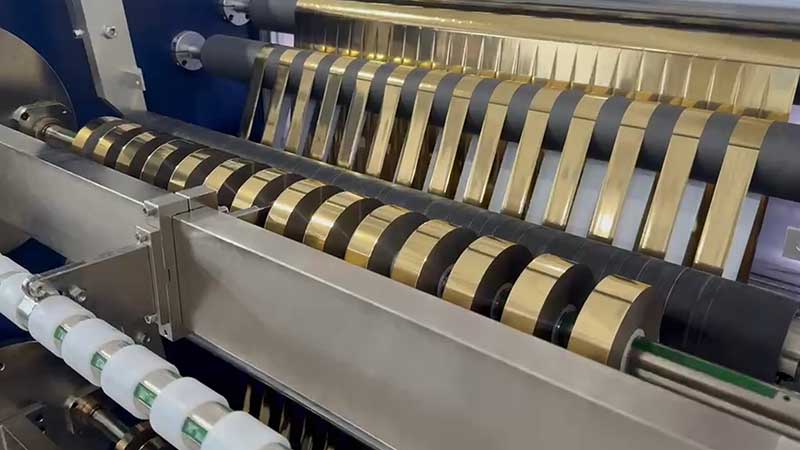
電化鋁分切機(jī)加工的對象是極致薄的材料,分切精度絕非簡單指“尺寸準(zhǔn)不準(zhǔn)”,而是包括了寬度誤差、切口品質(zhì)與邊緣直線度的綜合指標(biāo)。
現(xiàn)代高性能分切機(jī)已將分切精度推至微米級別。常規(guī)設(shè)備可保證寬度誤差控制在±0.1mm以內(nèi),收卷齊邊度達(dá)到±0.5mm;而高端機(jī)型在精密控制下,甚至可實現(xiàn)±0.05mm的套準(zhǔn)精度,廢品率從傳統(tǒng)設(shè)備的3%降至0.5%以下。
精度的實現(xiàn)依賴于多重防線的協(xié)同:
? 糾偏系統(tǒng)是“方向盤”:在分切路徑上,光電或CCD視覺糾偏系統(tǒng)實時掃描箔帶邊緣,一旦發(fā)現(xiàn)橫向偏移(如因卷材端面不齊導(dǎo)致),立即驅(qū)動執(zhí)行機(jī)構(gòu)校正,確保箔帶始終沿直線進(jìn)入刀口。對于鐳射膜等具方向性紋理的材料,CCD糾偏尤為關(guān)鍵。
? 刀軸跳動是“隱形殺手”:若刀軸徑向跳動超過0.02mm,切口壓力會忽大忽小,造成波浪邊。高精度設(shè)備要求刀軸跳動≤0.003mm,以保證每分鐘數(shù)萬次旋轉(zhuǎn)切割的一致性。
? 走料路徑的幾何精度:所有與膜面接觸的導(dǎo)輥必須保持極高的平行度。若壓輥左右壓力偏差過大(通常要求平行度≤0.05mm/m),箔帶會斜切入刀,直接導(dǎo)致分切錯位。
二、 張力:薄材分切的“生命線”
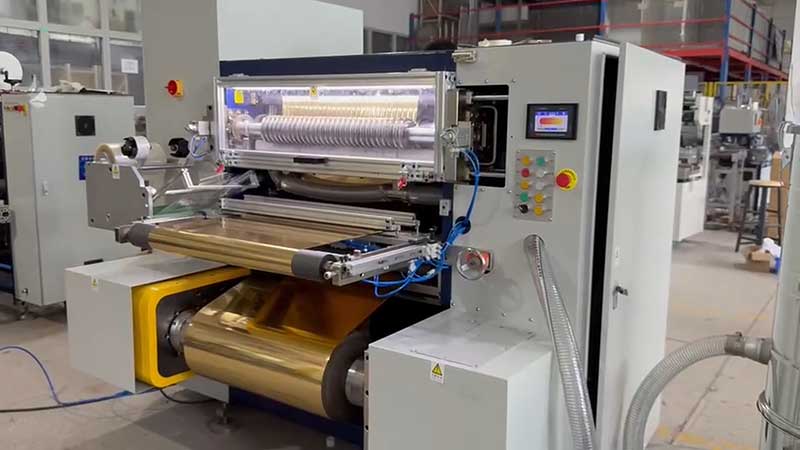
張力控制是分切機(jī)最核心的技術(shù)壁壘。電化鋁極薄且易拉伸,張力過大如同拉扯蛛絲,會使基材發(fā)生不可逆的形變(縮頸),導(dǎo)致燙印時圖案走樣;張力過小則收卷松軟、跑偏,端面參差不齊。
行業(yè)推薦的燙金箔張力范圍為1.5–3N/mm2,但真正的技術(shù)含量體現(xiàn)在動態(tài)控制策略上:
? 錐度張力控制:這是解決“大卷收卷質(zhì)量”的核心算法。隨著收卷卷徑逐漸增大,若保持張力恒定,外層箔卷會像緊箍咒一樣擠壓內(nèi)層,導(dǎo)致內(nèi)層箔材鋁層轉(zhuǎn)移或粘連。錐度張力技術(shù)要求系統(tǒng)按預(yù)設(shè)曲線(建議15%–25%的張力遞減率)自動減小張力,讓內(nèi)外層受力均勻。應(yīng)用此策略后,端面不齊類廢品率可降低40%–60%。
? 多區(qū)段獨立閉環(huán):現(xiàn)代分切機(jī)將放卷、分切、收卷分為獨立張力區(qū),采用閉環(huán)PID控制實時反饋調(diào)節(jié)。當(dāng)張力傳感器測得偏移值ΔF,離散PID控制器便通過伺服驅(qū)動器補償收卷電機(jī)扭矩,理想狀態(tài)下張力波動需<0.5N。
? 滑差軸技術(shù):對于多軸同時收卷的窄條分切,各卷芯因厚度微小差異會產(chǎn)生松緊不一。滑差軸通過對每個收卷工位獨立調(diào)節(jié)滑移量,完美解決了這一難題。
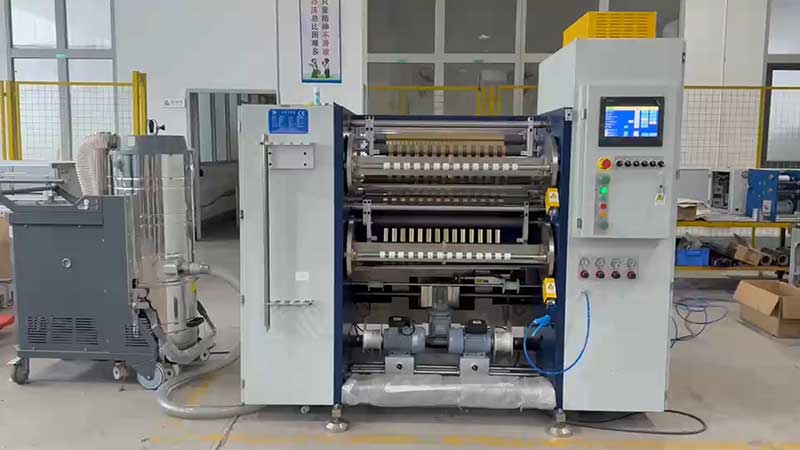
三、 刀具系統(tǒng):決定切口品質(zhì)的“最后一公里”
刀具是直接與被切物接觸的元件,90%以上的突發(fā)性毛邊問題源于刀具狀態(tài)不佳。電化鋁的分切不是簡單的“切開”,而是對多層復(fù)合結(jié)構(gòu)的無損分離。
行業(yè)普遍采用上下圓盤刀(剪切式分切) 方式,如同剪刀裁布,能提供更平滑的切面。其調(diào)校存在兩個極敏感的參數(shù):
1. 咬合量(疊合量與側(cè)向間隙):
? 側(cè)向間隙:上刀與下刀刃口之間的水平縫隙。推薦值通常為0.03–0.08mm,對于12μm以下的極薄箔,間隙應(yīng)追求“似碰非碰”的微間隙狀態(tài),0.02–0.05mm的咬合量是很多廠家的經(jīng)驗值。間隙過大會撕裂箔材,過小則加速磨損。
? 疊合量:上刀切入下刀的垂直深度,通常控制在0.5–1.5mm(薄料取小值)。
2. 刀片刃口狀態(tài):鈍化的刀片無法利落“切斷”箔材,而是“擠斷”或“撕斷”,必然產(chǎn)生微觀鋸齒狀毛刺。高端設(shè)備采用硬質(zhì)合金或金剛石涂層刀片,刃口角度通常為20°–30°并經(jīng)過鏡面拋光(粗糙度≤0.1μm),以確保切口毛刺高度低于5μm——這是保證燙印轉(zhuǎn)移效果的臨界值。
結(jié)語
電化鋁燙印箔分切機(jī)參數(shù)的解讀,本質(zhì)上是理解機(jī)械精度、材料特性與工藝算法的三角平衡。精度是目標(biāo),刀具是執(zhí)行者,而張力則是貫穿全程的靈魂。在選購或操作設(shè)備時,不應(yīng)孤立的看某一個參數(shù),而應(yīng)關(guān)注三者之間的協(xié)同邏輯——例如,唯有高精度的刀軸跳動(精度),才能匹配極小的刀具咬合量(刀具);唯有先進(jìn)的錐度PID算法(張力),才能將高精度的分切成果保留到收卷成品上。理解這一體系,才能真正駕馭這臺決定燙金工藝成敗的關(guān)鍵設(shè)備。


