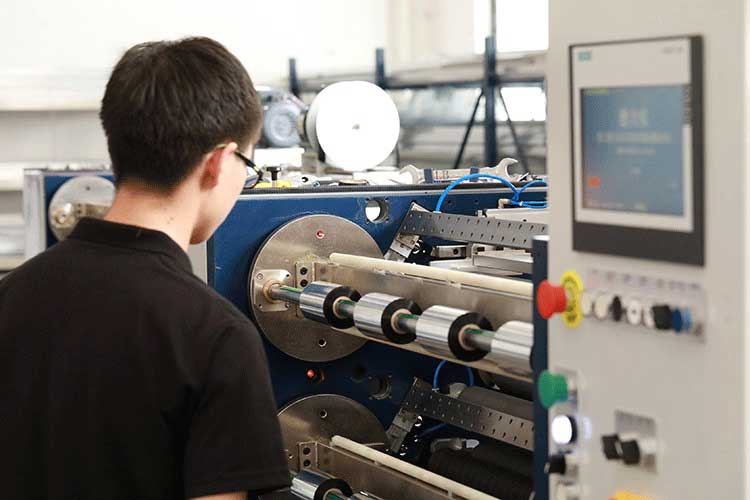
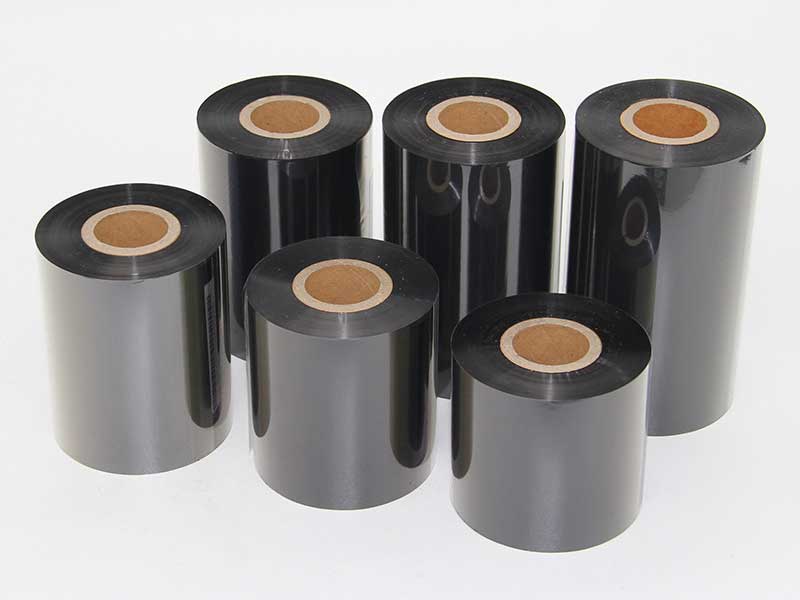
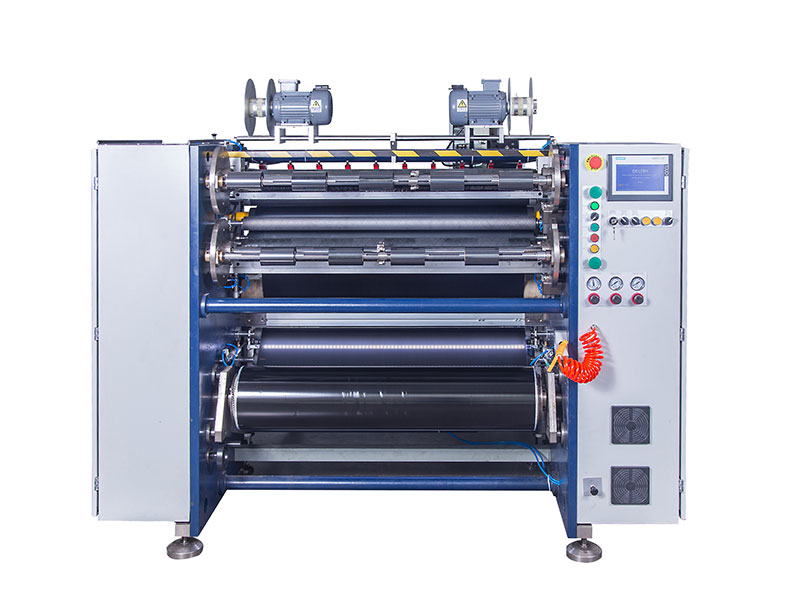
 熱轉印碳帶分切機
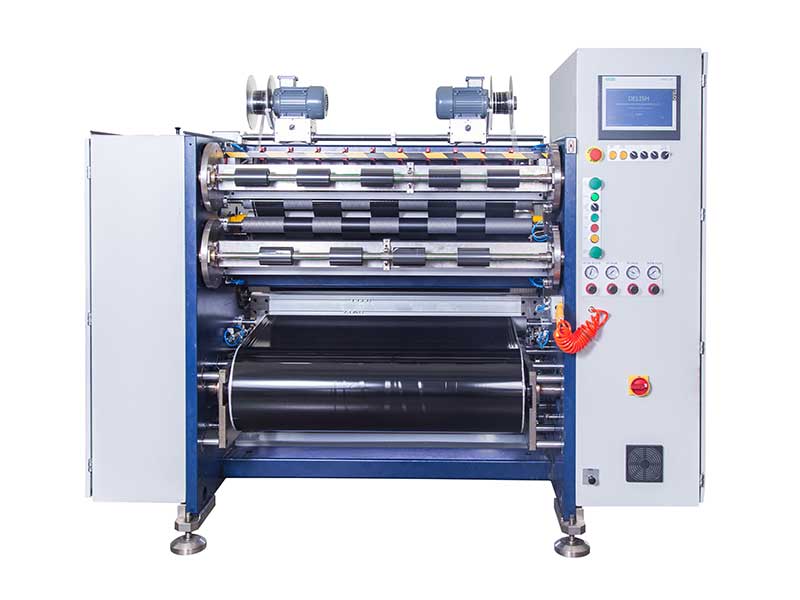 條碼碳帶分切機
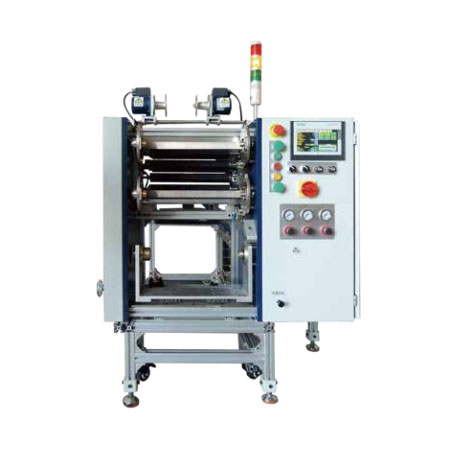 線號機色帶分切機
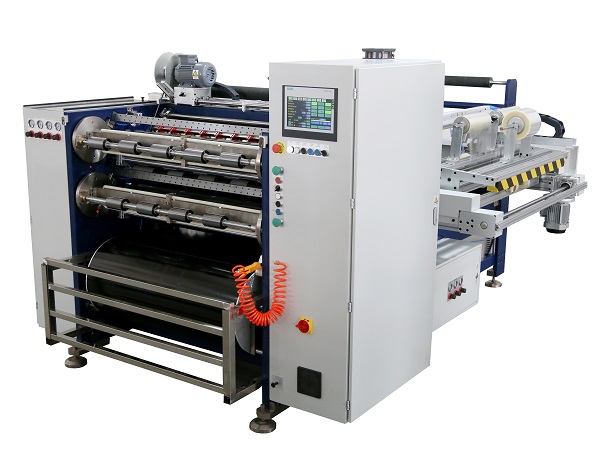 全自動碳帶分切機 RSDS8 PLUS
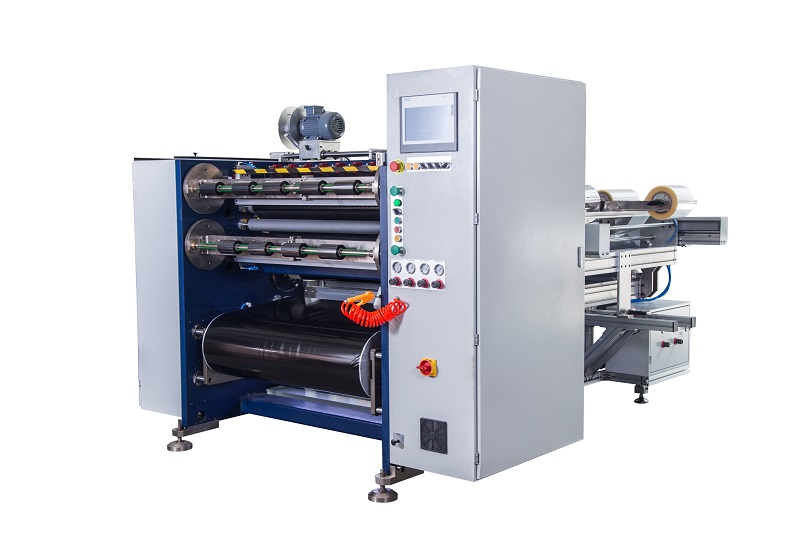 半自動碳帶分切機 RSDS5 PLUS



服務熱線
180-5003-0233
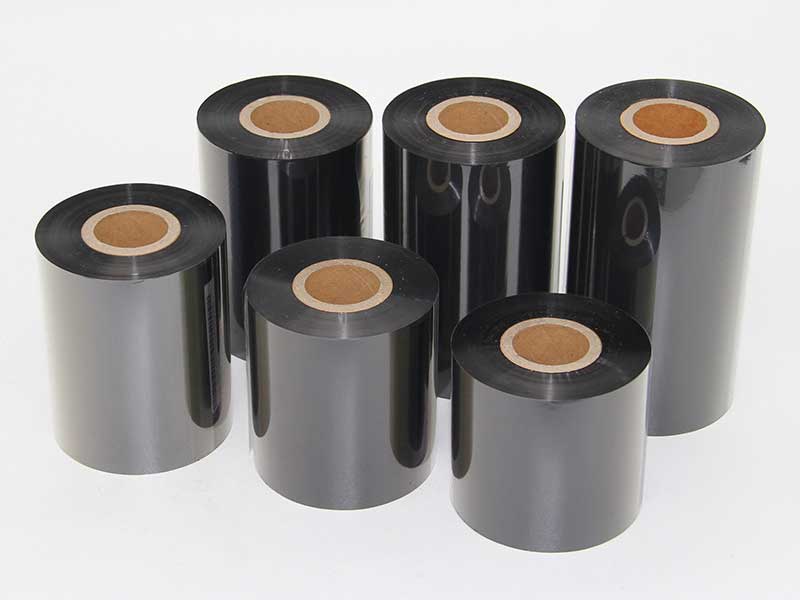
碳帶分切是熱轉印耗材生產中的關鍵工序,將寬幅母卷分切成客戶所需的窄幅小卷。然而,收卷起皺——表現為端面參差不齊、菊花芯、塔形卷或層間褶皺——是分切環節最頑固的質量問題之一。碳帶基膜通常僅為4.5至10微米的PET薄膜,涂覆油墨層后整體厚度也不過十幾微米,這種極薄的物理特性使其對張力波動、機械偏差和靜電干擾極為敏感。收卷起皺不僅影響成品外觀,更會直接導致下游打印時卡帶、斷帶、打印白線,甚至損傷打印頭。
解決這一問題,需要從張力控制、機械精度、輔助系統和操作規范四個維度進行系統排查。
張力控制:收卷起皺的首要變量
張力控制是碳帶分切收卷的靈魂。張力過大,基膜被拉伸變形,內層應力集中,容易形成“菊花芯”狀褶皺;張力過小,碳帶松弛,層間滑移,端面呈蛇形或塔形。碳帶分切的最佳張力原則是“最小可行張力”——在保證碳帶平穩運行、不打滑、不跑偏的前提下,使用盡可能小的張力值。
不同碳帶材質的張力需求差異顯著。蠟基碳帶質地較軟,推薦張力范圍在2至5N;混合基碳帶可承受5至8N;樹脂基碳帶需要更高張力確保平整度,通常在8至12N,部分高硬度配方可達15至30N。窄帶分切(寬度小于10mm)由于橫向剛性極弱,張力應降至常規寬帶的60%至70%。實踐中,可將收卷張力控制在3至5N作為起始參考,每次調整幅度控制在5%至10%,觀察2至3米收卷效果后再決定是否繼續調整。
比初始張力值更重要的是張力錐度控制。收卷過程中卷徑持續增大,若張力不隨卷徑增大而遞減,外層會不斷壓緊內層,最終形成“菊花芯”或內部褶皺。碳帶分切的錐度系數通常設定在0.3至0.5之間。具體操作上,收卷區初始張力可設為分切區張力的120%,隨收卷直徑增大線性遞減至80%,這樣可確保成品卷內外層硬度一致、端面平整。
對于仍在使用手動磁粉離合器調節張力的設備,收卷質量的一致性很難保證。隨著卷徑變化,開環控制的張力波動幅度可達±10%。升級為閉環張力控制系統——通過張力傳感器實時反饋、PLC經PID算法動態調節——可將張力波動控制在±0.5N以內,這是解決收卷起皺最根本的技術路徑。
機械精度:被忽視的起皺根源
張力調得再準,如果機械基準存在偏差,收卷起皺依然難以消除。機械環節占收卷故障原因的六成以上。
導輥和收卷軸的平行度是首要檢查項。即使水平誤差僅為0.2mm/m,也足以使碳帶產生側向分力,導致兩側張力不一致,收卷時向一側跑偏形成“喇叭口”或單邊凸起。平行度誤差應控制在0.05mm/m以內。快速檢驗方法是:停機后用A4紙塞入壓輥兩端與收卷軸之間的間隙,如果兩側抽出的阻力感明顯不同,說明平行度存在問題。
收卷軸的跳動量同樣關鍵。放卷軸跳動量應小于0.05mm,否則會引發張力的周期性劇烈波動。收卷軸若存在彎曲或徑向跳動,每旋轉一周就會產生一次張力的“松緊交替”,最終在卷面上留下周期性的橫向波紋。頂尖裝置和電磁定位盤可有效控制收卷軸在旋轉時的震動,使產品表面平整、端面光潔。
壓輥壓力均勻性直接影響卷面局部平整度。對于采用中心加表面復合收卷方式的設備,壓輥兩端壓力差若超過0.05MPa,局部就會隆起“暴筋”。雙氣缸配合比例壓力閥可讓壓輥壓力隨卷徑增大而線性遞減,避免外層過壓。
卷芯與收卷軸的配合間隙常被操作者忽視。卷芯內徑與收卷軸外徑的間隙若超過0.5mm,卷芯在旋轉中會產生偏心跳動,每轉一圈就造成一次張力擾動,日積月累形成周期性的端面擺動。標準配合間隙應控制在0.3mm以內,使用前應逐根檢查卷芯的圓度和內徑公差。
輔助系統:糾偏與靜電防護
碳帶分切中的橫向漂移是收卷不齊的直接誘因。窄幅碳帶(尤其是10mm以下)橫向剛性極弱,導輥的微小偏差、氣流擾動或張力波動都足以使其發生側向位移,經過數百層收卷后累積成肉眼可見的端面不平。
糾偏系統(EPC)的可靠性至關重要。光電或超聲波傳感器若被碳粉、灰塵遮擋,糾偏執行機構便無法實時響應,碳帶軌跡將逐漸偏離中心。日常應保持傳感器鏡面清潔,定期驗證糾偏動作的靈敏度。對于窄帶分切,中心線糾偏模式通常比邊緣糾偏更穩定。
靜電是另一個隱蔽的干擾源。碳帶基膜(PET)與金屬導輥高速摩擦產生大量靜電荷,積聚后突然放電會干擾張力傳感器的信號,造成控制系統誤判,同時層間靜電吸引也會導致碳帶貼合異常、層間滑移。在碳帶進入收卷單元前安裝主動式靜電消除器(如交流電暈棒),將靜電電位控制在±500V以內,可顯著改善收卷平整度。
分切刀具的狀態同樣不容忽視。刀片磨損或間隙不當會使切出的碳帶邊緣產生毛刺或波浪狀形變,這種“扭曲的帶子”在收卷時自然無法平貼。碳帶分切的刀具間隙推薦為0.01至0.03mm,嚴重磨損的刀片應直接更換而非反復刃磨。
操作規范與快速排查邏輯
當收卷起皺問題出現時,建議遵循“先觀察、后動手,先機械、后電氣,先靜態、后動態”的排查順序。
第一步是準確描述現象。單側凸起伴隨整體錐化,通常指向壓輥兩端壓力不均或收卷張力過大;端面整齊但中間松軟,多為卷芯變形或收卷軸彎曲;周期性擺動往往是刀具磨損或卷芯偏心;整體偏移則首先懷疑導輥平行度或糾偏失效。
第二步從最簡單的操作入手。適當降低收卷張力5%至10%,運行2至3米觀察效果。清潔糾偏傳感器和所有導輥表面,去除碳粉和膠黏物積累。
第三步檢查機械基準。用塞尺或A4紙驗證壓輥與收卷軸的平行度,必要時在軸承座下加墊片臨時校正。檢查卷芯與收卷軸的配合間隙,間隙過大的卷芯應立即更換。
第四步驗證刀具與靜電消除系統。觀察分切后碳帶邊緣是否有毛刺,必要時用0.02mm塞尺重新校準刀間隙。確認靜電消除器正常工作。
對于換卷時的打底起皺,可借鑒薄膜分切領域的成熟做法:換卷時將壓輥壓力暫時下調50%至70%,待收卷穩定后再逐步恢復至正常壓力,同時適當提高換卷瞬間的張力,使碳帶緊貼卷芯。
結語
碳帶分切收卷起皺不是單一因素造成的問題,而是張力、機械、靜電、操作等多重變量共同作用的結果。解決這一問題,既需要理解碳帶作為超薄PET薄膜的物理特性,也需要建立系統性的排查思維。對于追求穩定品質的生產商,升級閉環張力控制系統和主動式糾偏系統是根本性的技術保障;而在日常操作中,建立每種碳帶規格的工藝參數卡,記錄最優張力曲線、刀間隙和速度上限,則是最有效的預防手段。收卷端面的平整度,最終是設備精度與工藝控制水平最誠實的反映。