 熱轉印碳帶分切機
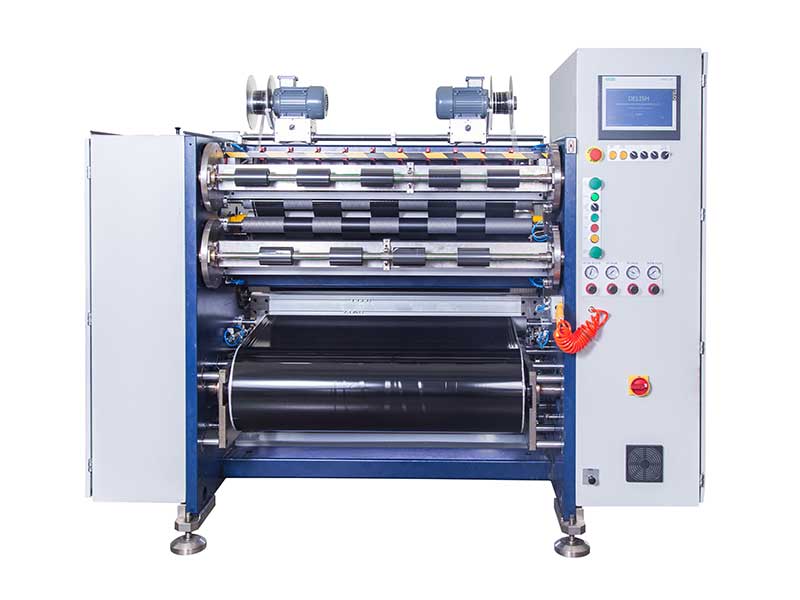 條碼碳帶分切機
 線號機色帶分切機
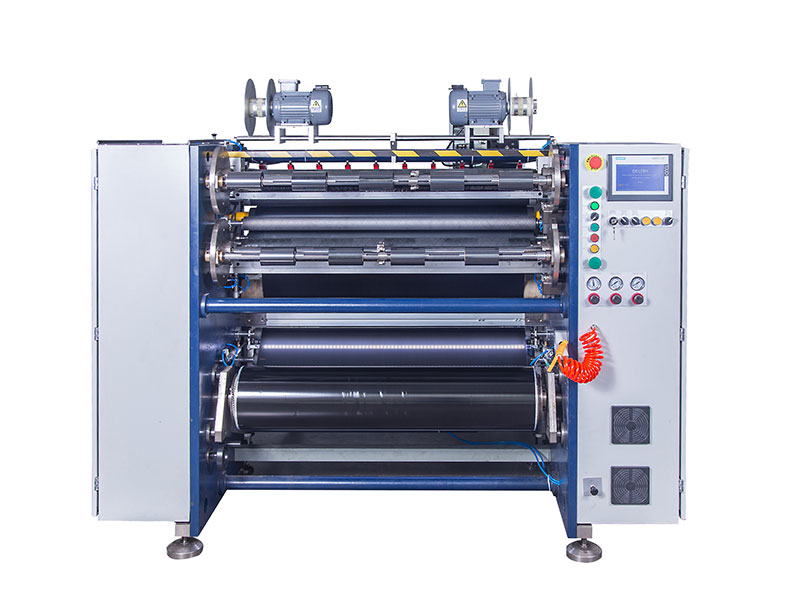
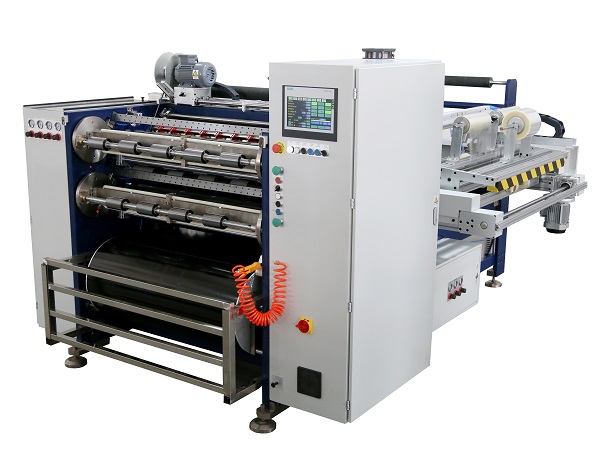 全自動碳帶分切機 RSDS8 PLUS
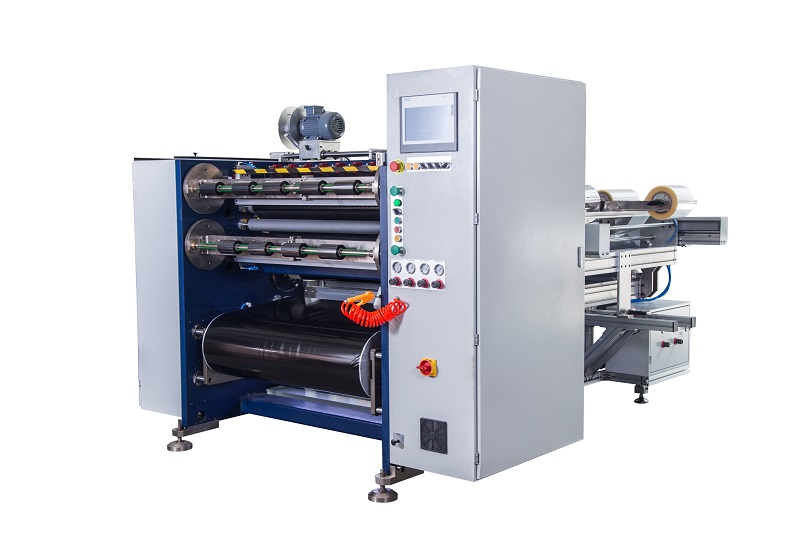 半自動碳帶分切機 RSDS5 PLUS



服務熱線
180-5003-0233
碳帶分切機在熱轉印耗材生產中扮演著關鍵角色,而分切后端面是否整齊,不僅是產品外觀的“門面”,更是衡量品質的核心指標之一。端面參差不齊,輕則影響客戶的使用體驗,重則導致碳帶在打印時出現皺褶、斷裂甚至損壞打印頭。然而,復卷端面不齊往往不是單一因素造成的,而是張力控制、機械精度、刀具狀態與輔助系統之間微妙平衡被打破的結果。
張力控制:端面整齊度的核心變量
張力控制是分切復卷的“靈魂”。碳帶的基材通常是厚度僅數微米的PET薄膜,極其敏感,對張力的細微波動都會產生明顯響應。
張力過大時,收卷過緊,碳帶被拉伸,內外層應力不均,后期容易形成“塔形”或“喇叭口”,還會損傷基膜導致掉粉。張力過小則收卷松散,內層起皺,端面自然無法平整。更為隱蔽的問題在于錐度設置:隨著卷徑增大,若張力沒有按錐度曲線逐步遞減,外層會把內層壓潰,形成“菊花芯”狀錯層。
一個常見的誤區是“端面不齊就加大張力”。實際上,收卷張力并非越大越好,關鍵在于動態匹配。較薄、易拉伸的碳帶基材需要較低的收卷張力,且錐度應更陡,加減速要緩慢。經驗表明,多數碳帶分切時,收卷張力控制在3-5N(以10mm寬測試條為準)是較為合理的參考區間。
機械精度:平行度決定端面走向
設備本身的機械精度是保證整齊的基礎。收卷軸與導向輥若不平行,碳帶會受到側向分力,自然向一側跑偏,形成“單邊凸出”。這種平行度偏差的允差通常應控制在0.05mm/m以內,超出此范圍就需要調整軸承座墊片或支架位置。
卷芯與軸的配合同樣關鍵。卷芯內徑如果與收卷軸間隙過大,轉動時會形成“偏心”和周期性跳動,這是導致端面呈周期性擺動的重要原因。標準配合間隙應控制在0.3mm以內,間隙超過0.5mm時,即使張力控制得當,端面也無法整齊。
收卷軸自身的跳動也是不可忽視的因素。軸承磨損、軸彎曲或安裝松動,都會導致旋轉時徑向跳動,使碳帶邊緣隨軸擺動而參差不齊。測量收卷軸跳動量,超過0.1mm便需要更換軸芯或校正軸體。
壓輥狀態:被低估的“端面守護者”
經驗表明,80%以上的收卷問題都與壓輥的調節不當有關。壓輥的核心作用是在收卷點提供一個可控的徑向壓力,輔助排出層間空氣、使卷材緊密排列。
壓輥兩端壓力不一致時,碳帶在接觸點受力不均,會產生局部隆起或“暴筋”。更隱蔽的問題在于壓輥平行度:壓輥軸線與收卷軸軸線若不在三維空間內平行,每轉一圈都會產生軸向推力,使碳帶在寬度方向上來回竄動。靜態檢查時,用塞尺測量壓輥兩端與收卷軸的間隙,誤差應控制在0.05mm/m以內。
壓輥的表面狀態同樣重要。橡膠老化或局部磨損形成凹坑后,壓力分布會出現周期性波動。推薦使用邵氏A硬度60-70度的聚氨酯包膠,過軟會產生滯后變形,過硬則無法補償紙管橢圓度。
刀具與糾偏:源頭與過程的雙重保障
分切刀具的狀態直接影響收卷穩定性。刀片磨損或崩口時,鈍刀將“剪切”變為“擠壓”,切出的碳帶邊緣產生毛刺或波浪狀,這條“扭曲”的帶子在復卷時自然會跑偏。上下刀的重疊量需要精確控制,碳帶材料推薦間隙為0.01-0.03mm,過大會產生壓痕,過小則切不斷。
糾偏系統則負責實時修正帶材運行軌跡。光電或超聲波傳感器被灰塵遮擋,或執行機構動作遲緩,系統就無法實時糾正碳帶的運行軌跡。糾偏響應速度需要精細調節:過慢會導致修正滯后,過快則引起振蕩,通常將響應時間設置在0.2-0.5秒較為適宜。
值得注意的是,來料本身的狀態常被忽視。如果大卷碳帶在運輸或存儲中受擠壓,端面呈“喇叭口”狀,放卷時碳帶左右游移,分切刀無法穩定切入同一位置,后續所有調整都難以奏效。
從現象到病因的快速診斷
不同形態的端面缺陷指向不同的成因。單邊凸出、整體呈錐形,通常指向收卷張力偏大或壓輥兩端壓力不均;兩端整齊而中間松散或凸起,則提示收卷軸彎曲或紙管內徑與軸配合間隙過大;端面呈周期性波浪擺動,往往源于分切刀片磨損或刀隙不均;整體向一側偏移,則是導輥不平行或糾偏系統失效的典型表現。
碳帶分切機端面不齊的本質,是張力、平行度、糾偏與刀具狀態之間微妙失衡的外在表現。排查時宜遵循“先軟后硬”的原則:先檢查張力參數與糾偏傳感器,再核查壓輥平行度與刀具間隙,最后審視機械精度與來料狀態。多數情況下,前三步的調整便能解決大部分端面不齊問題。