 條碼碳帶分切機
 線號機色帶分切機
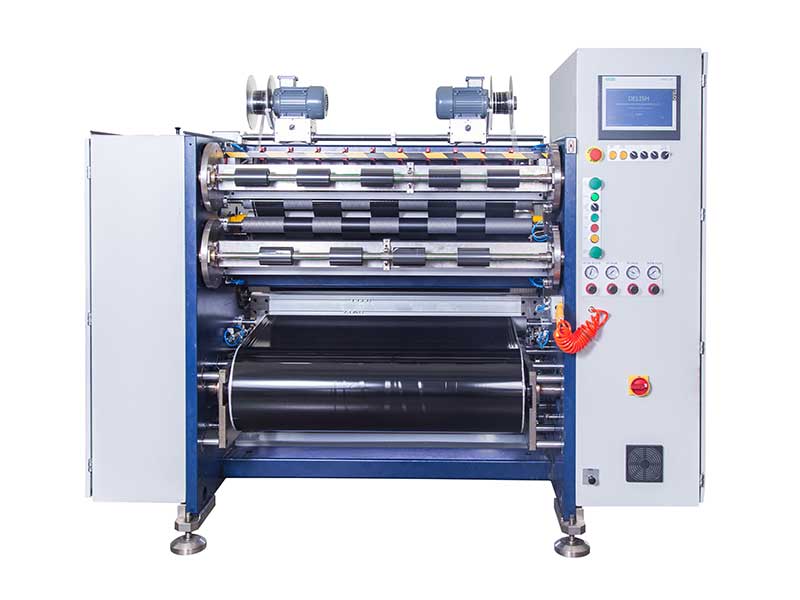
 全自動碳帶分切機 RSDS8 PLUS
 半自動碳帶分切機 RSDS5 PLUS
 TTO碳帶分切機



服務熱線
180-5003-0233
在熱轉印碳帶生產中,分切工序是將寬幅母卷轉化為客戶所需規格的關鍵環節。碳帶基材通常為4.5~10μm的PET薄膜,具有易拉伸、易起皺的特性,這使得分切過程中的控制難度遠高于普通薄膜材料。許多企業面臨“設備標稱速度很高,實際卻開不快”的困境,根本原因在于沒有抓住影響效率的核心參數。
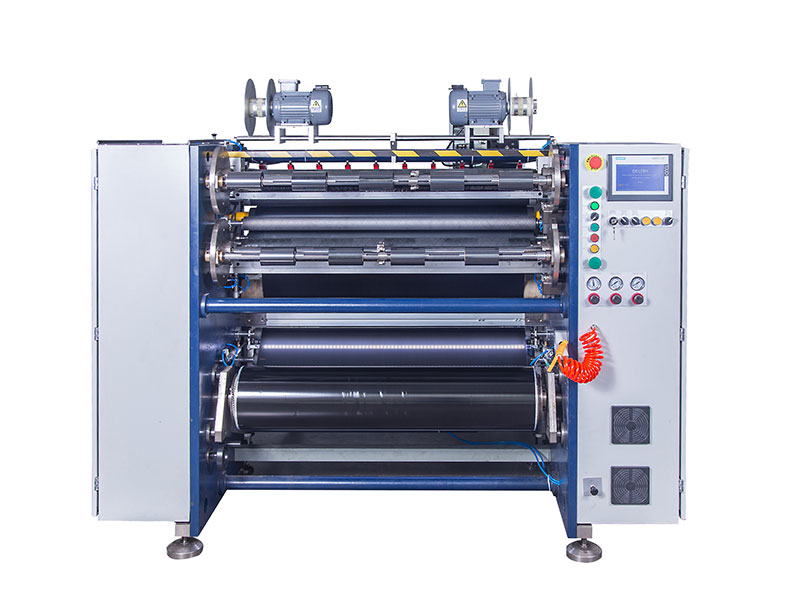
一、分切精度:以精度換速度的底層邏輯
分切精度是衡量碳帶分切機性能的首要指標,直接決定了成品碳帶的寬度一致性和后續打印效果。普通級分切機精度通常在±0.5mm左右,而高精度機型可控制在±0.1mm甚至±0.05mm以內。
精度與效率的關系常被忽視:精度不足時,設備只能降速運行以維持基本質量。當精度從±0.3mm提升至±0.08mm后,分切速度可從80m/min提升至120m/min,廢品率由2.5%降至0.3%。精度每提升一個等級,廢品率就下降一個量級——對于樹脂基、混合基這類高單價碳帶,這意味著實打實的成本節約。
實現高精度的技術支撐包括高剛性機械結構(C級精密導軌、滾珠絲杠軸向間隙≤0.05mm)、多段閉環張力控制系統(波動范圍≤±0.5N),以及CCD視覺糾偏系統(定位精度±0.03mm,響應時間≤10ms)。
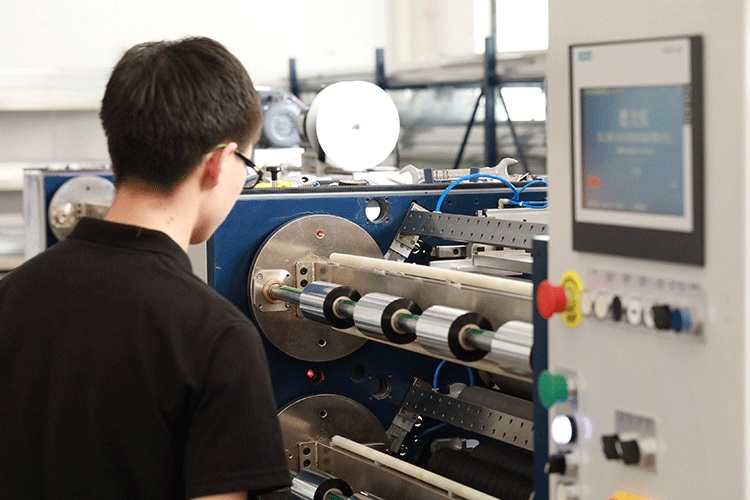
二、張力控制:高速穩定運行的命脈
張力控制是分切過程的靈魂。碳帶分切機效率低最直接的表現就是“開不快”——設備設計最高速度可達300m/min甚至更高,但實際運行只能跑到100-150m/min,再高就會出現起皺、跑偏、端面不齊。
斷帶是效率的最大殺手。 行業統計顯示,碳帶分切機的非計劃停機中,碳帶斷裂占比最高可達60%,根源往往在于張力失控——張力過大直接拉伸甚至拉斷基材。對于窄帶分切(寬度10mm以下),張力控制更是決定成敗的關鍵:同樣的張力變化作用在窄帶上產生的應力遠大于寬帶,因此窄帶分切通常需將放卷張力降至常規寬帶的60%-70%。
核心對策是將開環控制升級為閉環張力系統。 傳統磁粉制動器控制響應慢,張力波動可達±10%;而閉環矢量變頻器配合浮動輥張力反饋,可實現實時PID調節,將張力波動控制在±0.5N以內。同時,收卷時采用錐度張力算法——隨卷徑增大自動降低張力,防止內層擠壓變形。實踐證明,閉環張力系統升級后,通常可將穩定運行速度提升30%-50%。
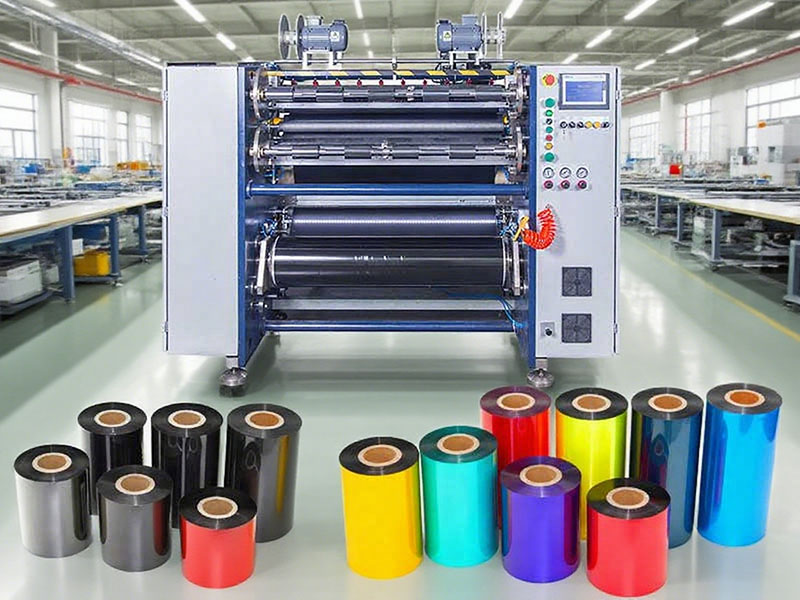
三、收卷整齊度:決定綜合效率的“隱形指標”
收卷整齊度往往被忽視,但它直接影響后道包裝、自動換卷以及打印機走帶順暢性。端面偏差通常應控制在±1mm以內,高端設備可達±0.5mm。
收卷不齊通常表現為端面錯層、塔形或“菊花芯”狀褶皺,成因包括張力錐度設置不合理、收卷軸與導向輥不平行、壓輥壓力不均勻等。這些問題雖不直接導致停機,但會引發下游客戶投訴和退貨,本質上仍是效率損失。
改進方向包括:根據碳帶基材厚度選擇匹配的卷取方式(中心卷取適合較厚材料,表面卷取對薄型材料更友好);采用閉環張力控制配合主動式糾偏裝置;對易粘膠的導輥更換為防粘涂層或陶瓷導輥。
三大參數的協同效應:僅靠單一參數優化難以實現40%的效率躍升。三者之間存在聯動關系——張力穩定是精度的前提,精度達標后才能提升速度,而收卷質量則是張力與精度共同作用的結果。通過系統性升級,換刀時間可從分鐘級縮短至秒級,不良品率降低50%,設備綜合效率(OEE)可提升35%-40%。
實施建議:從建立“窄帶分切參數表”開始,針對不同寬度、材質的碳帶固化最優參數組合,同步落實張力傳感器定期校準和刀具壽命臺賬管理。當基礎穩固后,再逐步推進自動換刀、視覺檢測等自動化升級。通常在不更換主機的情況下,通過上述2-3項改進,綜合效率提升20%-40%是完全可以實現的。