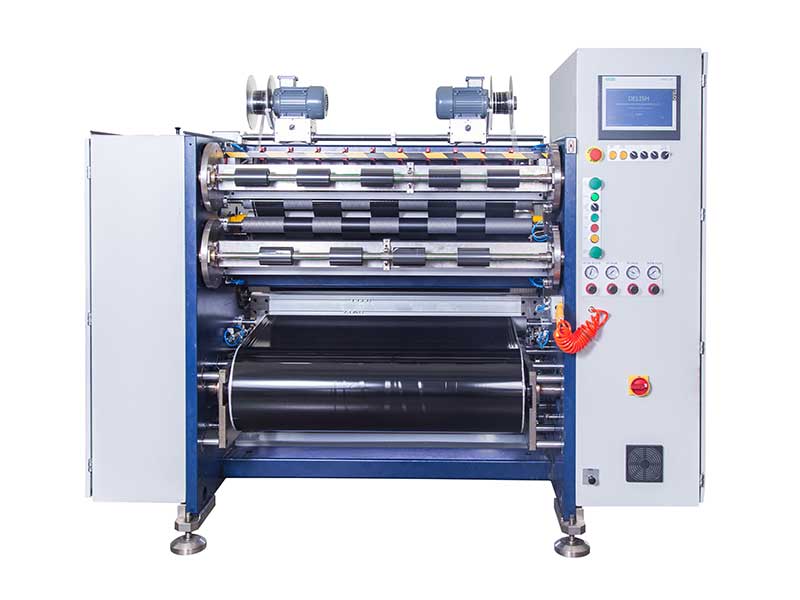
 條碼碳帶分切機
 線號機色帶分切機
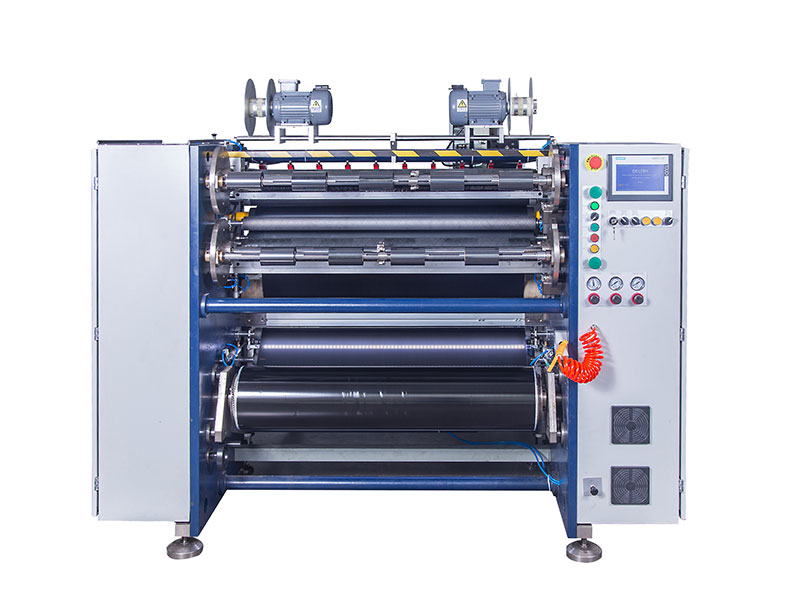
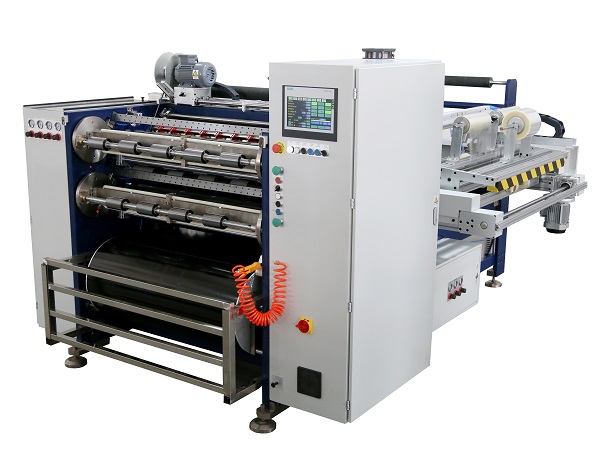 全自動碳帶分切機 RSDS8 PLUS
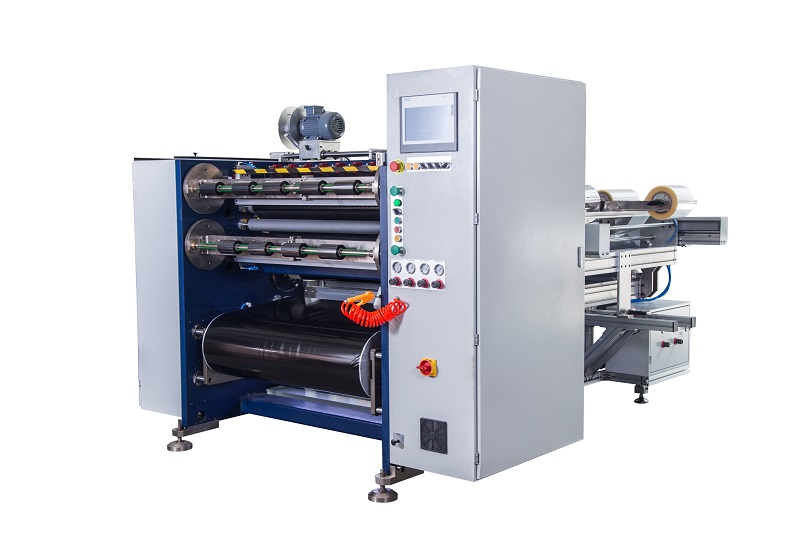 半自動碳帶分切機 RSDS5 PLUS
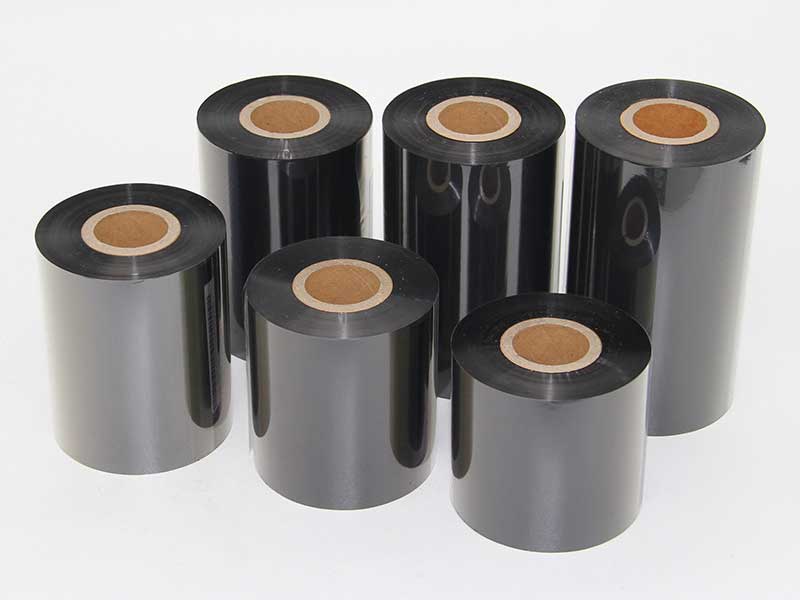 TTO碳帶分切機
服務熱線
180-5003-0233
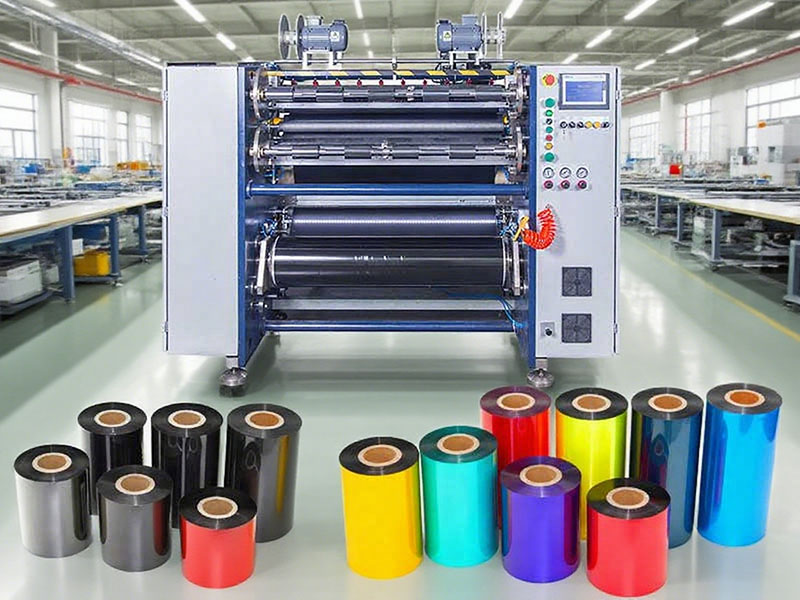
在熱轉印碳帶的生產(chǎn)鏈條中,分切是決定最終產(chǎn)品品質的關鍵工序。而張力控制,則是這一工序的靈魂所在。碳帶是一種由聚酯薄膜(PET)與油墨涂層構成的薄型復合材料,其對張力的敏感度極高,控制稍有偏差,便可能造成拉伸變形、褶皺、收卷不齊乃至打印不良等連鎖問題。本文將為您系統(tǒng)解析碳帶分切機張力控制的方方面面。
一、張力失衡:常見的質量“陷阱”
理解張力失衡帶來的后果,是重視張力控制的第一步。張力控制不當,會直接反映在產(chǎn)品質量上:
? 張力過大:碳帶的PET基膜被過度拉伸,導致油墨層產(chǎn)生微裂紋,引發(fā)掉粉問題,打印時易出現(xiàn)白線、密度不均。更嚴重的是,基膜的拉伸是不可逆的,一旦發(fā)生,整卷碳帶便淪為次品。
? 張力不足:碳帶在運行中松弛,容易產(chǎn)生皺褶。分切出的成品在打印時同樣會出現(xiàn)白線、壓痕等不良現(xiàn)象。
? 收卷張力不均:成品卷內(nèi)部松緊不一。過松會導致管芯偏移、碳帶側滑;過緊則可能壓潰內(nèi)層,形成“菊花芯”狀卷繞,影響下游客戶的正常使用。
二、張力控制的“三駕馬車”
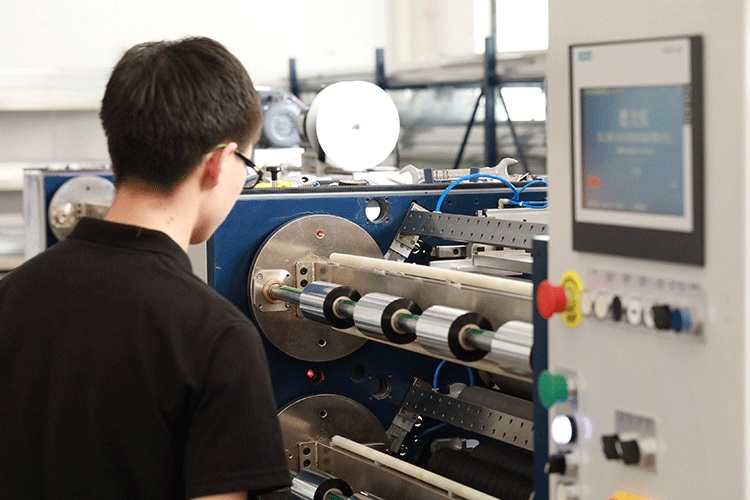
現(xiàn)代碳帶分切機普遍采用閉環(huán)全自動張力控制系統(tǒng),它由三大核心部分協(xié)同工作。
1. 檢測單元(感官)
負責實時監(jiān)測張力狀態(tài)。主要包含兩種方式:
? 張力傳感器:通常為應變片式,直接測量碳帶通過導輥時施加的力,反饋精確的瞬時張力值。
? 浮動輥機構:通過浮動輥的位移間接反映張力變化,并將位移量轉換為電信號反饋給控制系統(tǒng)。
2. 控制單元(大腦)
通常以PLC為核心,接收檢測信號,進行計算并發(fā)出指令。其核心算法是PID(比例-積分-微分)調(diào)節(jié)。系統(tǒng)將實際張力與目標張力比較得出偏差,PID算法據(jù)此計算出需要補償?shù)目刂屏浚詫崿F(xiàn)精準、穩(wěn)定的張力控制。
3. 執(zhí)行單元(手腳)
將控制指令轉化為實際的力矩調(diào)節(jié)。常見執(zhí)行元件有:
? 磁粉離合器/制動器:通過調(diào)節(jié)勵磁電流控制阻力,是應用廣泛的傳統(tǒng)方案,成本較低,但高速運行時易發(fā)熱,響應速度相對較慢。
? 伺服電機:采用轉矩控制模式,響應快、精度高,能完美適應高速分切需求,是現(xiàn)代高端設備的主流選擇。
三、分段差異化控制策略
優(yōu)秀的分切機不會“一刀切”地控制張力,而是根據(jù)工藝特點,將整機劃分為三個獨立控制區(qū)。
? 放卷區(qū):張力應最小化,僅需保證碳帶平穩(wěn)放出即可。隨著母卷卷徑減小,放卷張力應隨之遞減,以防止材料拉伸。
? 分切區(qū)(牽引段):經(jīng)過刀槽時碳帶受摩擦阻力最大,此處張力需要略高且保持恒定,以確保切口齊整。
? 收卷區(qū):采用錐度遞減策略。隨著收卷直徑增大,收卷張力需按預設曲線自動降低,防止外層過緊壓潰內(nèi)層,確保成品卷內(nèi)外硬度一致、端面平整。
四、調(diào)校與維護:實戰(zhàn)經(jīng)驗
當出現(xiàn)張力不穩(wěn)時,可按照“由簡入繁”的思路進行排查與調(diào)校。
1. 機械部件檢查
? 導輥平行度:導輥不平行會導致兩側張力不一致。應使用水平儀檢查,確保平行度誤差在0.05mm/m以內(nèi)。
? 壓輥壓力:檢查兩側氣缸或彈簧壓力是否一致,確保壓力均勻。
? 氣脹軸氣壓:確保供氣穩(wěn)定,必要時加裝穩(wěn)壓閥。
2. 電氣與參數(shù)優(yōu)化
? 磁粉離合器活化:磁粉使用一年以上可能沉降結塊,可進行“磁粉活化”:不穿膜,低速空轉,通入50% 額定電流運行10-15分鐘。
? PID參數(shù)整定:若張力呈周期性波動,可能是增益過高;若響應遲鈍,則可能是積分時間偏長。建議從較小的比例(P=10-20%)開始,逐步調(diào)試。
? 加減速斜坡時間:確保加減速時間(如加速3-5秒,減速4-6秒)與控制器響應速度匹配,避免慣性沖擊。
五、結語
精準的張力控制是一門平衡的藝術。它要求操作者深刻理解碳帶材料的特性,善用閉環(huán)控制技術,并在實踐中不斷根據(jù)設備狀態(tài)與材料差異進行微調(diào)。掌握這一核心技術,是保障碳帶產(chǎn)品質量、提升良品率、構筑企業(yè)競爭力的關鍵所在。


