 熱轉印碳帶分切機
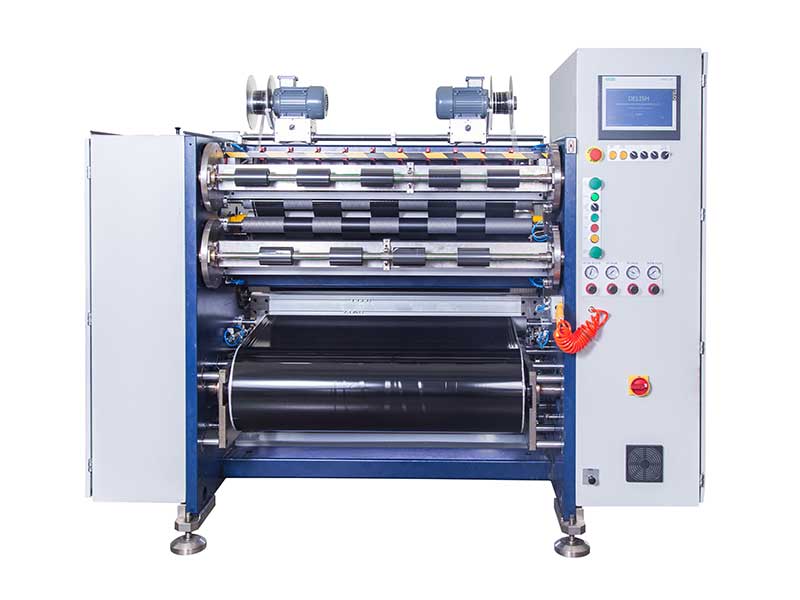 條碼碳帶分切機
 線號機色帶分切機
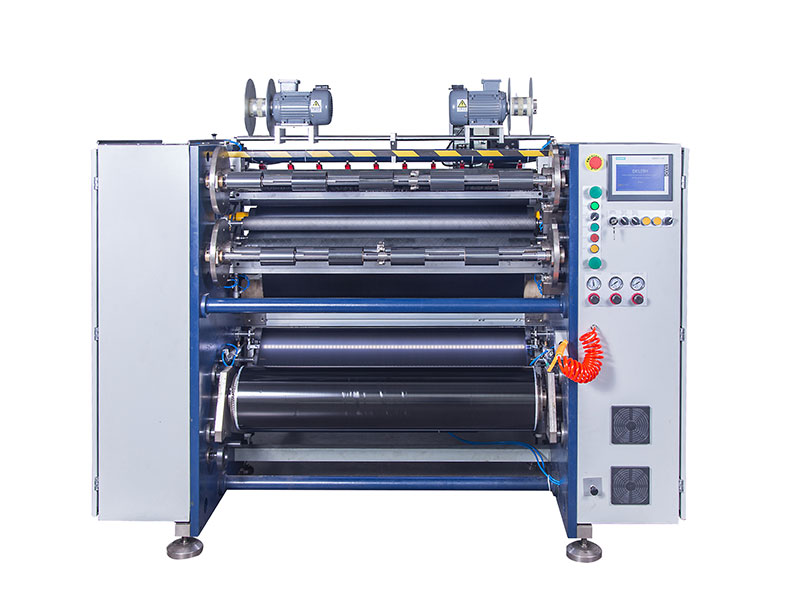
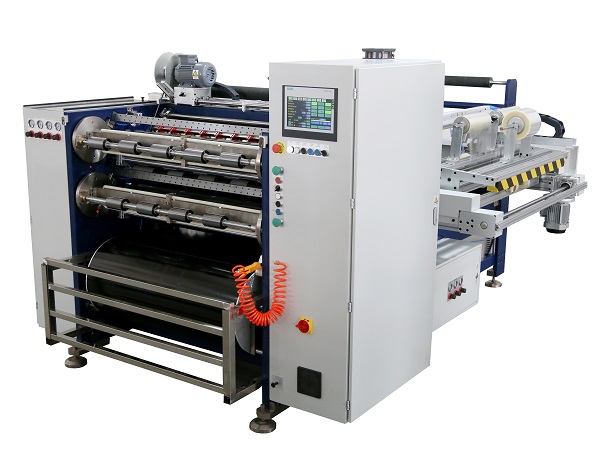 全自動碳帶分切機 RSDS8 PLUS
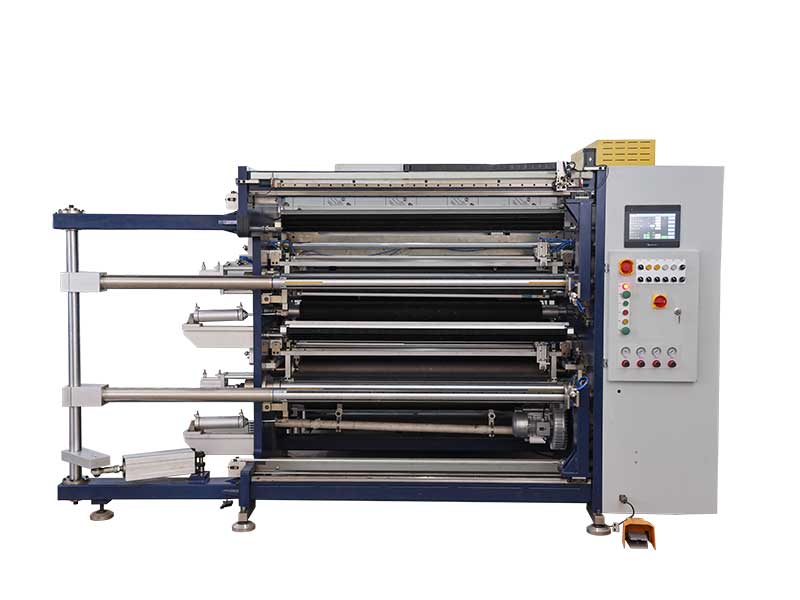 pet薄膜分切機
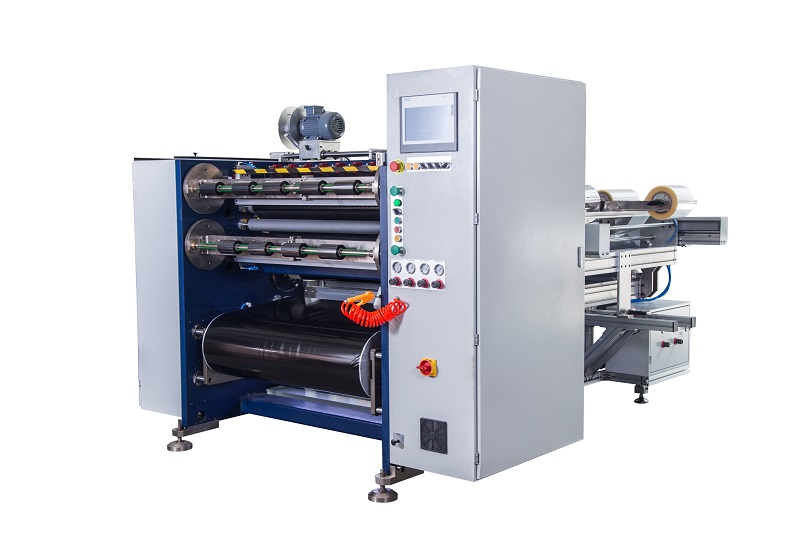 半自動碳帶分切機 RSDS5 PLUS



服務熱線
180-5003-0233
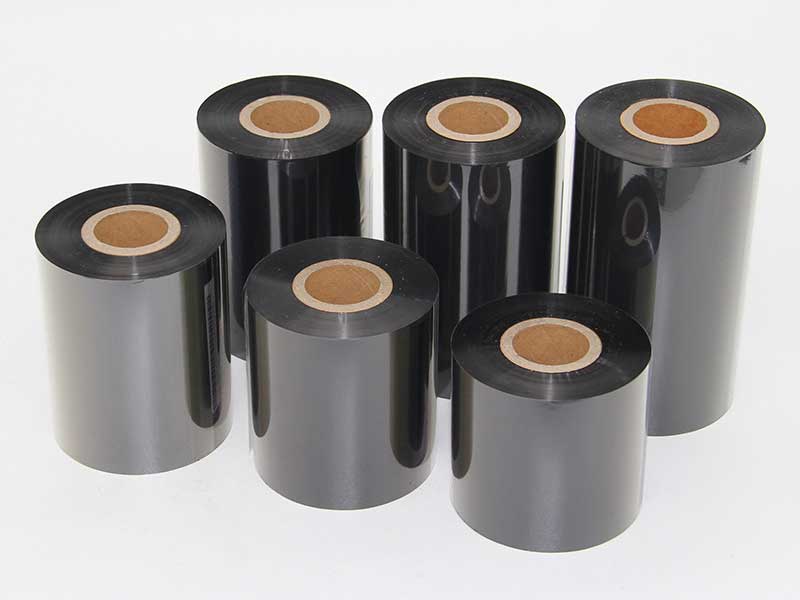
碳帶,這卷厚度僅數微米的PET薄膜與涂層的復合體,是熱轉印打印的“墨水”。它的分切品質,直接決定了條碼是否清晰、打印頭是否受損、物流標簽能否順暢走紙。當寬幅母卷被精準分割為適配不同打印機的窄幅成品時,任何細微的偏差都可能在下游引發連鎖問題。影響碳帶分切品質的因素是多維度的,其中張力控制是靈魂,刀具系統是筋骨,而環境與管理則是不可或缺的保障。
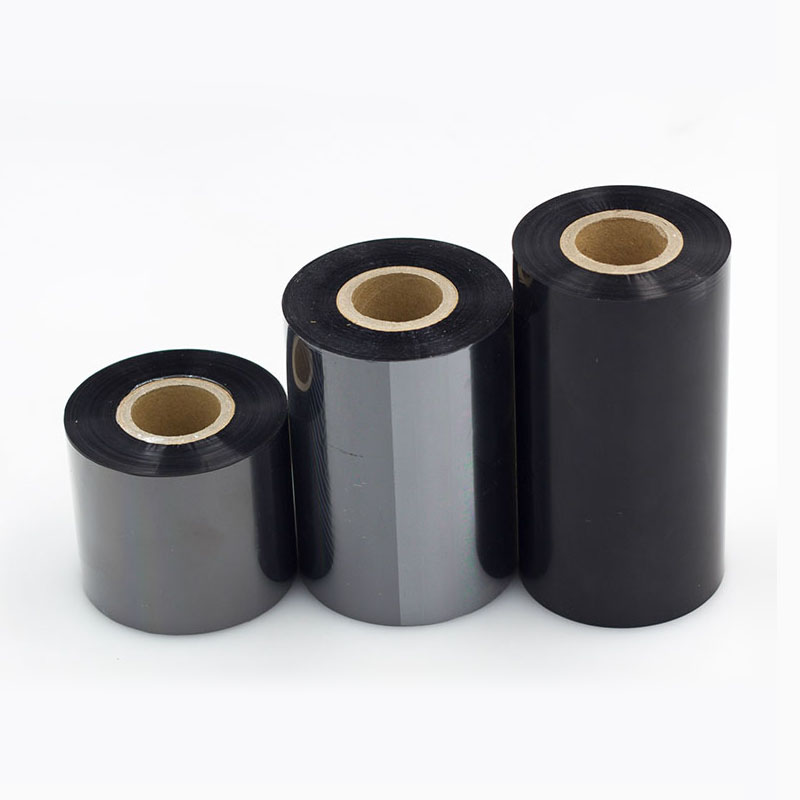
一、張力控制:決定品質的“穩定之魂”
在所有影響因素中,張力控制被公認為最核心的變量。碳帶的PET基材厚度常在4-20μm之間,對拉伸極其敏感。張力控制失當,后果立現:
? 張力過大:基膜被拉伸,導致分切后寬度回縮、尺寸不準;嚴重時油墨層產生微裂紋,引發碳帶掉粉,污染商品或損壞打印頭。
? 張力過小:材料松弛起皺,收卷不齊,邊緣呈“蛇形”;成品碳帶在運輸中易發生管芯偏移、側滑。
? 張力波動:收卷內部松緊不一,形成“菊花芯”狀卷繞,下游使用時打印跑偏、斷帶風險陡增。
現代高精度分切已摒棄單一張力控制,普遍采用分段閉環控制策略:
1. 放卷區:張力需隨卷徑減小而遞減,防止內層材料被過度拉伸。
2. 分切區:需恒定張力,為刀具提供穩定的切割狀態。
3. 收卷區:采用錐度張力控制,隨卷徑增大線性遞減張力,防止外層過緊壓潰內層。
此外,碳帶材質差異也要求張力“量身定制”:蠟基碳帶質地較軟,適合低張力(3-5N);混合基需中等張力(5-8N);而樹脂基碳帶則需要更高張力(8-12N)以保證切口齊整。閉環伺服系統通過張力傳感器實時反饋,PID算法動態調節,能將張力波動抑制在±1%以內,這是提升良品率至99%以上的關鍵技術。
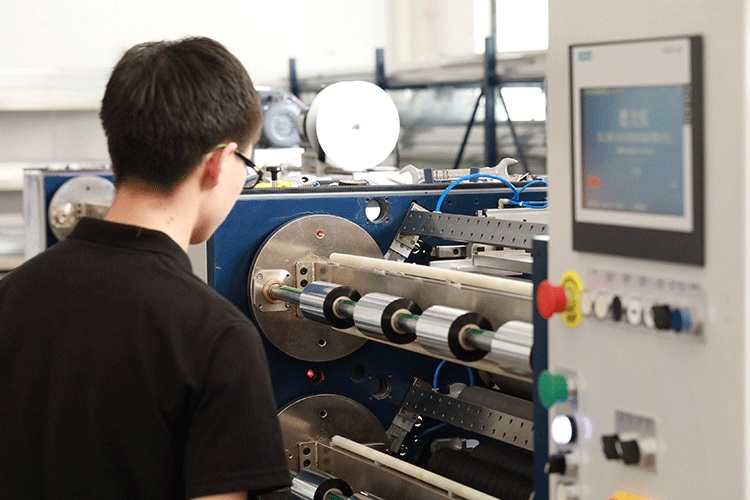
二、刀具系統:決定切邊質量的“毫厘之藝”
如果說張力是“內功”,刀具系統就是“外功”。分切并非簡單的“切斷”,而是追求剪切效果——干凈利落,無毛刺、無翻邊。毛刺不僅影響外觀,更可能在打印時刮傷昂貴的打印頭。
影響切邊質量的關鍵參數包括:
? 刀具材質與角度:針對樹脂基等含高硬度顏料的碳帶,需選用硬質合金或金剛石涂層刀片,并保持刃口鋒利(刃口半徑≤5μm)。刀片前角(Rake Angle)一般設在15°-20°以減小切削阻力。
? 重疊量與間隙:上下刀片的重疊量需精確到0.01-0.03mm,側向間隙控制在0.005-0.02mm,通過顯微鏡校準,確保是切割而非撕裂。
? 切削線速度:不同材質速度不同。樹脂基碳帶線速可稍快(1.5-2.5m/s),而蠟基碳帶需低速(0.8-1.2m/s)以防熱熔拉絲。
輔助技術如超聲波振動刀和冷風噴射系統,可有效減少高粘性碳帶的切削阻力與熱效應。
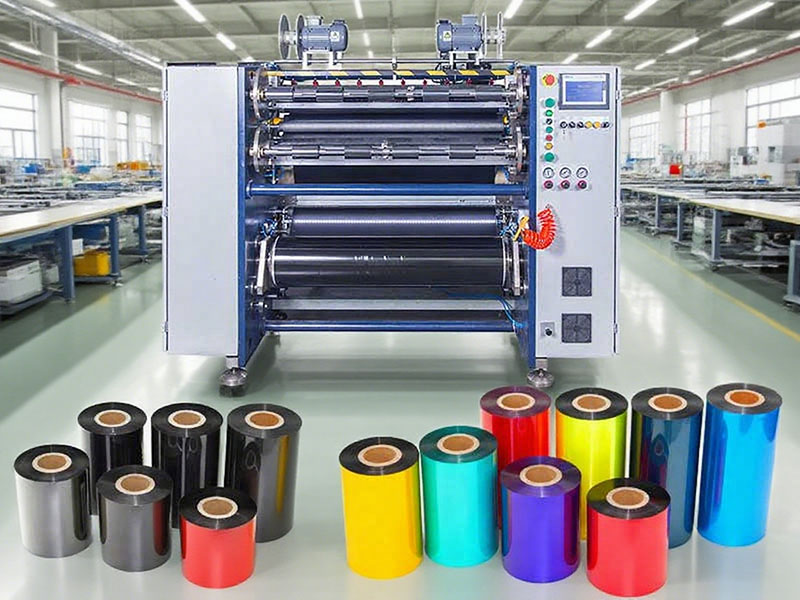
三、設備剛性、糾偏與環境:不可忽視的系統性支撐
精密的控制系統需要穩定的機械平臺。
? 設備剛性:高剛性的機架和高精度的導輥是基礎,確保高速運轉時無有害振動,刀軸跳動被嚴格限制在微米級。
? 糾偏系統:EPC(邊緣位置控制) 的精度至關重要。若糾偏響應滯后,分切出的條帶會呈“蛇形”跑偏。現代設備采用CCD視覺檢測,糾偏精度可控制在±0.2mm以內。
? 無塵環境:碳帶易吸附粉塵,被污染的碳帶打印時會產生白點。無塵車間與恒溫恒濕(23±2℃,RH50±5%)環境是生產高品質碳帶的硬性要求。
結語
影響碳帶分切品質的核心要素,并非孤立存在。張力控制提供穩定的物料狀態,刀具系統執行精準的物理分離,而設備剛性與環境則為前兩者提供保障。三者協同,才能實現“邊緣光滑無毛刺、寬度公差精準、收卷端面平整”的品質目標。對于生產企業而言,理解這些要素的物理本質與控制邏輯,并建立基于數據反饋的工藝數據庫,是邁向高端制造的關鍵一步。